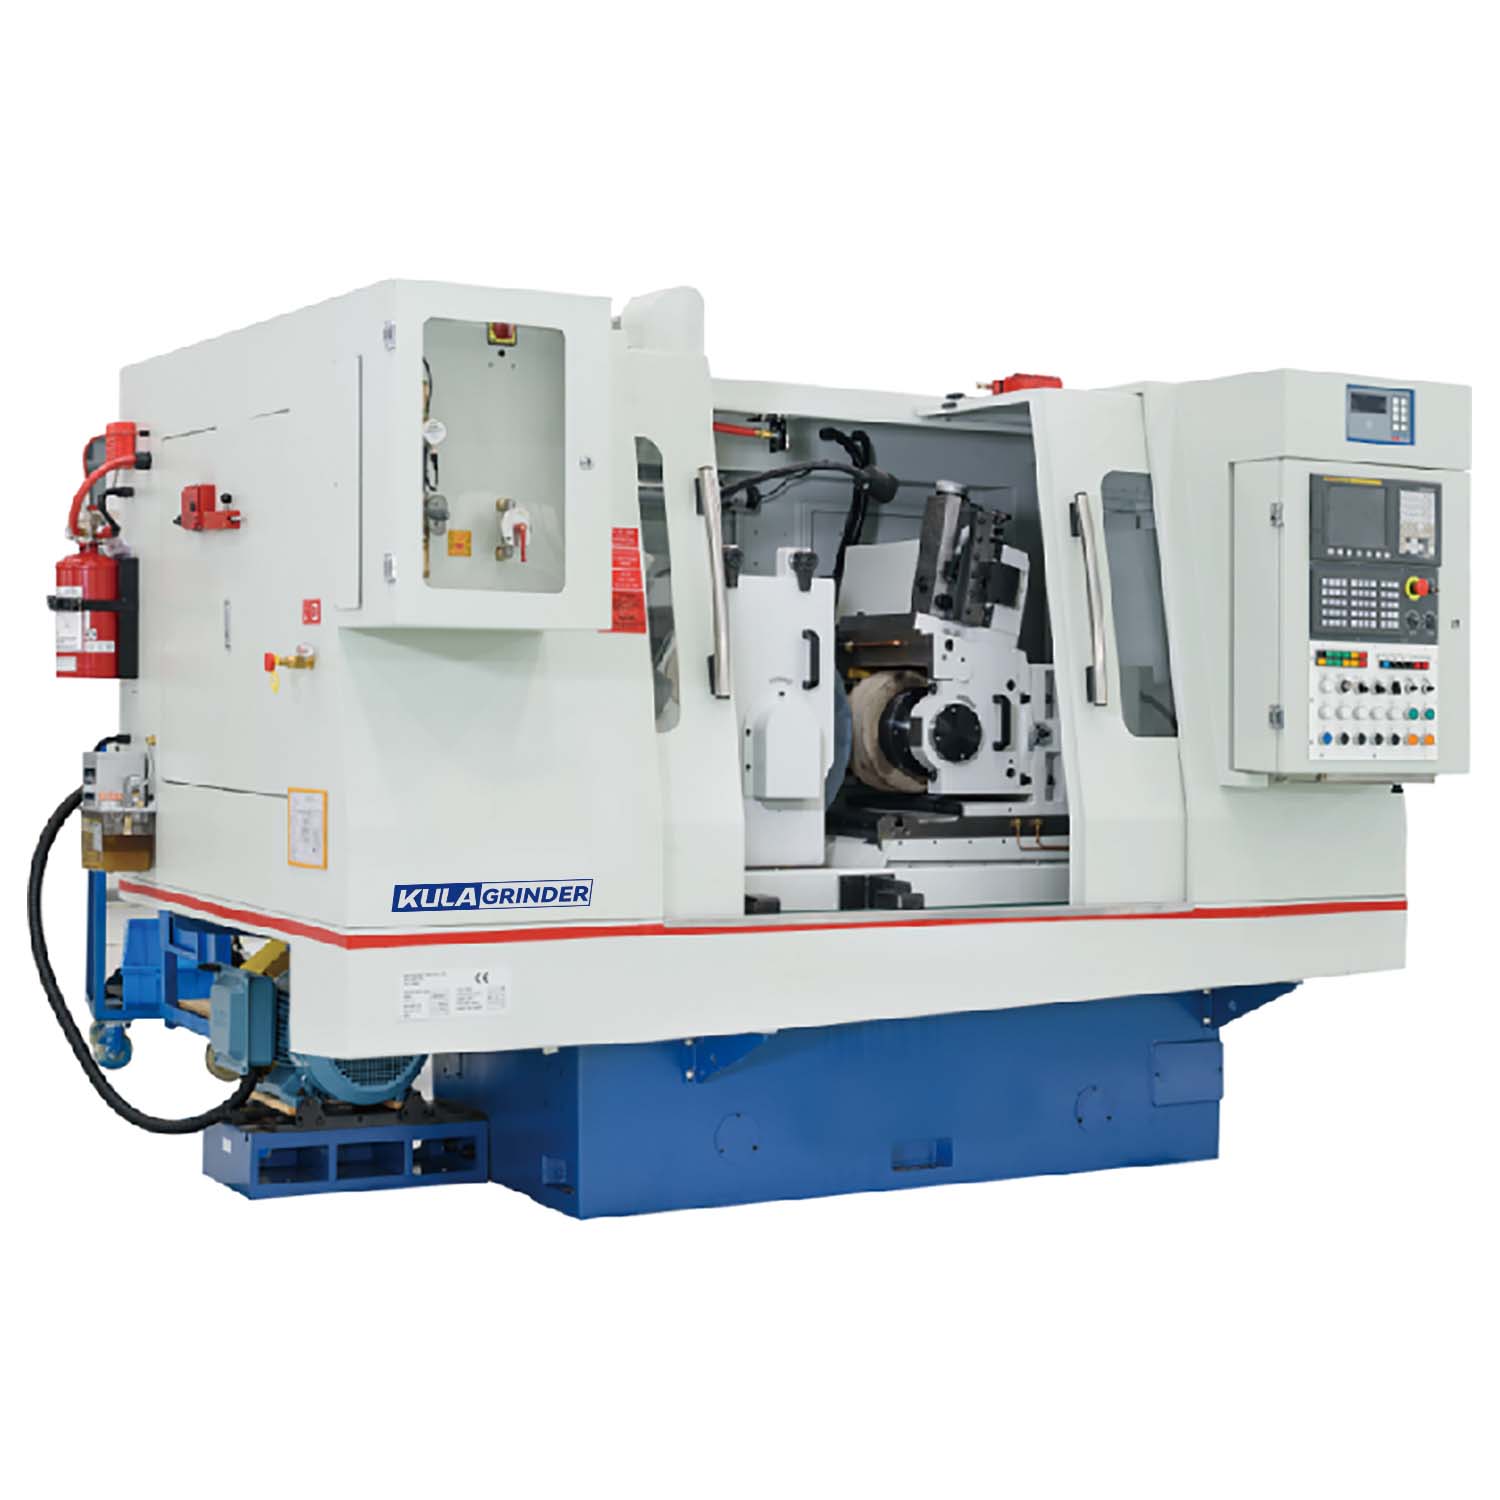
Równowaga między ultrawysoką precyzją a maksymalną wydajnością w produkcji części cylindrycznych stanowi szczególne wyzwanie. Tradycyjne centrowanie często powoduje powstawanie wąskich gardeł w konfiguracji. Nakłada również poważne ograniczenia czasu cyklu na halę produkcyjną. Możesz postrzegać szlifowanie bezkłowe jako magię wytwarzania, ale pozostaje to proces ściśle oparty na fizyce. Sukces zależy całkowicie od dopasowania geometrii części, wymagań objętościowych i możliwości maszyny. Opracowaliśmy ten przewodnik, aby zapewnić inżynierom produkcji i kierownikom produkcji oparte na dowodach ramy oceny procesu bezkłowego. Dowiesz się, jak porównać go z tradycyjnymi alternatywami. Pomożemy Ci określić, czy modernizacja Twojego sprzętu stanowi opłacalną inwestycję pod względem finansowym i technicznym. Rozumiejąc podstawowe mechanizmy i realia wdrażania, możesz podejmować świadome decyzje. Te spostrzeżenia pomogą Ci zoptymalizować zarówno szybkość produkcji, jak i długoterminową jakość części.
Kluczowe dania na wynos
Szlifowanie bezkłowe eliminuje potrzebę stosowania uchwytów wrzecionowych, co czyni go rozwiązaniem o najwyższej wydajności w przypadku części cylindrycznych, pod warunkiem, że wielkość partii uzasadnia czas przezbrajania.
Podstawowa decyzja pomiędzy szlifowaniem bezkłowym a tradycyjnym szlifowaniem cylindrycznym zależy od geometrii części (obecność kłów) i wielkości produkcji.
Modernizacja na szlifierkę bezkłową CNC przekształca proces ze sztuki zależnej od operatora w powtarzalny system oparty na danych z automatycznym obciąganiem ściernic i kompensacją submikronową.
Pomyślne wdrożenie wymaga oceny kosztów oprzyrządowania, wibracji podłoża i określonych metod podawania (podawanie przelotowe lub wgłębne) przed wyborem maszyny.
Fizyka procesu: jak faktycznie działa szlifowanie bezkłowe
Aby opanować ten proces produkcyjny, musisz najpierw zdemistyfikować go. Szlifowanie bezkłowe opiera się na podstawowym systemie trzypunktowym. Masz tarczę szlifierską, tarczę regulacyjną i ostrze robocze. Działają w dynamicznej, ciągłej relacji. Ściernica faktycznie usuwa materiał. Obraca się z dużą prędkością, aby przeciąć metal. Koło regulacyjne znajduje się naprzeciwko ściernicy. Obraca się znacznie wolniej i kontroluje obrót przedmiotu obrabianego. Narzuca także prędkość posuwu poprzez tarcie. Ostrze robocze leży idealnie pomiędzy nimi. Podtrzymuje część od dołu. Te trzy elementy zatrzymują obrabiany przedmiot. Zmuszają go do uzyskania idealnej okrągłości poprzez ciągły, sztywny kontakt.
Wyeliminowanie wrzecion i osprzętu zapewnia ogromne korzyści halom produkcyjnym. Nie musisz już lokalizować części w predefiniowanych środkach. Ta wyjątkowa konfiguracja pozwala na ciągłe karmienie. Wytwarza również zerowy nacisk osiowy podczas pracy. Zyskujesz doskonałą okrągłość na długich lub kruchych częściach. Wykańczanie rur przynosi ogromne korzyści dzięki tej mechanice. Unikasz zmiażdżenia delikatnych, cienkich ścianek, ponieważ podparcie pozostaje jednolite na całej długości rury.
Jednakże proces ten ma ścisłe ograniczenia fizyczne. Należy w sposób przejrzysty ocenić, czego nie może dokonać szlifowanie bezkłowe. Nie może szlifować elementów koncentrycznych do otworów wewnętrznych. Lokalizowanie polega wyłącznie na średnicy zewnętrznej. Radzi sobie również z wysoce asymetrycznymi ciężkimi częściami. Jeżeli część nie jest wyważona, nie będzie się płynnie obracać na ostrzu roboczym. Zrozumienie tych granic fizycznych pomaga uniknąć kosztownych błędów produkcyjnych.
Szlifowanie bezkłowe a szlifowanie cylindryczne: ramy wyboru procesu
Inżynierowie często debatują, która metoda szlifowania jest najlepsza dla danego projektu. Aby zbudować ramy selekcji, opieramy się na empirycznych danych produkcyjnych. Należy ocenić przepustowość, ograniczenia geometryczne i ryzyko ugięcia.
Przetwarzanie bezkłowe wygrywa w ciągłych, dużych seriach. Części poruszają się po maszynie bez zatrzymywania. Całkowicie eliminujesz załadunek i rozładunek uchwytów wrzecionowych. Z drugiej strony, szlifowanie cylindryczne sprawdza się w środowiskach o małej objętości i dużym mieszaniu. Oferuje znacznie szybsze przezbrojenia. Możesz szybko wymieniać części bez ponownej kalibracji złożonego ostrza roboczego i regulacji ustawienia koła.
Geometria części tworzy twarde wiązania według własnego wyboru. Bezkłowe doskonale sprawdzają się w przypadku sworzni, wałów, rur i elementów złącznych. Są to części, w których wykonanie otworów centralnych jest niemożliwe lub niepożądane. Cylindryczny staje się ściśle wymagany, gdy wymagana jest ścisła koncentryczność. Jeśli konieczne jest wyrównanie wielu średnic zewnętrznych z elementem wewnętrznym, potrzebne są środki.
Dokładność i odchylenie również odgrywają ważną rolę w wyborze procesu. Tradycyjne szlifierki cylindryczne borykają się z problemami związanymi z ugięciem w przypadku długich, cienkich części. Nacisk koła naciska na niepodparty środek części. Szlifowanie bezkłowe zapewnia ciągłe wsparcie wzdłuż całego przedmiotu obrabianego. Skutecznie eliminuje ryzyko drgań związane z gięciem długich wałów.
Wysoka (nieobsługiwana rozpiętość między środkami)
Dlaczego zakłady o dużej wydajności przechodzą na szlifierkę bezkłową CNC
Tradycyjne szlifowanie bezkłowe wymaga intensywnych umiejętności manualnych. Operatorzy w dużym stopniu polegają na intuicji. Używają ręcznych regulacji, aby osiągnąć wąskie tolerancje. Stwarza to poważną lukę w umiejętnościach operatorów w całej branży. Nie można łatwo skalować procesu opartego na intuicji, gdy starsi operatorzy odchodzą na emeryturę. Nowoczesne obiekty rozwiązują ten problem poprzez unowocześnienie swojej podstawowej technologii.
Wdrażanie a Szlifierka bezkłowa CNC unowocześnia cały przepływ pracy. Zmniejsza zależność od wyspecjalizowanych, starszych operatorów. Maszyna zamiast domysłów wykorzystuje dane cyfrowe. Zyskujesz automatyczną kontrolę nad każdą osią. Ta zmiana przekształca proces produkcyjny w system wysoce powtarzalny.
Zautomatyzowana obróbka kół jest cechą krytyczną. Sterowanie CNC automatycznie zarządza złożonym profilowaniem kół. Można z łatwością programować szlifowanie stopniowe i złożone stożki. Maszyna precyzyjnie obciąga koło. Redukuje kosztowne przestoje i utrzymuje stałe siły skrawania. Nie wstrzymujesz już produkcji w celu ręcznego obciągania diamentem.
Submikronowa precyzja i zgodność z przepisami stanowią podstawę wielu modernizacji obiektów. Wykorzystujesz osie napędzane serwo i pomiary w trakcie procesu, aby automatycznie kompensować zużycie kół. System dokonuje dynamicznego pomiaru części. Reguluje koła, zanim część wyjdzie poza tolerancję. Dzięki temu możesz spełnić rygorystyczne wymagania CpK. Producenci urządzeń lotniczych i medycznych polegają na tej zgodności, aby zagwarantować bezpieczeństwo części.
Kluczowe wymiary oceny dla wyboru maszyny i konfiguracji
Wybór odpowiedniej maszyny wymaga głębokiego zapoznania się ze specyficznymi potrzebami produkcyjnymi. Należy ocenić metody podawania, zgodność materiałów i przyszłą skalowalność. Wymiary te decydują o ogólnym sukcesie produkcyjnym.
Najpierw musisz wybrać odpowiednią metodę podawania dla swoich części. Ta decyzja ma wpływ na oprzyrządowanie i układ maszyny.
Zasilanie przelotowe: Ta metoda działa najlepiej w przypadku prostych, jednolitych cylindrów. Części wchodzą z jednej strony maszyny i wychodzą z drugiej. Maksymalizuje przepustowość w przypadku przedmiotów o dużej objętości, takich jak kołki ustalające.
Posuw wgłębny (wgłębny): Ta metoda jest wymagana w przypadku części z główkami, wielu średnic lub złożonych profili. Część spoczywa na ostrzu, a koło zagłębia się prosto w nie. Używasz tego do śrub lub zaworów silnika.
Kompatybilność materiałów i kół definiuje również wymagania dotyczące maszyny. Należy ocenić sztywność maszyny w oparciu o metalurgię części. Szlifowanie tytanowych elementów złącznych w przemyśle lotniczym wymaga innej sztywności niż standardowe rury ze stali węglowej. Tytan słabo odprowadza ciepło. Potrzebujesz bardzo sztywnej konstrukcji maszyny i specjalistycznych ściernic, aby zapobiec uszkodzeniom termicznym.
Na koniec oceń integrację i skalowalność. Przyjrzyj się możliwościom integracji maszyny z nowoczesnymi zautomatyzowanymi gniazdami. Należy rozważyć zrobotyzowane ładowarki, podajniki misowe i zautomatyzowane systemy kontroli poprocesowej. Nowoczesny obiekt wymaga maszyny, która płynnie komunikuje się z istniejącą architekturą podłóg.
Realia wdrożeniowe: rozwiązywanie problemów i ograniczanie ryzyka
Nawet w przypadku zaawansowanego sprzętu proces szlifowania niesie ze sobą nieodłączne ryzyko geometryczne i fizyczne. Budujesz wiarygodność swoich działań, uznając te realia. Skuteczne rozwiązywanie problemów zapewnia rentowność produkcji.
Efekt lobowania stanowi powszechne ryzyko geometryczne. Czasami przypadkowo tworzysz wielokąt o stałej średnicy zamiast prawdziwego koła. Kształty te wyglądają jak trójkąty Reuleaux. Mierzą idealnie okrągłe na prostym dwupunktowym mikrometrze. Jednakże zawodzą natychmiast po umieszczeniu w bloku V. Można to naprawić, ustawiając prawidłową wysokość i kąt ostrza roboczego. Należy ustawić środek przedmiotu obrabianego nieco powyżej linii środkowej kół. To przerywa częstotliwość harmoniczną, która tworzy płaty.
Problemy z drganiami i wykończeniem powierzchni wymagają dokładnej diagnozy. Musisz szybko zidentyfikować pierwotne przyczyny. Wibracje podłoża często powodują wyraźne zmarszczki na przedmiocie obrabianym. Niewłaściwa regulacja prędkości koła może również powodować nieprawidłowe obracanie się. Niewystarczający dopływ chłodziwa prowadzi do uszkodzeń termicznych i złego wykończenia powierzchni. Potrzebujesz chłodziwa pod wysokim ciśnieniem skierowanego dokładnie na strefę skrawania.
Należy także zaplanować koszty ogólne związane z konfiguracją. Zakładamy przejrzyście, że ustawienia bezkłowe trwają dłużej niż tradycyjne metody. Wybieranie dokładnej wysokości ostrza, regulacja stożka i obciąganie kół wymaga poświęconego czasu. Inwestycja zostanie zrealizowana tylko wtedy, gdy wielkość partii zrównoważy początkowy czas połączenia. Korzystanie z automatycznych przezbrojeń CNC znacznie zmniejsza to ryzyko.
Wniosek: krótka lista strategii szlifowania
Wybór właściwej strategii szlifowania wymaga dokładnej analizy ograniczeń produkcyjnych. Wysokiej jakości zautomatyzowana maszyna wyróżnia się jako inwestycja o wysokiej wydajności pod względem skali i precyzji. Minimalizuje interwencję operatora, maksymalizując ciągłą wydajność.
Aby sfinalizować logikę zakupów, należy zastosować podejście strukturalne. Podejmij działania, wykonując te jasne kroki:
Przeprowadź audyt druku częściowego: przejrzyj geometrię, tolerancje i oczekiwane wielkości produkcji, aby upewnić się, że odpowiadają możliwościom bezkłowym.
Oblicz kompromisy w zakresie konfiguracji: porównaj dłuższe czasy wstępnej konfiguracji z niewiarygodnie krótkimi czasami cykli, aby znaleźć próg rentowności wielkości partii.
Poproś o szlifowanie testowe: poproś konstruktorów maszyn o oszacowanie czasu cyklu na podstawie najgorszych scenariuszy produkcji.
Stosując tę strukturę, zabezpieczasz proces produkcyjny, który zapewnia stałą jakość i przewidywalną długoterminową wydajność.
Często zadawane pytania (FAQ)
P: Jaka jest minimalna ekonomiczna wielkość partii dla szlifierki bezkłowej CNC?
Odp.: Dokładna liczba zależy od złożoności części, ale technologia CNC znacznie obniża próg ekonomiczny. CNC skraca tradycyjny, ręczny czas konfiguracji dzięki zapisanym programom części i automatycznemu obciąganiu kół. Pozwala to na opłacalną produkcję mniejszych partii w porównaniu ze starszymi maszynami ręcznymi.
P: Czy szlifowanie bezkłowe pozwala uzyskać lepsze wykończenie powierzchni niż szlifowanie cylindryczne?
Odpowiedź: Tak, często tak się dzieje. Ciągła konstrukcja nośna ostrza roboczego znacznie zmniejsza wibracje przedmiotu obrabianego. Ta doskonała stabilność pozwala ściernicy na czyste cięcie, często skutkując doskonałymi wartościami wykończenia powierzchni Ra i Rz, szczególnie w przypadku długich części.
P: Jak kontrolować koncentryczność bez użycia centrów?
O: Nie możesz tego całkowicie kontrolować. Podczas gdy metody bezkłowe zapewniają doskonałą okrągłość średnicy zewnętrznej, głównym ograniczeniem jest osiągnięcie prawdziwej koncentryczności w stosunku do nieszlifowanej cechy wewnętrznej. Jeśli wymagana jest absolutna koncentryczność średnicy zewnętrznej do średnicy wewnętrznej, należy zastosować tradycyjne szlifowanie cylindryczne.