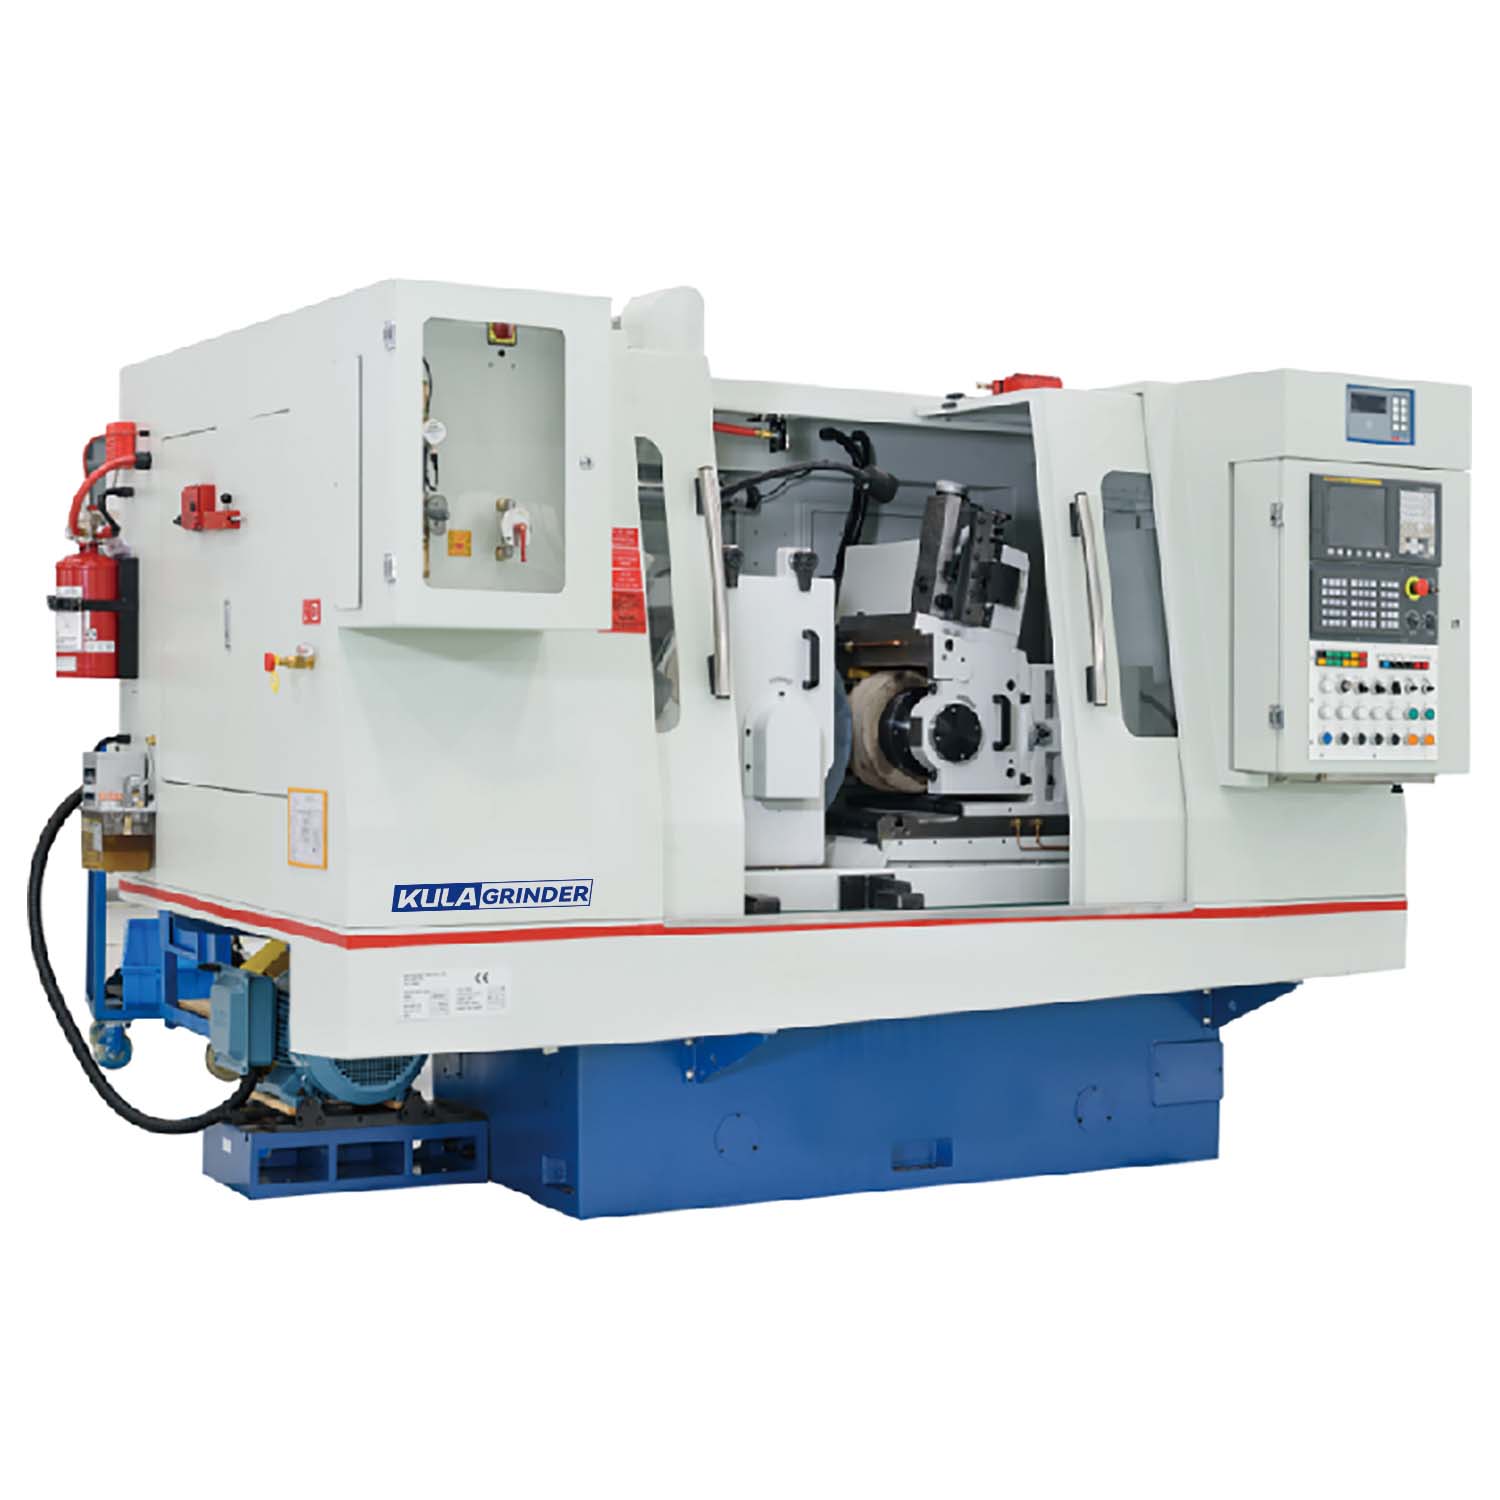
Цилиндр хэлбэрийн эд анги үйлдвэрлэхэд хэт өндөр нарийвчлалыг хамгийн их дамжуулах чадварыг тэнцвэржүүлэх нь тодорхой сорилтыг бий болгодог. Уламжлалт төвлөрөл нь ихэвчлэн тохируулгын саад бэрхшээлийг үүсгэдэг. Энэ нь мөн таны үйлдвэрлэлийн давхарт мөчлөгийн хугацааны ноцтой хязгаарлалтыг бий болгодог. Та төвгүй нунтаглах нь үйлдвэрлэлийн ид шид гэж үзэж болох ч энэ нь физикт суурилсан хатуу үйл явц хэвээр байна. Амжилт нь тухайн хэсгийн геометр, эзэлхүүний шаардлага, машины чадавхи зэрэгт тохирсон эсэхээс бүрэн хамаарна. Бид энэхүү гарын авлагыг үйлдвэрлэлийн инженерүүд болон үйлдвэрлэлийн менежерүүдэд төвгүй үйл явцыг үнэлэх нотолгоонд суурилсан тогтолцоогоор хангах зорилгоор боловсруулсан. Та үүнийг уламжлалт хувилбаруудтай хэрхэн харьцуулах талаар сурах болно. Тоног төхөөрөмжөө шинэчлэх нь санхүүгийн болон техникийн хувьд зөв хөрөнгө оруулалт болохыг тодорхойлоход бид танд туслах болно. Үндсэн механик болон хэрэгжилтийн бодит байдлыг ойлгосноор та мэдээлэлтэй шийдвэр гаргах боломжтой. Эдгээр ойлголтууд нь үйлдвэрлэлийн хурд болон эд ангиудын урт хугацааны чанарыг хоёуланг нь оновчтой болгоход тусална.
Гол арга хэмжээ
Төвгүй нунтаглах нь ээрмэлийн бэхэлгээний хэрэгцээг арилгадаг бөгөөд багцын хэмжээ нь угсрах хугацааг зөвтгөх тохиолдолд цилиндр хэсгүүдийн хамгийн өндөр дамжуулалттай шийдэл юм.
Төвгүй ба уламжлалт цилиндр нунтаглалтын хоорондох үндсэн шийдвэр нь хэсгийн геометр (төв байгаа эсэх) болон үйлдвэрлэлийн хэмжээ зэргээс шалтгаална.
болгон сайжруулснаар CNC төвгүй нунтаглагч процессыг оператороос хамааралтай урлагаас автоматжуулсан дугуй боолт, микроноор нөхөн олговор бүхий давтагдах боломжтой, өгөгдөлд суурилсан систем болгон хувиргадаг.
Амжилттай хэрэгжүүлэхийн тулд машин сонгохын өмнө багаж хэрэгслийн зардал, шалны чичиргээ болон тэжээлийн тодорхой аргуудыг (түлхүүр дамжуулах ба тэжээл доторх) үнэлэх шаардлагатай.
Үйл явцын физик: Төвгүй нунтаглах нь үнэндээ хэрхэн ажилладаг вэ
Энэхүү үйлдвэрлэлийн процессыг эзэмшихийн тулд эхлээд үүнийг арилгах хэрэгтэй. Төвгүй нунтаглах нь үндсэн гурван цэгийн системд тулгуурладаг. Танд нунтаглах хүрд, зохицуулах хүрд, ажлын ир байна. Тэд динамик, тасралтгүй харилцаанд ажилладаг. Нунтаглах дугуй нь бодит материалыг зайлуулах ажлыг гүйцэтгэдэг. Металлыг зүсэхийн тулд өндөр хурдтайгаар эргэлддэг. Зохицуулагч дугуй нь нунтаглах дугуйны эсрэг талд байрладаг. Энэ нь илүү удаан эргэлдэж, ажлын хэсгийн эргэлтийг хянадаг. Энэ нь мөн үрэлтийн тусламжтайгаар тэжээлийн хурдыг зааж өгдөг. Ажлын ир нь тэдгээрийн хооронд төгс байрладаг. Энэ нь доороос хэсгийг дэмждэг. Эдгээр гурван элемент нь ажлын хэсгийг барьж авдаг. Тэд түүнийг тасралтгүй, хатуу холбоо барих замаар төгс дугуй болгохыг албаддаг.
Спинд болон бэхэлгээг арилгах нь үйлдвэрлэлийн давхарт асар их давуу талыг өгдөг. Урьдчилан тодорхойлсон төвүүд дээр эд ангиудын байршлыг тогтоох шаардлагагүй болсон. Энэхүү өвөрмөц тохиргоо нь тасралтгүй хооллох боломжийг олгодог. Энэ нь мөн үйл ажиллагааны явцад тэг тэнхлэгийн түлхэлт үүсгэдэг. Урт эсвэл хэврэг хэсгүүд дээр та дээд зэргийн дугуй хэлбэртэй болдог. Хоолойн өнгөлгөө нь энэ механикаас ихээхэн ашиг тустай байдаг. Хоолойн бүх уртын дагуу тулгуур нь жигд хэвээр байгаа тул та нарийхан нимгэн ханыг бутлахаас зайлсхийдэг.
Гэсэн хэдий ч үйл явц нь бие махбодийн хатуу хязгаарлалттай байдаг. Та төвгүй нунтаглах нь юу хийж чадахгүйг ил тод үнэлэх ёстой. Энэ нь дотоод нүхэнд төвлөрсөн шинж чанарыг нунтаглах боломжгүй. Та байршлыг тогтоохдоо гаднах диаметр дээр бүрэн найдаж байна. Мөн өндөр тэгш бус хүнд хэсгүүдтэй тэмцдэг. Хэрэв хэсэг нь тэнцвэргүй бол ажлын талбар дээр жигд эргэлдэж чадахгүй. Эдгээр физик хил хязгаарыг ойлгох нь өндөр өртөгтэй үйлдвэрлэлийн алдаанаас зайлсхийхэд тусална.
Цилиндр хэлбэрийн нунтаглалтын эсрэг төвгүй: Процесс сонгох хүрээ
Инженерүүд өгөгдсөн төсөлд ямар нунтаглах арга хамгийн сайн тохирох талаар ихэвчлэн маргалддаг. Сонгон шалгаруулалтын тогтолцоог бий болгохын тулд бид эмпирик үйлдвэрлэлийн өгөгдөлд тулгуурладаг. Та дамжуулах чадвар, геометрийн хязгаарлалт, хазайлтын эрсдлийг үнэлэх ёстой.
Тасралтгүй, их хэмжээний гүйлтэд төвгүй боловсруулалт ялалт байгуулдаг. Эд анги нь зогсолтгүй машин дундуур хөдөлдөг. Та ээрэх бэхэлгээг ачих, буулгах ажлыг бүрэн арилгана. Үүний эсрэгээр, цилиндр нунтаглах нь бага эзэлхүүнтэй, их хэмжээний хольцтой орчинд ялалт байгуулдаг. Энэ нь илүү хурдан солих боломжийг санал болгодог. Та нарийн төвөгтэй ажлын ирийг дахин тохируулж, дугуйны тохиргоог зохицуулахгүйгээр эд ангиудыг хурдан сольж болно.
Хэсгийн геометр нь таны сонголтод хатуу хязгаарлалт үүсгэдэг. Төвгүй нь тээглүүр, босоо ам, хоолой, бэхэлгээнд тохиромжтой. Эдгээр нь төвийн нүхнүүд нь боломжгүй эсвэл хүсээгүй хэсгүүд юм. Цилиндр хэлбэр нь нягт төвлөрсөн байх шаардлагатай үед зайлшгүй шаардлагатай болдог. Хэрэв та олон тооны гадна диаметрийг дотоод онцлогтой уялдуулах шаардлагатай бол төвүүд хэрэгтэй.
Нарийвчлал ба хазайлт нь процессыг сонгоход чухал үүрэг гүйцэтгэдэг. Уламжлалт цилиндр нунтаглагч нь урт, нимгэн хэсгүүдтэй хазайлттай тулгардаг. Дугуйны даралт нь тухайн хэсгийн тулгуургүй дунд хэсэгт түлхэж өгдөг. Төвгүй нунтаглах нь бүх ажлын хэсгийн дагуу тасралтгүй дэмжлэг үзүүлдэг. Энэ нь урт босоо амыг гулзайлгахтай холбоотой ярианы эрсдлийг үр дүнтэй арилгадаг.
Хүснэгт: Процесс сонгох хүрээний харьцуулалт
Үнэлгээний шалгуур |
Төвгүй нунтаглах |
Цилиндр нунтаглах |
Дамжуулах чадвар |
Хэт өндөр (тасралтгүй хооллох боломжтой) |
Дунд зэрэг (бэхэлгээг ачаалах шаардлагатай) |
Хамгийн тохиромжтой хэсгийн геометр |
Зүү, гол, хоолой, бэхэлгээ |
ID/OD төвлөрсөн байдлыг шаарддаг нарийн төвөгтэй профайл |
Шилжилтийн хурд |
Удаан (дугуй/иртийг нарийн тохируулах шаардлагатай) |
Хурдан (хурдан эд хогшил солих) |
Хазайлтын эрсдэл |
Бага (тасралтгүй ирний дэмжлэг) |
Өндөр (төв хоорондын зайг дэмждэггүй) |
Яагаад их хэмжээний байгууламжууд CNC төвгүй нунтаглагч руу шилждэг вэ?
Уламжлалт төвгүй нунтаглах нь гарын авлагын нарийн ур чадвар шаарддаг. Операторууд зөн совиндоо ихээхэн найддаг. Тэд хатуу хүлцэлд хүрэхийн тулд гарын авлагын тохируулга ашигладаг. Энэ нь салбарын хэмжээнд операторын ур чадварын ноцтой зөрүүг бий болгодог. Хуучин операторууд тэтгэвэрт гарсан тул зөн совин дээр суурилсан үйл явцыг хялбархан өргөжүүлж чадахгүй. Орчин үеийн байгууламжууд үндсэн технологийг шинэчлэх замаар энэ асуудлыг шийддэг.
Хэрэгжүүлэх a CNC төвгүй нунтаглагч нь таны ажлын урсгалыг бүхэлд нь шинэчилдэг. Энэ нь мэргэшсэн хуучин операторуудад найдах явдлыг багасгадаг. Уг машин нь таамаглалын оронд дижитал өгөгдлийг ашигладаг. Та тэнхлэг бүр дээр автомат удирдлагатай болно. Энэхүү шилжилт нь үйлдвэрлэлийн процессыг дахин давтагдах өндөр систем болгон хувиргадаг.
Автомат дугуй боолт нь чухал шинж чанартай байдаг. CNC удирдлага нь дугуйны нарийн төвөгтэй профайлыг автоматаар удирддаг. Та шаталсан нунтаглах болон нарийн төвөгтэй конусыг хялбархан програмчилж болно. Машин нь дугуйг нарийн хувцасладаг. Энэ нь зардал ихтэй зогсолтыг багасгаж, таслах хүчийг тогтвортой байлгадаг. Та гар аргаар алмаазан боолт хийх үйлдвэрлэлээ зогсоохоо больсон.
Дэд микрон нарийвчлал ба зохицуулалтын нийцэл нь олон байгууламжийг шинэчлэхэд хүргэдэг. Дугуйны элэгдлийг автоматаар нөхөхийн тулд та серво-хөтөлдөг тэнхлэг болон процессын хэмжигчийг ашиглана. Систем нь хэсгүүдийг динамикаар хэмждэг. Энэ нь нэг хэсэг нь хүлцэх чадвараас гарахаас өмнө дугуйг тохируулдаг. Энэ нь таныг CpK-ийн хатуу шаардлагыг хангаж байгаа эсэхийг баталгаажуулдаг. Сансар огторгуй болон эмнэлгийн төхөөрөмж үйлдвэрлэгчид эд ангиудын аюулгүй байдлыг хангахын тулд энэхүү стандартыг дагаж мөрддөг.
Машин ба тохиргооны сонголтын үнэлгээний гол хэмжигдэхүүнүүд
Тохиромжтой машиныг сонгох нь таны үйлдвэрлэлийн тусгай хэрэгцээнд гүнзгий орохыг шаарддаг. Та тэжээлийн арга, материалын нийцтэй байдал, ирээдүйн өргөтгөх чадварыг үнэлэх ёстой. Эдгээр хэмжээсүүд нь таны үйлдвэрлэлийн нийт амжилтыг тодорхойлдог.
Та эхлээд эд ангиудаа тохирох тэжээлийн аргыг сонгох хэрэгтэй. Энэ шийдвэр нь таны багаж хэрэгсэл болон машины зохион байгуулалтад нөлөөлнө.
Thru-feed: Энэ арга нь шулуун, жигд цилиндрт хамгийн тохиромжтой. Эд анги нь машины нэг талд орж, нөгөө талаас гардаг. Энэ нь бэхэлгээний зүү гэх мэт өндөр эзэлхүүнтэй зүйлсийн дамжуулах чадварыг дээд зэргээр нэмэгдүүлдэг.
In-feed (Plunge): Энэ арга нь толгойн хэсгүүд, олон диаметр эсвэл нарийн төвөгтэй профайлуудад шаардлагатай болдог. Хэсэг нь ир дээр тулгуурлаж, дугуй нь шууд түүн рүү ордог. Та үүнийг боолт эсвэл хөдөлгүүрийн хавхлагуудад ашигладаг.
Материал ба дугуйны нийцтэй байдал нь таны машинд тавигдах шаардлагыг мөн тодорхойлдог. Металлургийн хэсэг дээр үндэслэн та машины хатуу байдлыг үнэлэх ёстой. Титан сансрын бэхэлгээг нунтаглах нь стандарт нүүрстөрөгчийн ган хоолойноос өөр хатуулаг шаарддаг. Титан нь дулааныг муу тараадаг. Дулааны эвдрэлээс урьдчилан сэргийлэхийн тулд танд маш хатуу машин бүтэц, тусгай зүлгүүрийн дугуй хэрэгтэй.
Эцэст нь нэгтгэх, өргөтгөх чадварыг үнэл. Орчин үеийн автоматжуулсан үүрэнд нэгтгэх машины хүчин чадлыг хар. Та робот ачигч, аяга тэжээгч, процессын дараах автоматжуулсан хяналтын системийг анхаарч үзэх хэрэгтэй. Орчин үеийн байгууламж нь одоо байгаа шалны архитектуртай саадгүй харилцах машиныг шаарддаг.
Хэрэгжилтийн бодит байдал: Алдааг олж засварлах, эрсдэлийг бууруулах
Дэвшилтэт тоног төхөөрөмжтэй байсан ч нунтаглах үйл явц нь геометрийн болон физикийн эрсдэлийг дагуулдаг. Та эдгээр бодит байдлыг хүлээн зөвшөөрснөөр өөрийн үйл ажиллагаанд найдвартай байдлыг бий болгодог. Алдааг олж засварлах нь таны үйлдвэрлэл ашигтай хэвээр байх болно.
Lobing effect нь нийтлэг геометрийн эрсдэлийг илэрхийлдэг. Заримдаа та санамсаргүйгээр жинхэнэ тойргийн оронд тогтмол диаметртэй олон өнцөгт үүсгэдэг. Эдгээр дүрс нь Reuleaux гурвалжин шиг харагдаж байна. Тэд энгийн хоёр цэгийн микрометрээр төгс дугуй хэмждэг. Гэсэн хэдий ч тэдгээрийг V блокт байрлуулахад тэр даруй бүтэлгүйтдэг. Та ажлын ирний өндөр, өнцгийг зөв тохируулснаар үүнийг засна. Та ажлын хэсгийн төвийг дугуйны гол шугамаас бага зэрэг дээш байрлуулах ёстой. Энэ нь дэлбээ үүсгэдэг гармоник давтамжийг эвддэг.
Чатлах, гадаргуугийн өнгөлгөөний асуудал нь нарийн оношлохыг шаарддаг. Та үндсэн шалтгааныг хурдан тодорхойлох хэрэгтэй. Шалны чичиргээ нь ихэвчлэн ажлын хэсэг дээр тодорхой долгионы тэмдгийг оруулдаг. Дугуйны хурдыг буруу зохицуулах нь мөн тогтворгүй эргэх шалтгаан болдог. Хөргөлтийн шингэний хангалтгүй нийлүүлэлт нь дулааны гэмтэл, гадаргуугийн чанар муутай болоход хүргэдэг. Та огтлох бүсэд яг чиглэсэн өндөр даралтын хөргөлтийн шингэн хэрэгтэй.
Та мөн тохируулгын нэмэлт зардлыг төлөвлөх ёстой. Төвгүй тохиргоо нь уламжлалт аргуудаас илүү урт хугацаа шаарддаг гэж бид ил тод таамаглаж байна. Хутганы өндөр, конусны тохируулга, дугуйны боолт зэргийг яг таг залгах нь тусгай цаг шаарддаг. Таны багцын хэмжээ эхний залгах хугацааг нөхсөн тохиолдолд л хөрөнгө оруулалт хэрэгжинэ. Автоматжуулсан CNC өөрчлөлтийг ашиглах нь энэ эрсдлийг эрс багасгадаг.
Дүгнэлт: Нунтаглах стратегийн товч жагсаалт
Нунтаглалтын зөв стратегийг сонгох нь үйлдвэрлэлийн нарийн хязгаарлалтыг шинжлэхийг шаарддаг. Өндөр чанартай автомат машин нь хэмжээс, нарийвчлалын хувьд өндөр бүтээмжтэй хөрөнгө оруулалт гэдгээрээ ялгардаг. Энэ нь тасралтгүй гаралтыг нэмэгдүүлэхийн зэрэгцээ операторын оролцоог багасгадаг.
Худалдан авах ажиллагааны логикоо эцэслэхийн тулд та бүтэцлэгдсэн арга барилыг баримтлах хэрэгтэй. Эдгээр тодорхой алхмуудыг ашиглан арга хэмжээ авна уу:
Хэсэгчилсэн хэвлэх аудит хийх: Өөрийн геометр, хүлцэл, хүлээгдэж буй үйлдвэрлэлийн хэмжээг хянаж, төвлөрсөн бус чадавхитай нийцэж байгаа эсэхийг шалгаарай.
Суулгах нөхцлүүдийг тооцоол: Эхний тохируулгын урт хугацааг гайхалтай хурдан мөчлөгийн хугацаатай харьцуулж, эвдэрсэн багцын хэмжээг олоорой.
Туршилт хийх хүсэлт гаргах: Машин үйлдвэрлэгчдээс үйлдвэрлэлийн хамгийн муу хувилбар дээр үндэслэн мөчлөгийн цагийг тооцоолохыг хүс.
Энэхүү тогтолцоог ашигласнаар та тогтвортой чанар, урт хугацааны үр дүнг урьдчилан таамаглах боломжтой үйлдвэрлэлийн процессыг баталгаажуулдаг.
Байнга асуудаг асуултууд (FAQ)
Асуулт: CNC төвгүй бутлуурын хамгийн бага хэмнэлттэй багцын хэмжээ хэд вэ?
Х: Тодорхой тоо нь эд ангиудын нарийн төвөгтэй байдлаас хамаардаг боловч CNC технологи нь эдийн засгийн босгыг мэдэгдэхүйц бууруулдаг. CNC нь хадгалсан эд ангиудын программууд болон автомат дугуй боолтоор дамжуулан уламжлалт гараар тохируулах хугацааг багасгадаг. Энэ нь хуучин гарын авлагын машинуудтай харьцуулахад жижиг багцуудыг ашигтай ажиллуулах боломжийг танд олгоно.
Асуулт: Төвгүй нунтаглах нь цилиндр нунтаглахаас илүү сайн гадаргуутай болж чадах уу?
Х: Тийм ээ, энэ нь ихэвчлэн тохиолддог. Ажлын ирний тасралтгүй тулгуур бүтэц нь ажлын хэсгийн чичиргээг ихээхэн бууруулдаг. Энэхүү өндөр тогтвортой байдал нь зүлгүүрийн дугуйг цэвэрхэн зүсэх боломжийг олгодог бөгөөд энэ нь ихэвчлэн Ra, Rz гадаргуугийн өнгөлгөөний утгыг, ялангуяа урт хэсгүүдэд илүү сайн болгодог.
А: Төвийг ашиглахгүйгээр төвлөрсөн байдлыг хэрхэн хянах вэ?
Х: Та үүнийг бүрэн хянах боломжгүй. Төвгүй аргууд нь гаднах диаметрийг илүү сайн бөөрөнхийлдөг бол газрын доорхи дотоод шинж чанарт жинхэнэ төвлөрсөн байдалд хүрэх нь гол хязгаарлалт юм. Хэрэв үнэмлэхүй OD-to-ID төвлөрсөн байх шаардлагатай бол та уламжлалт цилиндр нунтаглах аргыг ашиглах ёстой.