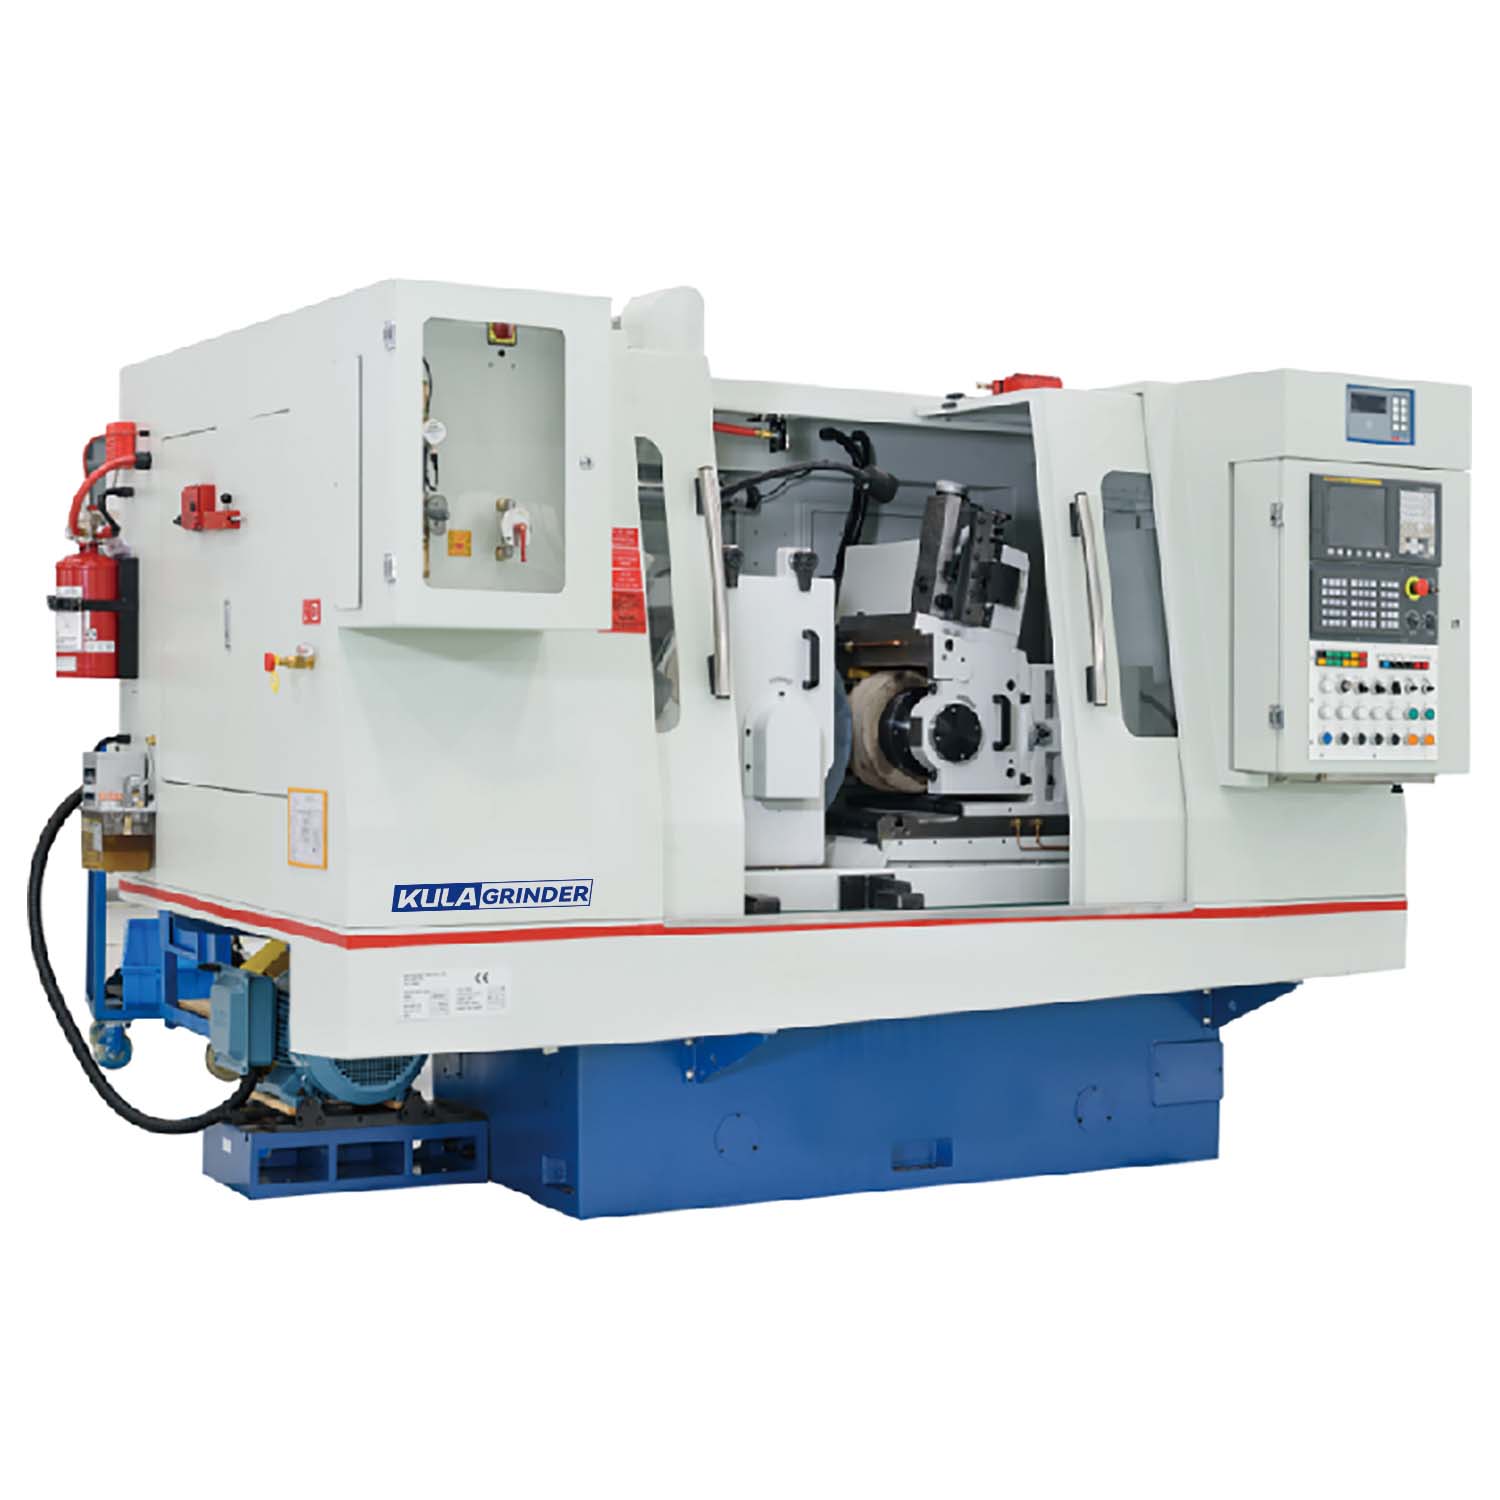
Equilibrar a altíssima precisão com o rendimento máximo na produção de peças cilíndricas cria um desafio distinto. A centralização tradicional geralmente apresenta gargalos na configuração. Também impõe severas limitações de tempo de ciclo em sua área de produção. Você pode ver a retificação centerless como uma mágica de fabricação, mas continua sendo um processo estritamente baseado na física. O sucesso depende inteiramente da correspondência entre a geometria das peças, os requisitos de volume e as capacidades da máquina. Projetamos este guia para fornecer aos engenheiros de produção e gerentes de produção uma estrutura baseada em evidências para avaliar o processo centerless. Você aprenderá como compará-lo com alternativas tradicionais. Nós o ajudaremos a determinar quando a atualização do seu equipamento representa um investimento financeira e tecnicamente sólido. Ao compreender a mecânica central e as realidades de implementação, você pode tomar decisões informadas. Esses insights ajudarão você a otimizar a velocidade de produção e a qualidade das peças a longo prazo.
Principais conclusões
A retificação centerless elimina a necessidade de acessórios de fuso, tornando-a a solução de maior rendimento para peças cilíndricas, desde que os tamanhos dos lotes justifiquem os tempos de configuração.
A principal decisão entre retificação cilíndrica tradicional e sem centro depende da geometria da peça (presença de centros) e do volume de produção.
A atualização para uma retificadora CNC centerless transforma o processo de uma arte dependente do operador em um sistema repetível e baseado em dados, com dressagem automatizada de rebolos e compensação submícron.
A implementação bem-sucedida requer a avaliação de custos de ferramentas, vibração do piso e métodos de alimentação específicos (avanço direto vs. alimentação interna) antes da seleção da máquina.
A física do processo: como realmente funciona a retificação sem centro
Para dominar este processo de fabricação, primeiro é necessário desmistificá-lo. A retificação centerless depende de um sistema fundamental de três pontos. Você tem o rebolo, o rebolo regulador e o disco de trabalho. Eles operam em um relacionamento dinâmico e contínuo. O rebolo realiza a remoção real do material. Ele gira em alta velocidade para cortar o metal. O rebolo regulador fica oposto ao rebolo. Ele gira muito mais devagar e controla o giro da peça de trabalho. Também determina a taxa de alimentação através do atrito. A lâmina de trabalho fica perfeitamente entre eles. Ele suporta a parte por baixo. Esses três elementos prendem a peça de trabalho. Eles forçam-no a tornar-se perfeitamente redondo através de um contato rígido e contínuo.
A eliminação de fusos e acessórios proporciona enormes vantagens para os locais de produção. Você não precisa mais localizar peças em centros predefinidos. Esta configuração exclusiva permite alimentação contínua. Também produz impulso axial zero durante a operação. Você ganha arredondamento superior em peças longas ou quebradiças. O acabamento do tubo se beneficia muito com essa mecânica. Você evita esmagar paredes finas e delicadas porque o suporte permanece uniforme ao longo de todo o comprimento do tubo.
No entanto, o processo tem limitações físicas estritas. Você deve avaliar de forma transparente o que a retificação centerless não pode fazer. Ele não pode retificar recursos concêntricos aos furos internos. Você confia inteiramente no diâmetro externo para localização. Ele também luta com peças pesadas altamente assimétricas. Se uma peça não tiver equilíbrio, ela não girará suavemente na lâmina de trabalho. Compreender esses limites físicos ajuda a evitar erros de fabricação dispendiosos.
Retificação sem centro vs. retificação cilíndrica: estrutura de seleção de processos
Os engenheiros frequentemente debatem qual método de retificação funciona melhor para um determinado projeto. Contamos com dados empíricos de produção para construir uma estrutura de seleção. Você deve avaliar o rendimento, as restrições geométricas e os riscos de deflexão.
O processamento centerless vence em execuções contínuas e de alto volume. As peças se movem pela máquina sem parar. Você elimina completamente a carga e descarga de acessórios de fuso. Por outro lado, a retificação cilíndrica vence em ambientes de baixo volume e alta mistura. Oferece trocas muito mais rápidas. Você pode trocar peças rapidamente sem recalibrar um disco complexo e regular a configuração do disco.
A geometria da peça cria restrições rígidas para sua escolha. Centerless é ideal para pinos, eixos, tubos e fixadores. Estas são peças onde os furos centrais são impossíveis ou indesejáveis. Cilíndrico torna-se estritamente necessário quando você precisa de concentricidade rígida. Se você precisar alinhar vários diâmetros externos com um recurso interno, precisará de centros.
A precisão e a deflexão também desempenham um papel importante na seleção do processo. As retificadoras cilíndricas tradicionais enfrentam problemas de deflexão com peças longas e finas. A pressão da roda empurra o meio sem suporte da peça. A retificação centerless fornece suporte contínuo ao longo de toda a peça. Elimina efetivamente o risco de trepidação associado à flexão de eixos longos.
Tabela: Comparação da estrutura de seleção de processos
Critérios de Avaliação
Moagem sem centro
Retificação Cilíndrica
Taxa de transferência
Ultra-alto (possibilidade de alimentação contínua)
Moderado (requer carregamento do equipamento)
Geometria da peça ideal
Pinos, eixos, tubos, fixadores
Perfis complexos que exigem concentricidade ID/OD
Velocidade de mudança
Lento (requer alinhamento detalhado da roda/lâmina)
Rápido (trocas rápidas de equipamentos)
Risco de deflexão
Baixo (suporte contínuo da lâmina)
Alto (intervalo não suportado entre centros)
Por que as instalações de alto volume fazem a transição para uma retificadora CNC Centerless
A retificação centerless tradicional exige intensa habilidade manual. Os operadores confiam muito na intuição. Eles usam ajustes manuais para obter tolerâncias restritas. Isso cria uma grave lacuna nas habilidades dos operadores em todo o setor. Não é possível dimensionar facilmente um processo baseado na intuição à medida que os operadores mais antigos se aposentam. As instalações modernas resolvem este problema atualizando a sua tecnologia principal.
Implementando um CNC Centerless Grinder moderniza todo o seu fluxo de trabalho. Reduz a dependência de operadores legados especializados. A máquina usa dados digitais em vez de suposições. Você ganha controle automatizado sobre cada eixo. Essa mudança transforma o processo de fabricação em um sistema altamente repetível.
O dressamento automatizado de rodas se destaca como um recurso crítico. Os controles CNC gerenciam automaticamente perfis complexos de rodas. Você pode programar retificação escalonada e conicidades complexas com facilidade. A máquina ajusta a roda com precisão. Reduz o tempo de inatividade dispendioso e mantém forças de corte consistentes. Você não interrompe mais a produção para passes manuais de retificação de diamante.
A precisão submícron e a conformidade regulatória impulsionam muitas atualizações de instalações. Você utiliza eixos acionados por servo e medição em processo para compensar automaticamente o desgaste das rodas. O sistema mede as peças dinamicamente. Ele ajusta as rodas antes que uma peça saia da tolerância. Isso garante que você atenda aos requisitos rígidos de CpK. Os fabricantes aeroespaciais e de dispositivos médicos confiam nesta conformidade para garantir a segurança das peças.
Principais dimensões de avaliação para seleção de máquinas e configurações
Selecionar a máquina certa requer um mergulho profundo em suas necessidades específicas de produção. Você deve avaliar os métodos de alimentação, a compatibilidade dos materiais e a escalabilidade futura. Essas dimensões determinam o sucesso geral da fabricação.
Você deve primeiro selecionar o método de alimentação apropriado para suas peças. Esta decisão afeta o layout das ferramentas e da máquina.
Thru-feed: Este método funciona melhor para cilindros retos e uniformes. As peças entram por um lado da máquina e saem pelo outro. Ele maximiza o rendimento para itens de alto volume, como pinos-guia.
Avanço (mergulho): Este método torna-se necessário para peças com cabeça, diâmetros múltiplos ou perfis complexos. A peça repousa sobre a lâmina e a roda mergulha diretamente nela. Você usa isso para parafusos ou válvulas de motor.
A compatibilidade de materiais e rodas também define os requisitos da sua máquina. Você deve avaliar a rigidez da máquina com base na metalurgia da peça. A retificação de fixadores aeroespaciais de titânio requer uma rigidez diferente da tubulação de aço carbono padrão. O titânio dissipa mal o calor. Você precisa de uma estrutura de máquina altamente rígida e discos abrasivos especializados para evitar danos térmicos.
Por fim, avalie a integração e a escalabilidade. Veja a capacidade da máquina de se integrar em células automatizadas modernas. Você deve considerar carregadores robóticos, alimentadores de tigela e sistemas automatizados de inspeção pós-processo. Uma instalação moderna exige uma máquina que se comunique perfeitamente com a arquitetura de piso existente.
Realidades de implementação: solução de problemas e mitigação de riscos
Mesmo com equipamentos avançados, o processo de retificação acarreta riscos geométricos e físicos inerentes. Você constrói confiabilidade em suas operações ao reconhecer essas realidades. A solução de problemas garante efetivamente que sua produção permaneça lucrativa.
O efeito lobing representa um risco geométrico comum. Às vezes, você produz acidentalmente um polígono de diâmetro constante em vez de um círculo verdadeiro. Essas formas parecem triângulos de Reuleaux. Eles medem perfeitamente redondos em um micrômetro simples de dois pontos. No entanto, eles falham imediatamente quando colocados em um bloco V. Você corrige isso definindo a altura e o ângulo corretos da lâmina de trabalho. Você deve posicionar o centro da peça ligeiramente acima da linha central das rodas. Isso quebra a frequência harmônica que cria os lóbulos.
Problemas de trepidação e acabamento superficial exigem um diagnóstico cuidadoso. Você deve identificar as causas raízes rapidamente. A vibração do piso geralmente introduz marcas de ondulação distintas na peça de trabalho. A regulação inadequada da velocidade da roda também pode causar rotação errática. O fornecimento insuficiente de refrigerante leva a danos térmicos e mau acabamento superficial. Você precisa de refrigerante de alta pressão direcionado exatamente para a zona de corte.
Você também deve planejar a sobrecarga de configuração. Assumimos de forma transparente que as configurações centerless demoram mais do que os métodos tradicionais. Marcar a altura exata da lâmina, ajustes cônicos e dressagem do rebolo requer tempo dedicado. O investimento só será realizado se os tamanhos dos lotes compensarem o tempo de discagem inicial. O uso de trocas CNC automatizadas atenua significativamente esse risco.
Conclusão: selecionando sua estratégia de moagem
A escolha da estratégia de retificação correta requer a análise precisa de suas restrições de fabricação. Uma máquina automatizada de alta qualidade se destaca como um investimento de alto rendimento em escala e precisão. Minimiza a intervenção do operador enquanto maximiza a produção contínua.
Para finalizar sua lógica de compras, você deve seguir uma abordagem estruturada. Aja usando estas etapas claras:
Realize uma auditoria de impressão de peças: revise sua geometria, tolerâncias e volumes de produção esperados para garantir que eles correspondam aos recursos centerless.
Calcule as compensações de configuração: compare os tempos de configuração inicial mais longos com os tempos de ciclo incrivelmente rápidos para encontrar o tamanho do lote de equilíbrio.
Solicite testes de moagem: peça aos fabricantes de máquinas que executem estimativas de tempo de ciclo com base nos piores cenários de produção.
Ao aplicar essa estrutura, você garante um processo de fabricação que oferece qualidade consistente e resultados previsíveis a longo prazo.
Perguntas frequentes (FAQ)
P: Qual é o tamanho mínimo de lote econômico para uma retificadora CNC centerless?
R: O número exato depende da complexidade da peça, mas a tecnologia CNC reduz significativamente o limite econômico. O CNC reduz os tempos tradicionais de configuração manual por meio de programas de peças salvos e preparação automatizada de rebolos. Isso permite que você execute lotes menores de maneira lucrativa em comparação com máquinas manuais mais antigas.
P: A retificação centerless pode obter melhores acabamentos superficiais do que a retificação cilíndrica?
R: Sim, isso acontece com frequência. A estrutura de suporte contínuo da lâmina de trabalho reduz bastante a vibração da peça. Esta estabilidade superior permite que o disco abrasivo corte de forma limpa, muitas vezes resultando em valores superiores de acabamento superficial Ra e Rz, especialmente em peças longas.
P: Como você controla a concentricidade sem usar centros?
R: Você não pode controlá-lo completamente. Embora os métodos centerless produzam arredondamento superior no diâmetro externo, alcançar a verdadeira concentricidade em um recurso interno não retificado é a principal limitação. Se for necessária concentricidade absoluta de diâmetro externo para diâmetro interno, você deverá usar retificação cilíndrica tradicional.