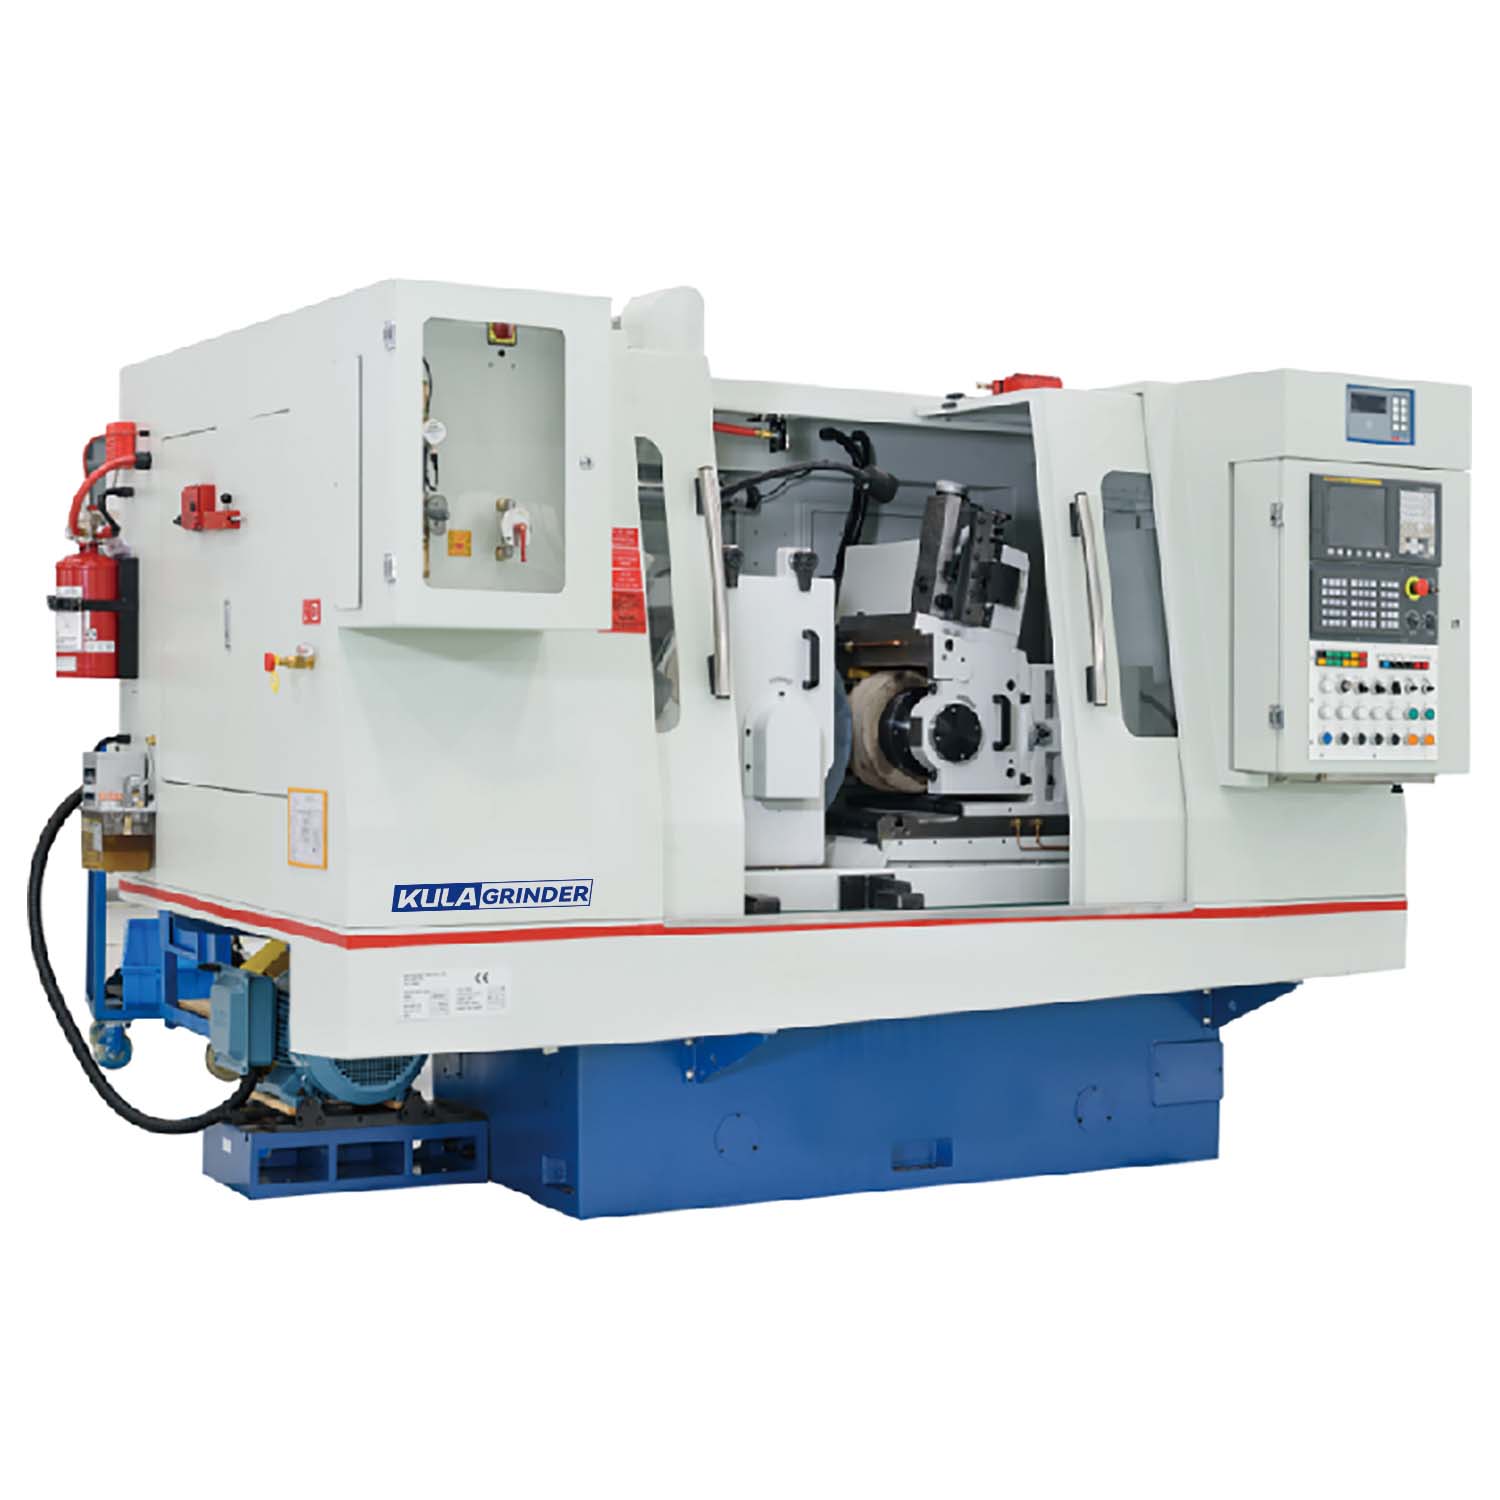
Vyváženie ultra vysokej presnosti s maximálnou priepustnosťou pri výrobe valcových dielov predstavuje výraznú výzvu. Tradičné centrovanie často predstavuje prekážky pri nastavovaní. Na vašu výrobnú úroveň to tiež ukladá prísne časové obmedzenia cyklu. Bezhroté brúsenie môžete považovať za výrobné kúzlo, ale zostáva striktným procesom založeným na fyzike. Úspech závisí výlučne od zhody geometrie dielu, požiadaviek na objem a schopností stroja. Túto príručku sme navrhli s cieľom poskytnúť výrobným inžinierom a výrobným manažérom rámec založený na dôkazoch na hodnotenie bezcentrového procesu. Dozviete sa, ako to porovnať s tradičnými alternatívami. Pomôžeme vám určiť, kedy modernizácia vášho zariadenia predstavuje finančne a technicky zdravú investíciu. Pochopením základných mechanizmov a realít implementácie môžete robiť informované rozhodnutia. Tieto poznatky vám pomôžu optimalizovať rýchlosť výroby a dlhodobú kvalitu dielov.
Kľúčové poznatky
Bezhroté brúsenie eliminuje potrebu vretenových upínadiel, čo z neho robí najvýkonnejšie riešenie pre valcové diely, za predpokladu, že veľkosti šarží odôvodňujú časy nastavenia.
Primárne rozhodnutie medzi bezhrotým a tradičným cylindrickým brúsením závisí od geometrie dielu (prítomnosť hrotov) a objemu výroby.
Inovácia na CNC bezhrotovú brúsku transformuje proces z umenia závislého od operátora na opakovateľný, dátami riadený systém s automatizovaným orovnávaním kotúčov a submikrónovou kompenzáciou.
Úspešná implementácia si pred výberom stroja vyžaduje posúdenie nákladov na nástroje, vibrácií podlahy a špecifických metód podávania (priechodom vs. podávaním).
Fyzika procesu: Ako v skutočnosti funguje bezhroté brúsenie
Aby ste zvládli tento výrobný proces, musíte ho najskôr demystifikovať. Bezhroté brúsenie sa spolieha na základný trojbodový systém. Máte brúsny kotúč, regulačný kotúč a pracovný kotúč. Fungujú v dynamickom, nepretržitom vzťahu. Samotný úber materiálu vykonáva brúsny kotúč. Na rezanie kovu sa otáča vysokou rýchlosťou. Regulačný kotúč je umiestnený oproti brúsnemu kotúču. Otáča sa oveľa pomalšie a riadi rotáciu obrobku. Tiež určuje rýchlosť posuvu prostredníctvom trenia. Pracovná čepeľ medzi ne dokonale sedí. Podopiera časť zospodu. Tieto tri prvky zachytávajú obrobok. Nútia ho, aby sa dokonale zaoblil prostredníctvom nepretržitého, tuhého kontaktu.
Odstránenie vretien a prípravkov poskytuje obrovské výhody pre výrobné podlahy. Už nemusíte umiestňovať diely na preddefinovaných strediskách. Toto jedinečné nastavenie umožňuje nepretržité kŕmenie. Počas prevádzky tiež vytvára nulový axiálny ťah. Získate vynikajúce zaoblenie na dlhých alebo krehkých častiach. Dokončovanie rúr má z tejto mechaniky veľký úžitok. Vyhnete sa rozdrveniu jemných tenkých stien, pretože podpora zostáva rovnomerná po celej dĺžke rúrky.
Tento proces má však prísne fyzikálne obmedzenia. Musíte transparentne posúdiť, čo bezhroté brúsenie nedokáže. Nemôže brúsiť prvky sústredné s vnútornými otvormi. Pri lokalizácii sa úplne spoliehate na vonkajší priemer. Bojuje aj s vysoko asymetrickými ťažkými časťami. Ak časť postráda rovnováhu, nebude sa na pracovnom kotúči otáčať plynulo. Pochopenie týchto fyzických hraníc vám pomôže vyhnúť sa nákladným výrobným chybám.
Bezhroté vs. cylindrické brúsenie: Rámec výberu procesu
Inžinieri často diskutujú o tom, ktorá metóda brúsenia funguje najlepšie pre daný projekt. Pri zostavovaní rámca výberu sa spoliehame na empirické výrobné údaje. Musíte vyhodnotiť priepustnosť, geometrické obmedzenia a riziká vychýlenia.
Bezhroté spracovanie vyhráva v nepretržitých, vysokoobjemových behoch. Časti sa pohybujú strojom bez zastavenia. Úplne eliminujete nakladanie a vykladanie vretenových prípravkov. Naopak, valcové brúsenie vyhráva v prostredí s malým objemom a vysokou zmesou. Ponúka oveľa rýchlejšie zmeny. Môžete rýchlo vymeniť diely bez prekalibrovania zložitého pracovného kotúča a regulácie nastavenia kolies.
Geometria dielu vytvára tvrdé obmedzenia pre váš výber. Bezhrotý sa ukazuje ako ideálny pre čapy, hriadele, rúrky a spojovacie prvky. Sú to časti, kde sú stredové otvory nemožné alebo nežiaduce. Cylindrický sa stáva striktne potrebným, keď potrebujete tesnú sústrednosť. Ak musíte zarovnať viacero vonkajších priemerov s vnútorným prvkom, potrebujete stredy.
Veľkú úlohu pri výbere procesu zohráva aj presnosť a odchýlka. Tradičné valcové brúsky čelia problémom s vychýlením pri dlhých, tenkých častiach. Tlak kolesa tlačí na nepodporovaný stred dielu. Bezhroté brúsenie poskytuje nepretržitú oporu pozdĺž celého obrobku. Účinne eliminuje riziko chvenia spojeného s ohýbaním dlhých hriadeľov.
Tabuľka: Porovnanie rámca výberu procesov
Hodnotiace kritériá
Bezhroté brúsenie
Valcové brúsenie
Priepustnosť
Ultra vysoká (možné nepretržité kŕmenie)
Stredné (vyžaduje zaťaženie zariadenia)
Ideálna geometria dielov
Čapy, hriadele, rúrky, spojovacie prvky
Komplexné profily vyžadujúce sústrednosť ID/OD
Rýchlosť zmeny
Pomalé (vyžaduje podrobné zarovnanie kotúča a čepele)
Rýchle (rýchla výmena príslušenstva)
Riziko deformácie
Nízka (nepretržitá podpora čepele)
Vysoká (nepodporované rozpätie medzi stredmi)
Prečo veľkoobjemové zariadenia prejsť na CNC bezhrotovú brúsku
Tradičné bezhroté brúsenie vyžaduje intenzívnu manuálnu zručnosť. Operátori sa vo veľkej miere spoliehajú na intuíciu. Na dosiahnutie tesných tolerancií používajú manuálne úpravy. To vytvára veľkú medzeru v zručnostiach operátorov v celom odvetví. Proces založený na intuícii nemôžete jednoducho škálovať, pretože starší operátori odchádzajú do dôchodku. Moderné zariadenia riešia tento problém modernizáciou svojej základnej technológie.
Implementácia a CNC bezhrotová brúska zmodernizuje celý váš pracovný postup. Znižuje závislosť od špecializovaných starších operátorov. Stroj používa digitálne údaje namiesto dohadov. Získate automatizovanú kontrolu nad každou osou. Tento posun transformuje výrobný proces na vysoko opakovateľný systém.
Automatizované orovnávanie kolies vyniká ako kritická funkcia. CNC ovládacie prvky automaticky riadia zložité profilovanie kolies. Môžete jednoducho naprogramovať krokové brúsenie a komplexné kužele. Stroj presne upraví koleso. Znižuje nákladné prestoje a zachováva konzistentné rezné sily. Už nezastavujete výrobu pre ručné diamantové orovnávacie pasy.
Submikrónová presnosť a súlad s predpismi vedú k mnohým inováciám zariadení. Využite servopoháňané osi a priebežné meranie na automatickú kompenzáciu opotrebenia kolies. Systém meria diely dynamicky. Nastavuje kolesá skôr, ako sa časť dostane mimo toleranciu. To zaisťuje, že spĺňate prísne požiadavky na CpK. Výrobcovia leteckých a zdravotníckych zariadení sa spoliehajú na túto zhodu, aby zaručili bezpečnosť dielov.
Kľúčové rozmery hodnotenia pre výber stroja a nastavenia
Výber správneho stroja si vyžaduje hlbší ponor do vašich špecifických výrobných potrieb. Musíte vyhodnotiť metódy podávania, kompatibilitu materiálov a budúcu škálovateľnosť. Tieto rozmery určujú váš celkový výrobný úspech.
Najprv musíte vybrať vhodný spôsob podávania pre vaše diely. Toto rozhodnutie ovplyvní rozloženie vašich nástrojov a stroja.
Priechodné podávanie: Táto metóda funguje najlepšie pre rovné, rovnomerné valce. Časti vstupujú na jednu stranu stroja a vychádzajú z druhej. Maximalizuje priepustnosť pre veľkoobjemové predmety, ako sú kolíky.
In-feed (Plunge): Táto metóda sa vyžaduje pre časti s hlavou, viac priemerov alebo zložité profily. Diel spočíva na čepeli a koleso sa do nej zanorí rovno. Používate ho na skrutky alebo ventily motora.
Kompatibilita materiálu a kolies tiež definujú vaše požiadavky na stroj. Tuhosť stroja musíte vyhodnotiť na základe metalurgie dielu. Brúsenie titánových leteckých spojovacích prvkov vyžaduje inú tuhosť ako štandardné rúrky z uhlíkovej ocele. Titán zle odvádza teplo. Potrebujete vysoko tuhú štruktúru stroja a špecializované brúsne kotúče, aby ste zabránili tepelnému poškodeniu.
Nakoniec posúďte integráciu a škálovateľnosť. Pozrite sa na kapacitu stroja na integráciu do moderných automatizovaných buniek. Mali by ste zvážiť robotické nakladače, podávače misiek a automatizované systémy kontroly po spracovaní. Moderné zariadenie si vyžaduje stroj, ktorý bezproblémovo komunikuje s existujúcou architektúrou podlahy.
Realita implementácie: Riešenie problémov a zmierňovanie rizík
Dokonca aj s moderným vybavením je proces brúsenia spojený s geometrickými a fyzickými rizikami. Dôveryhodnosť vo svojich operáciách budujete uznaním týchto skutočností. Efektívne riešenie problémov zabezpečuje, že vaša výroba zostane zisková.
Lobovitý efekt predstavuje bežné geometrické riziko. Niekedy omylom vytvoríte mnohouholník s konštantným priemerom namiesto skutočného kruhu. Tieto tvary vyzerajú ako trojuholníky Reuleaux. Meria dokonale okrúhle na jednoduchom dvojbodovom mikrometri. Pri umiestnení do V-bloku však okamžite zlyhajú. Vyriešite to nastavením správnej výšky a uhla pracovného listu. Stred obrobku musíte umiestniť mierne nad stredovú os kolies. Tým sa preruší harmonická frekvencia, ktorá vytvára laloky.
Problémy s chvením a povrchovou úpravou vyžadujú starostlivú diagnostiku. Musíte rýchlo identifikovať hlavné príčiny. Vibrácie podlahy často vytvárajú na obrobku zreteľné stopy zvlnenia. Nesprávna regulácia otáčok kolesa môže tiež spôsobiť nepravidelné pretáčanie. Nedostatočná dodávka chladiacej kvapaliny vedie k tepelnému poškodeniu a zlej povrchovej úprave. Potrebujete vysokotlakovú chladiacu kvapalinu nasmerovanú presne na zónu rezu.
Musíte tiež naplánovať réžiu nastavenia. Transparentne predpokladáme, že bezcentrové nastavenia trvajú dlhšie ako tradičné metódy. Nastavenie presnej výšky čepele, nastavenie kužeľa a úprava kolies si vyžaduje vyhradený čas. Investícia sa zrealizuje iba vtedy, ak veľkosť vašich dávok kompenzuje počiatočný čas pripojenia. Používanie automatizovaných CNC zmien toto riziko výrazne znižuje.
Záver: Výber vašej stratégie brúsenia
Výber správnej stratégie brúsenia vyžaduje analýzu vašich presných výrobných obmedzení. Vysokokvalitný automatizovaný stroj vyniká ako investícia s vysokým výnosom pre rozsah a presnosť. Minimalizuje zásahy operátora a zároveň maximalizuje nepretržitý výkon.
Ak chcete dokončiť svoju logiku obstarávania, mali by ste postupovať podľa štruktúrovaného prístupu. Vykonajte kroky pomocou týchto jasných krokov:
Vykonajte audit časti tlače: Skontrolujte svoju geometriu, tolerancie a očakávané objemy výroby, aby ste sa uistili, že zodpovedajú bezhrotým schopnostiam.
Vypočítajte kompromisy pri nastavovaní: Zvážte dlhšie počiatočné časy nastavenia oproti neuveriteľne rýchlym časom cyklu, aby ste našli svoju rovnovážnu veľkosť dávky.
Požiadajte o testovanie: Požiadajte výrobcov strojov, aby spustili odhady času cyklu na základe vašich najhorších scenárov výroby.
Použitím tohto rámca zabezpečíte výrobný proces, ktorý poskytuje konzistentnú kvalitu a predvídateľný dlhodobý výstup.
Často kladené otázky (FAQ)
Otázka: Aká je minimálna ekonomická veľkosť dávky pre CNC bezhrotovú brúsku?
Odpoveď: Presné číslo závisí od zložitosti dielu, ale CNC technológia výrazne znižuje ekonomický prah. CNC znižuje tradičné časy manuálneho nastavenia pomocou uložených programov dielov a automatizovaného orovnávania kolies. To vám umožňuje prevádzkovať menšie dávky so ziskom v porovnaní so staršími ručnými strojmi.
Otázka: Môže bezhroté brúsenie dosiahnuť lepšiu povrchovú úpravu ako valcové brúsenie?
Odpoveď: Áno, často sa to stáva. Kontinuálna nosná štruktúra pracovného kotúča výrazne znižuje vibrácie obrobku. Táto vynikajúca stabilita umožňuje brúsnemu kotúču rezať čisto, čo často vedie k vynikajúcim hodnotám povrchovej úpravy Ra a Rz, najmä na dlhých dieloch.
Otázka: Ako ovládate sústrednosť bez použitia centier?
Odpoveď: Nemôžete to úplne ovládať. Zatiaľ čo bezhroté metódy poskytujú vynikajúce zaoblenie na vonkajšom priemere, primárnym obmedzením je dosiahnutie skutočnej sústrednosti s nebrúseným vnútorným prvkom. Ak sa vyžaduje absolútna sústrednosť OD-ID, musíte použiť tradičné cylindrické brúsenie.