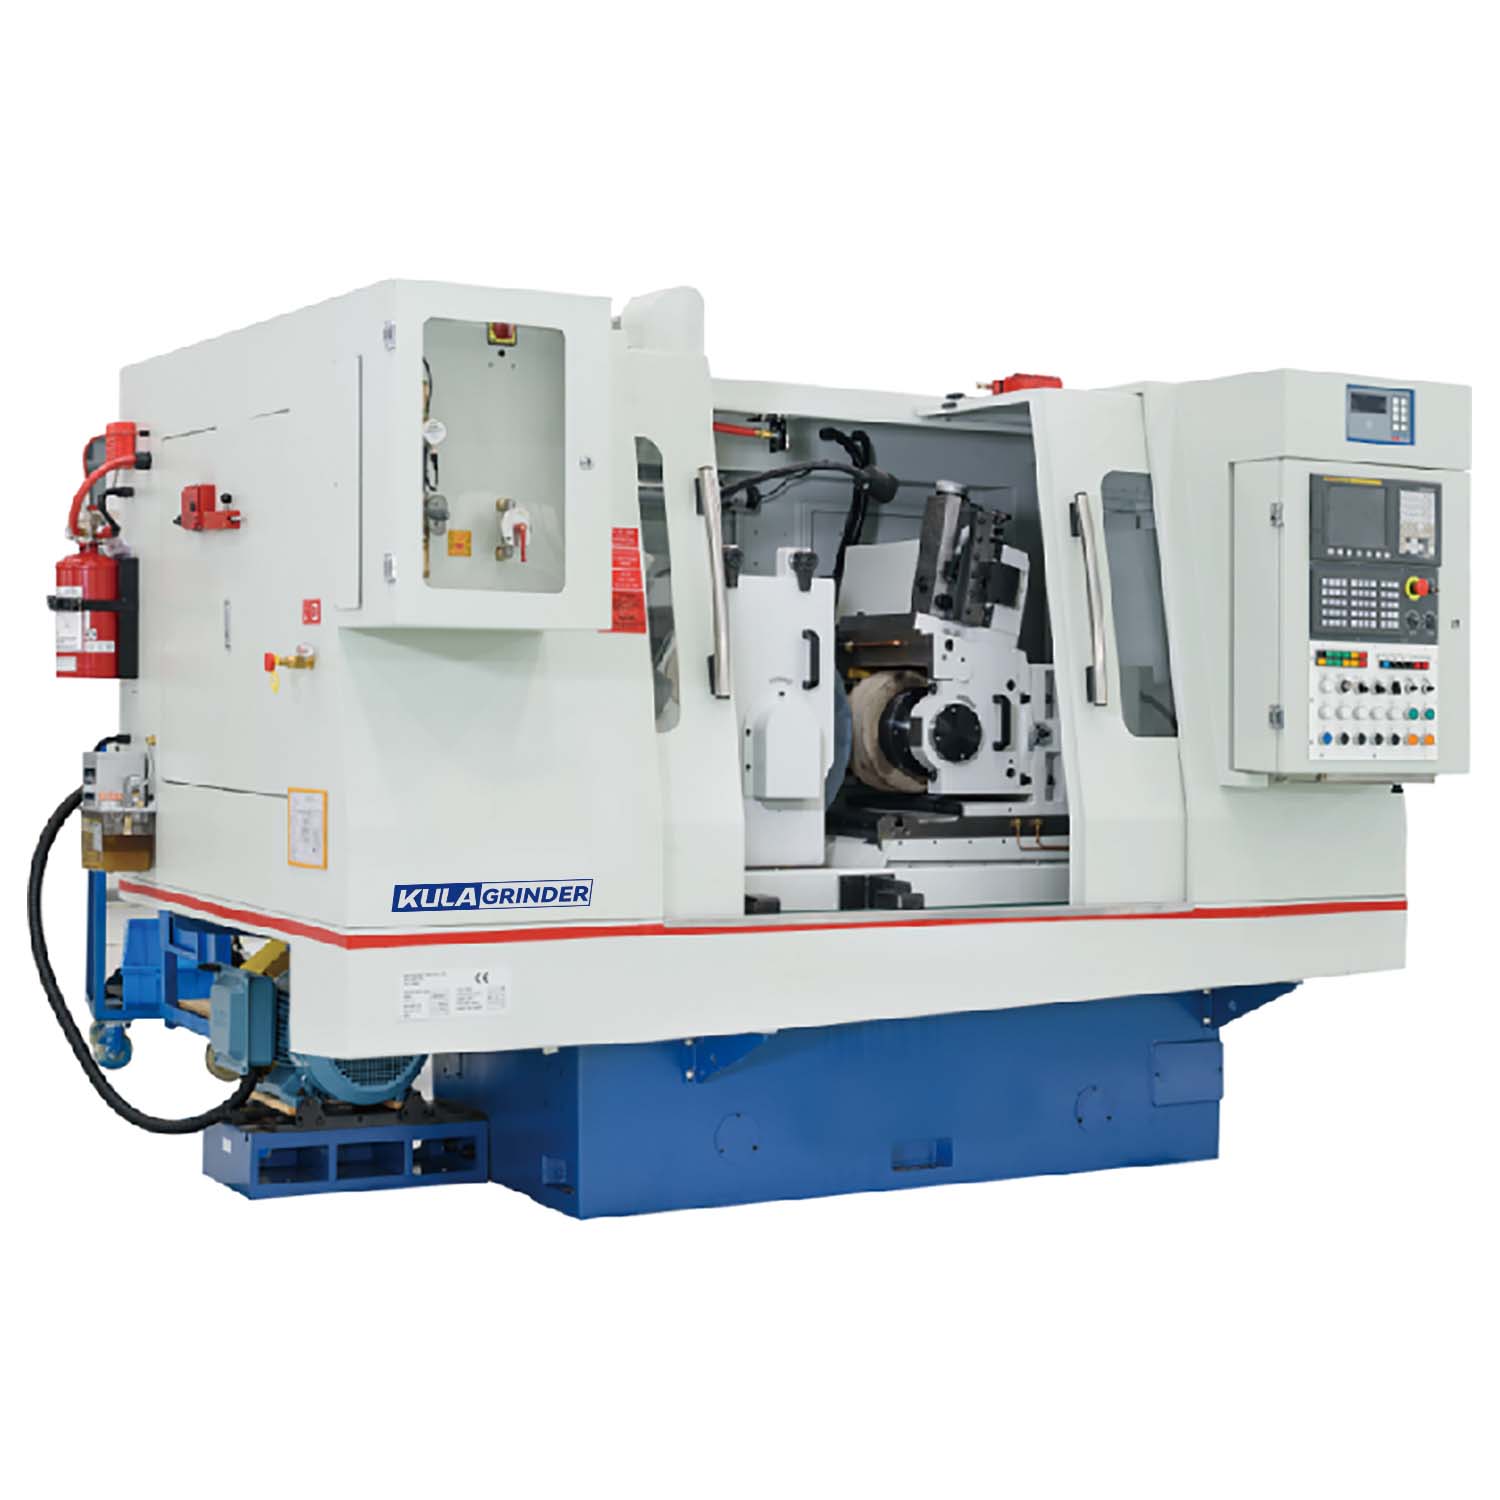
Баланс между сверхвысокой точностью и максимальной производительностью при производстве цилиндрических деталей представляет собой особую задачу. Традиционное центрирование часто создает узкие места при настройке. Это также накладывает серьезные ограничения на продолжительность цикла вашего производства. Вы можете рассматривать бесцентровое шлифование как производственную магию, но это остается строгим физическим процессом. Успех полностью зависит от соответствия геометрии детали, требований к объему и возможностей станка. Мы разработали это руководство, чтобы предоставить инженерам-технологам и менеджерам производства научно обоснованную основу для оценки бесцентрового процесса. Вы узнаете, как сравнить его с традиционными альтернативами. Мы поможем вам определить, является ли модернизация вашего оборудования экономически и технически обоснованной инвестицией. Понимая основную механику и реалии реализации, вы сможете принимать обоснованные решения. Эта информация поможет вам оптимизировать как скорость производства, так и качество деталей в долгосрочной перспективе.
Ключевые выводы
Бесцентровое шлифование устраняет необходимость в приспособлениях шпинделя, что делает его решением с максимальной производительностью для цилиндрических деталей, при условии, что размеры партии оправдывают время наладки.
Основное решение между бесцентровым и традиционным круглым шлифованием зависит от геометрии детали (наличия центров) и объема производства.
Переход на бесцентрово-шлифовальный станок с ЧПУ превращает процесс из искусства, зависящего от оператора, в повторяемую систему, управляемую данными, с автоматической правкой круга и субмикронной компенсацией.
Успешная реализация требует оценки затрат на оснастку, вибрации пола и конкретных методов подачи (сквозная или входная подача) до выбора машины.
Физика процесса: как на самом деле работает бесцентровое шлифование
Чтобы освоить этот производственный процесс, вы должны сначала развеять его тайну. Бесцентровое шлифование основано на фундаментальной трехточечной системе. У вас есть шлифовальный круг, регулирующий круг и рабочее лезвие. Они действуют в динамичных, непрерывных отношениях. Шлифовальный круг выполняет фактическое удаление материала. Он вращается на высоких скоростях и разрезает металл. Регулирующий круг расположен напротив шлифовального круга. Он вращается гораздо медленнее и контролирует вращение заготовки. Это также определяет скорость подачи за счет трения. Рабочее лезвие идеально сидит между ними. Он поддерживает деталь снизу. Эти три элемента захватывают заготовку. Они заставляют его становиться идеально круглым посредством постоянного жесткого контакта.
Отсутствие шпинделей и приспособлений дает огромные преимущества для производственных цехов. Вам больше не нужно размещать детали в заранее определенных центрах. Эта уникальная установка обеспечивает непрерывное кормление. Он также создает нулевую осевую нагрузку во время работы. Вы получаете превосходную округлость длинных или хрупких деталей. Эта механика значительно выигрывает от отделки труб. Вы избегаете разрушения хрупких тонких стенок, поскольку опора остается однородной по всей длине трубки.
Однако этот процесс имеет строгие физические ограничения. Вы должны прозрачно оценить, чего бесцентровое шлифование сделать не может. Он не может шлифовать детали, концентричные внутренним отверстиям. При определении местоположения вы полностью полагаетесь на внешний диаметр. Он также борется с крайне асимметричными тяжелыми деталями. Если деталь не сбалансирована, она не будет плавно вращаться на рабочем диске. Понимание этих физических границ поможет вам избежать дорогостоящих производственных ошибок.
Бесцентровое и круглое шлифование: основа выбора процесса
Инженеры часто спорят, какой метод шлифования лучше всего подходит для конкретного проекта. Для построения системы отбора мы полагаемся на эмпирические производственные данные. Вы должны оценить пропускную способность, геометрические ограничения и риски отклонения.
Бесцентровая обработка выигрывает при непрерывных больших объемах обработки. Детали перемещаются по машине без остановки. Вы полностью исключаете загрузку и разгрузку шпиндельных приспособлений. И наоборот, цилиндрическое шлифование выигрывает в условиях небольших объемов и большого количества смеси. Он обеспечивает гораздо более быструю перенастройку. Вы можете быстро менять детали, не перекалибровывая сложное рабочее полотно и не регулируя настройку колес.
Геометрия детали создает жесткие ограничения для вашего выбора. Бесцентровая сталь идеально подходит для штифтов, валов, трубок и крепежных изделий. Это детали, в которых центральные отверстия невозможны или нежелательны. Цилиндрическая форма становится строго необходимой, когда вам нужна высокая концентричность. Если вам необходимо выровнять несколько внешних диаметров с внутренним элементом, вам нужны центры.
Точность и отклонение также играют важную роль при выборе процесса. Традиционные цилиндрические шлифовальные станки сталкиваются с проблемами отклонения при обработке длинных и тонких деталей. Давление колеса давит на неподдерживаемую середину детали. Бесцентровое шлифование обеспечивает непрерывную поддержку по всей заготовке. Это эффективно устраняет риск вибрации, связанный с изгибом длинных валов.
Высокий (неподдерживаемый промежуток между центрами)
Почему крупносерийные предприятия переходят на бесцентрово-шлифовальный станок с ЧПУ
Традиционное бесцентровое шлифование требует интенсивных ручных навыков. Операторы во многом полагаются на интуицию. Они используют ручную регулировку для достижения жестких допусков. Это создает серьезный дефицит навыков операторов в отрасли. Вы не сможете легко масштабировать процесс, основанный на интуиции, поскольку старые операторы уходят на пенсию. Современные предприятия решают эту проблему путем обновления своих основных технологий.
Реализация Бесцентрово-шлифовальный станок с ЧПУ модернизирует весь ваш рабочий процесс. Это снижает зависимость от специализированных устаревших операторов. Машина использует цифровые данные вместо догадок. Вы получаете автоматический контроль над каждой осью. Этот сдвиг превращает производственный процесс в систему с высокой повторяемостью.
Важнейшей особенностью является автоматическая правка кругов. Системы ЧПУ автоматически управляют сложным профилем колес. Вы можете легко запрограммировать ступенчатое шлифование и сложные конусы. Станок точно правит колесо. Это сокращает дорогостоящие простои и поддерживает постоянные силы резания. Вам больше не придется останавливать производство для ручной обработки алмазов.
Субмикронная точность и соответствие нормативным требованиям стимулируют модернизацию многих предприятий. Вы используете оси с сервоприводом и текущие измерения для автоматической компенсации износа колес. Система измеряет детали динамически. Он регулирует колеса до того, как деталь выйдет за пределы допуска. Это гарантирует соответствие жестким требованиям CpK. Производители аэрокосмического и медицинского оборудования полагаются на это соответствие, чтобы гарантировать безопасность деталей.
Ключевые параметры оценки для выбора машины и установки
Выбор подходящей машины требует глубокого изучения ваших конкретных производственных потребностей. Вы должны оценить методы подачи, совместимость материалов и будущую масштабируемость. Эти размеры определяют общий успех вашего производства.
Сначала вы должны выбрать подходящий метод подачи для ваших деталей. Это решение повлияет на ваши инструменты и компоновку станка.
Сквозная подача: этот метод лучше всего подходит для прямых, однородных цилиндров. Детали входят в одну сторону машины и выходят из другой. Это максимизирует пропускную способность для крупногабаритных предметов, таких как дюбели.
Подача (плунжер): этот метод становится необходимым для деталей с головками, нескольких диаметров или сложных профилей. Деталь опирается на лезвие, а колесо погружается прямо в него. Вы используете это для болтов или клапанов двигателя.
Совместимость материалов и колес также определяет требования к вашей машине. Вы должны оценить жесткость машины на основе металлургии детали. Шлифование титановых креплений для аэрокосмической промышленности требует другой жесткости, чем стандартные трубы из углеродистой стали. Титан плохо отводит тепло. Вам нужна очень жесткая конструкция машины и специальные абразивные круги для предотвращения термических повреждений.
Наконец, оцените интеграцию и масштабируемость. Посмотрите на способность машины интегрироваться в современные автоматизированные ячейки. Вам следует рассмотреть возможность использования роботов-загрузчиков, устройств подачи чаш и автоматизированных систем постобработки. Современному объекту требуется машина, которая легко вписывается в существующую архитектуру помещения.
Реалии реализации: устранение неполадок и снижение рисков
Даже при использовании современного оборудования процесс шлифования сопряжен с геометрическими и физическими рисками. Вы повышаете надежность своей деятельности, признавая эти реалии. Эффективное устранение неполадок гарантирует, что ваше производство останется прибыльным.
Эффект лепестков представляет собой распространенный геометрический риск. Иногда вместо настоящего круга случайно получается многоугольник постоянного диаметра. Эти фигуры похожи на треугольники Рело. Они измеряют идеальную круглую форму с помощью простого двухточечного микрометра. Однако они сразу же выходят из строя при помещении в V-образный блок. Это можно исправить, установив правильную высоту и угол рабочего лезвия. Необходимо расположить центр заготовки немного выше осевой линии колес. Это нарушает гармоническую частоту, которая создает лепестки.
Проблемы с вибрацией и качеством поверхности требуют тщательной диагностики. Вы должны быстро выявить коренные причины. Вибрация пола часто приводит к появлению на заготовке отчетливых следов ряби. Неправильная регулировка скорости колеса также может привести к неравномерному вращению. Недостаточная подача СОЖ приводит к термическим повреждениям и ухудшению качества поверхности. Вам нужна СОЖ под высоким давлением, направленная точно в зону резания.
Вы также должны спланировать накладные расходы на установку. Мы прозрачно предполагаем, что бесцентровые установки занимают больше времени, чем традиционные методы. Выбор точной высоты лезвия, регулировка конуса и правка круга требуют специального времени. Инвестиции оправдаются только в том случае, если размеры ваших партий компенсируют первоначальное время дозвона. Использование автоматизированных переналадок на станках с ЧПУ значительно снижает этот риск.
Выбор правильной стратегии измельчения требует анализа точных производственных ограничений. Высококачественный автоматизированный станок представляет собой высокодоходную инвестицию благодаря масштабу и точности. Это сводит к минимуму вмешательство оператора и обеспечивает максимальную непрерывную производительность.
Чтобы завершить логику закупок, вам следует следовать структурированному подходу. Примите меры, выполнив следующие четкие шаги:
Проведите аудит печати деталей: проверьте геометрию, допуски и ожидаемые объемы производства, чтобы убедиться, что они соответствуют возможностям бесцентровой печати.
Рассчитайте компромиссы при настройке: сопоставьте более длительное время первоначальной настройки с невероятно быстрым временем цикла, чтобы определить размер партии, обеспечивающий безубыточность.
Запросите тестовую шлифовку: попросите производителей оборудования рассчитать время цикла на основе ваших наихудших производственных сценариев.
Применяя эту структуру, вы обеспечиваете производственный процесс, обеспечивающий стабильное качество и предсказуемый долгосрочный результат.
Часто задаваемые вопросы (FAQ)
Вопрос: Каков минимальный экономичный размер партии бесцентрово-шлифовального станка с ЧПУ?
Ответ: Точное количество зависит от сложности детали, но технология ЧПУ значительно снижает экономический порог. ЧПУ сокращает традиционное время ручной настройки за счет сохранения программ обработки деталей и автоматической правки кругов. Это позволяет вам выгодно производить меньшие партии по сравнению со старыми ручными машинами.
Вопрос: Может ли бесцентровое шлифование обеспечить лучшее качество поверхности, чем круглое шлифование?
О: Да, часто так и происходит. Непрерывная опорная конструкция рабочего полотна значительно снижает вибрацию заготовки. Эта превосходная стабильность позволяет абразивному кругу резать чисто, что часто приводит к превосходным значениям чистоты поверхности Ra и Rz, особенно на длинных деталях.
Вопрос: Как контролировать концентричность без использования центров?
Ответ: Вы не можете полностью это контролировать. Хотя бесцентровые методы обеспечивают превосходную округлость наружного диаметра, основным ограничением является достижение истинной концентричности нешлифованного внутреннего элемента. Если требуется абсолютная концентричность наружного диаметра к внутреннему диаметру, необходимо использовать традиционное круглое шлифование.