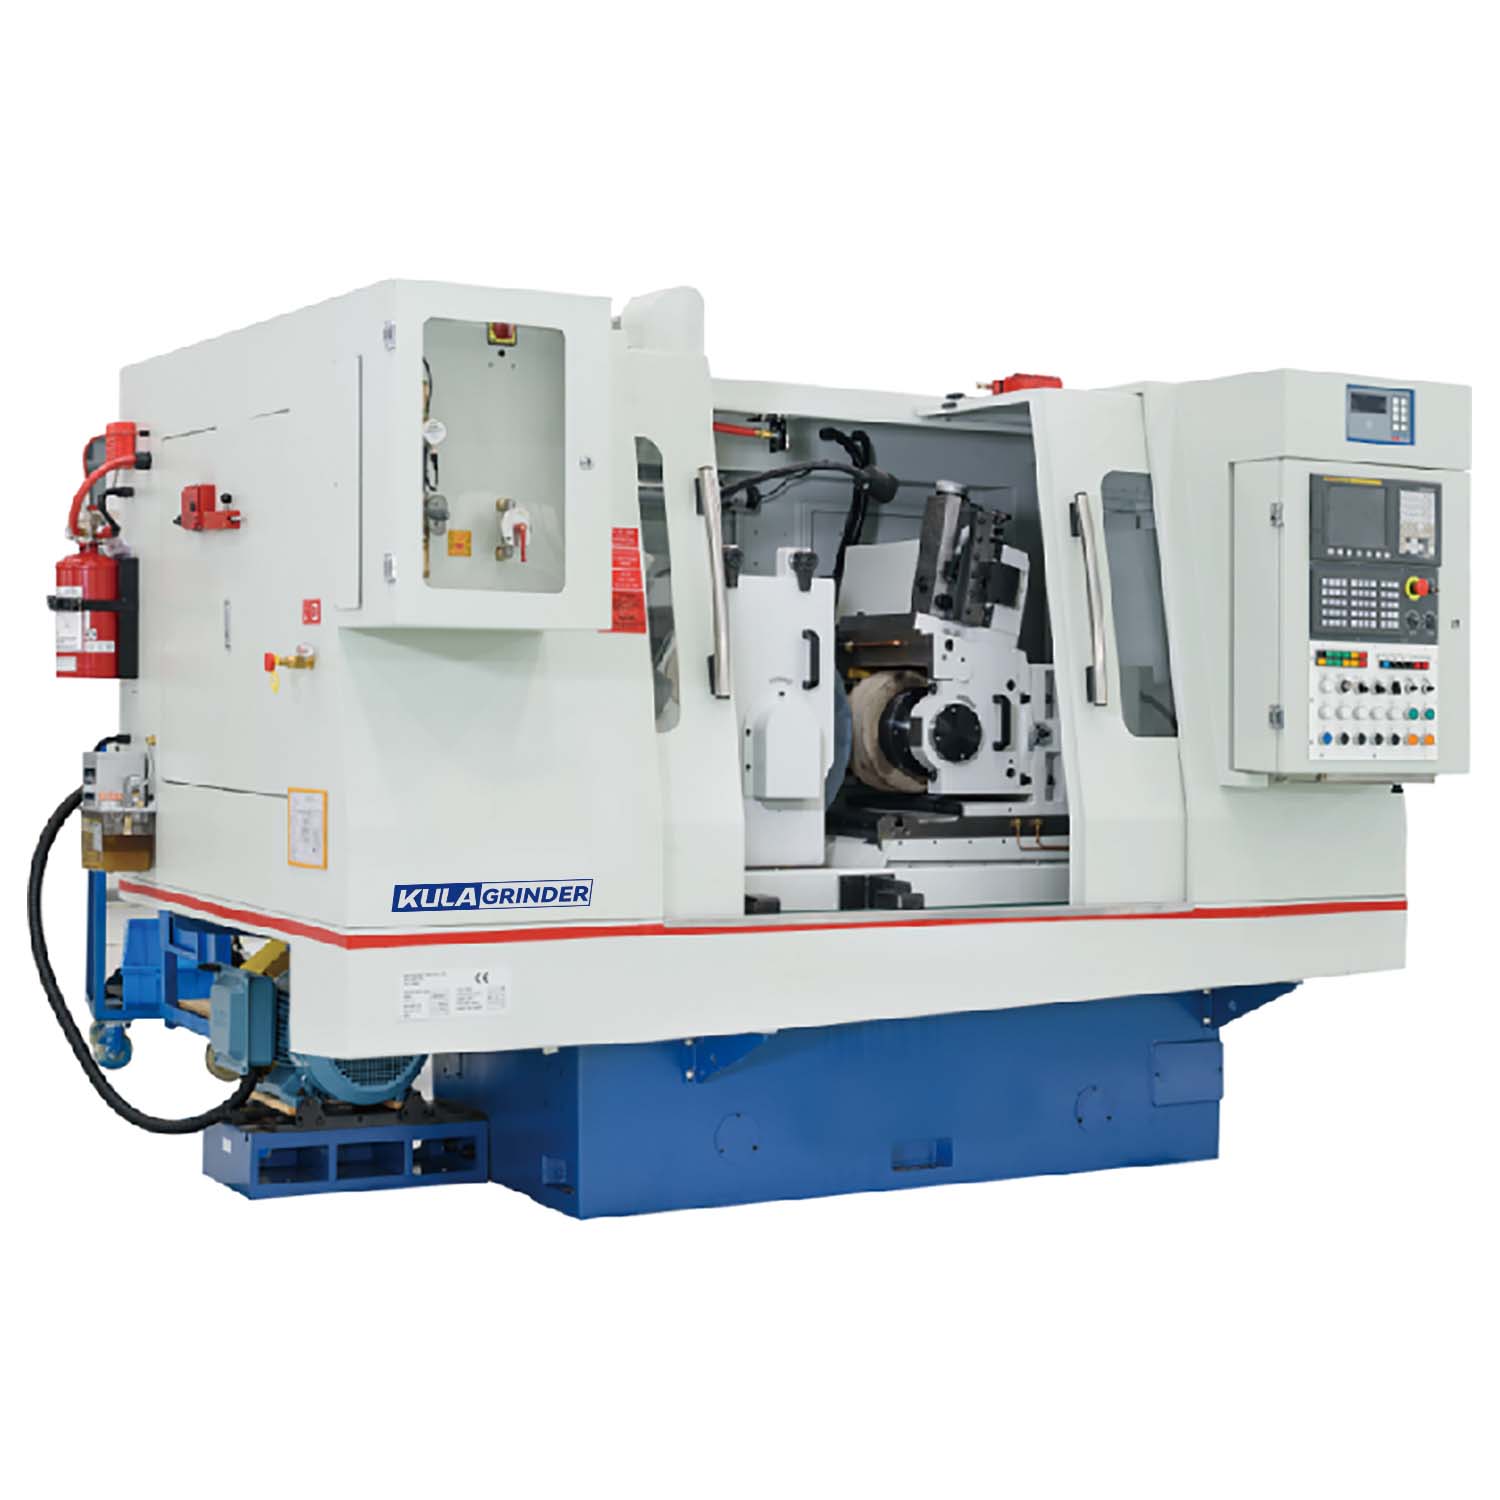
ການດຸ່ນດ່ຽງຄວາມແມ່ນຍໍາສູງທີ່ສຸດດ້ວຍການສົ່ງຜ່ານສູງສຸດໃນການຜະລິດສ່ວນທີ່ເປັນຮູບທໍ່ກົມສ້າງສິ່ງທ້າທາຍທີ່ແຕກຕ່າງ. ການວາງກາງແບບດັ້ງເດີມມັກຈະແນະນໍາການຕິດຂອດການຕິດຕັ້ງ. ມັນຍັງວາງຂໍ້ຈໍາກັດຮອບວຽນທີ່ຮຸນແຮງຢູ່ໃນຊັ້ນການຜະລິດຂອງທ່ານ. ເຈົ້າອາດຈະເບິ່ງການຫຼໍ່ແບບບໍ່ມີສູນກາງເປັນວິເສດໃນການຜະລິດ, ແຕ່ມັນຍັງຄົງເປັນຂະບວນການທີ່ອີງໃສ່ຟີຊິກທີ່ເຄັ່ງຄັດ. ຄວາມສໍາເລັດແມ່ນຂຶ້ນກັບການຈັບຄູ່ເລຂາຄະນິດຂອງພາກສ່ວນ, ຄວາມຕ້ອງການປະລິມານ, ແລະຄວາມສາມາດຂອງເຄື່ອງຈັກ. ພວກເຮົາໄດ້ອອກແບບຄູ່ມືນີ້ເພື່ອໃຫ້ວິສະວະກອນການຜະລິດແລະຜູ້ຈັດການການຜະລິດມີກອບຫຼັກຖານສໍາລັບການປະເມີນຂະບວນການທີ່ບໍ່ມີສູນກາງ. ທ່ານຈະຮຽນຮູ້ວິທີການປຽບທຽບມັນກັບທາງເລືອກແບບດັ້ງເດີມ. ພວກເຮົາຈະຊ່ວຍໃຫ້ທ່ານກໍານົດເວລາທີ່ການຍົກລະດັບອຸປະກອນຂອງທ່ານສະແດງໃຫ້ເຫັນການລົງທຶນທາງດ້ານການເງິນແລະທາງດ້ານເຕັກນິກທີ່ດີ. ໂດຍການເຂົ້າໃຈກົນໄກຫຼັກແລະຄວາມເປັນຈິງຂອງການປະຕິບັດ, ທ່ານສາມາດເຮັດການຕັດສິນໃຈທີ່ມີຂໍ້ມູນ. ຄວາມເຂົ້າໃຈເຫຼົ່ານີ້ຈະຊ່ວຍໃຫ້ທ່ານເພີ່ມປະສິດທິພາບທັງຄວາມໄວການຜະລິດແລະຄຸນນະພາບໃນໄລຍະຍາວ.
Key Takeaways
ການບີບອັດແບບບໍ່ມີສູນກາງຊ່ວຍກໍາຈັດຄວາມຕ້ອງການສໍາລັບການຕິດຕັ້ງ spindle, ເຮັດໃຫ້ມັນເປັນການແກ້ໄຂທີ່ສູງທີ່ສຸດສໍາລັບພາກສ່ວນທີ່ເປັນຮູບທໍ່ກົມ, ສະຫນອງຂະຫນາດ batch ກໍານົດເວລາການຕິດຕັ້ງ.
ການຕັດສິນໃຈຂັ້ນຕົ້ນລະຫວ່າງກາງແລະແບບດັ້ງເດີມ cylindrical hinges ກ່ຽວກັບເລຂາຄະນິດພາກສ່ວນ (ມີສູນ) ແລະປະລິມານການຜະລິດ.
ການຍົກລະດັບເປັນ ເຄື່ອງ grinder ທີ່ບໍ່ມີສູນກາງ CNC ຫັນປ່ຽນຂະບວນການຈາກສິນລະປະທີ່ຂຶ້ນກັບຜູ້ປະກອບການໄປສູ່ລະບົບຂໍ້ມູນທີ່ສາມາດເຮັດຊ້ໍາໄດ້ດ້ວຍການແຕ່ງຕົວລໍ້ອັດຕະໂນມັດແລະການຊົດເຊີຍຍ່ອຍ micron.
ການປະຕິບັດທີ່ປະສົບຜົນສໍາເລັດຮຽກຮ້ອງໃຫ້ມີການປະເມີນຄ່າໃຊ້ຈ່າຍຂອງເຄື່ອງມື, ການສັ່ນສະເທືອນຂອງພື້ນເຮືອນ, ແລະວິທີການອາຫານສະເພາະ (thru-feed vs. in-feed) ກ່ອນທີ່ຈະເລືອກເຄື່ອງຈັກ.
ຟີຊິກຂອງຂະບວນການ: ວິທີການທີ່ແທ້ຈິງແລ້ວການຂັດສູນກາງ
ເພື່ອຊໍານິຊໍານານຂະບວນການຜະລິດນີ້, ກ່ອນອື່ນ ໝົດ ທ່ານຕ້ອງ demystify ມັນ. ການຂັດສູນແມ່ນອີງໃສ່ລະບົບສາມຈຸດພື້ນຖານ. ທ່ານມີລໍ້ grinding, ລໍ້ຄວບຄຸມ, ແລະ workblade ໄດ້. ພວກເຂົາເຈົ້າດໍາເນີນການໃນການພົວພັນແບບເຄື່ອນໄຫວ, ຢ່າງຕໍ່ເນື່ອງ. ລໍ້ grinding ປະຕິບັດການໂຍກຍ້າຍວັດສະດຸຕົວຈິງ. ມັນຫມຸນດ້ວຍຄວາມໄວສູງເພື່ອຕັດໂລຫະ. ລໍ້ຄວບຄຸມນັ່ງກົງກັນຂ້າມກັບລໍ້ຂັດ. ມັນ rotates ຫຼາຍຊ້າລົງແລະຄວບຄຸມ spin ຂອງ workpiece ໄດ້. ມັນຍັງກໍານົດອັດຕາອາຫານໂດຍຜ່ານການ friction. workblade ນັ່ງຢ່າງສົມບູນລະຫວ່າງເຂົາເຈົ້າ. ມັນສະຫນັບສະຫນູນພາກສ່ວນຈາກຂ້າງລຸ່ມ. ອົງປະກອບສາມຢ່າງນີ້ດັກໃສ່ຊິ້ນວຽກ. ພວກເຂົາເຈົ້າບັງຄັບໃຫ້ມັນກາຍເປັນຕະຫຼອດຢ່າງສົມບູນໂດຍຜ່ານການຕິດຕໍ່ຢ່າງຕໍ່ເນື່ອງ, rigid.
ການກໍາຈັດ spindles ແລະ fixtures ສະຫນອງຂໍ້ໄດ້ປຽບອັນໃຫຍ່ຫຼວງສໍາລັບພື້ນການຜະລິດ. ທ່ານບໍ່ຈໍາເປັນຕ້ອງຊອກຫາພາກສ່ວນຕ່າງໆຢູ່ໃນສູນທີ່ກໍານົດໄວ້ກ່ອນ. ການຕັ້ງຄ່າທີ່ເປັນເອກະລັກນີ້ຊ່ວຍໃຫ້ມີການໃຫ້ອາຫານຢ່າງຕໍ່ເນື່ອງ. ມັນຍັງຜະລິດ thrust axial ສູນໃນລະຫວ່າງການປະຕິບັດງານ. ທ່ານໄດ້ຮັບຄວາມຮອບຕົວທີ່ເໜືອກວ່າໃນສ່ວນທີ່ຍາວ ຫຼືແຕກ. ການສໍາເລັດຮູບທໍ່ໄດ້ຮັບຜົນປະໂຫຍດຢ່າງຫຼວງຫຼາຍຈາກກົນໄກນີ້. ທ່ານຫຼີກເວັ້ນການຂັດຝາບາງໆທີ່ລະອຽດອ່ອນເພາະວ່າການສະຫນັບສະຫນູນຍັງຄົງເປັນເອກະພາບຕາມຄວາມຍາວທັງຫມົດຂອງທໍ່.
ຢ່າງໃດກໍຕາມ, ຂະບວນການດັ່ງກ່າວມີຂໍ້ຈໍາກັດທາງດ້ານຮ່າງກາຍຢ່າງເຂັ້ມງວດ. ທ່ານຕ້ອງປະເມີນຢ່າງໂປ່ງໃສວ່າສິ່ງທີ່ບໍ່ສູນກາງບໍ່ສາມາດເຮັດໄດ້. ມັນບໍ່ສາມາດຂັດລັກສະນະສຸມໃສ່ການເຈາະພາຍໃນ. ທ່ານເພິ່ງພາອາໄສເສັ້ນຜ່າສູນກາງພາຍນອກທັງໝົດສໍາລັບການຕັ້ງ. ມັນຍັງຕໍ່ສູ້ກັບພາກສ່ວນຫນັກທີ່ບໍ່ສົມມາດ. ຖ້າພາກສ່ວນໃດຂາດຄວາມສົມດູນ, ມັນຈະບໍ່ຫມຸນຢ່າງລຽບງ່າຍໃນແຜ່ນໃບເຮັດວຽກ. ການເຂົ້າໃຈຂອບເຂດທາງກາຍະພາບເຫຼົ່ານີ້ຊ່ວຍໃຫ້ທ່ານຫຼີກເວັ້ນຄວາມຜິດພາດການຜະລິດທີ່ມີຄ່າໃຊ້ຈ່າຍ.
Centerless vs. cylindrical grinding: ກອບຂະບວນການເລືອກ
ວິສະວະກອນມັກຈະໂຕ້ວາທີວ່າວິທີການບົດໃດດີທີ່ສຸດສໍາລັບໂຄງການທີ່ໃຫ້. ພວກເຮົາອີງໃສ່ຂໍ້ມູນການຜະລິດ empirical ເພື່ອສ້າງກອບການຄັດເລືອກ. ທ່ານຕ້ອງປະເມີນຜົນຜ່ານ, ຂໍ້ຈໍາກັດທາງເລຂາຄະນິດ, ແລະຄວາມສ່ຽງຕໍ່ການ deflection.
ການປະມວນຜົນທີ່ບໍ່ມີສູນກາງຊະນະໃນການແລ່ນຢ່າງຕໍ່ເນື່ອງ, ປະລິມານສູງ. ຊິ້ນສ່ວນເຄື່ອນຍ້າຍຜ່ານເຄື່ອງໂດຍບໍ່ມີການຢຸດ. ທ່ານກໍາຈັດການໂຫຼດແລະ unloading ຂອງ fixtures spindle ຢ່າງສົມບູນ. ໃນທາງກົງກັນຂ້າມ, ການຂັດຮູບຊົງກະບອກຊະນະໃນສະພາບແວດລ້ອມທີ່ມີປະລິມານຕ່ໍາ, ປະສົມສູງ. ມັນສະຫນອງການປ່ຽນແປງໄວຫຼາຍ. ທ່ານສາມາດແລກປ່ຽນພາກສ່ວນໄດ້ຢ່າງວ່ອງໄວໂດຍບໍ່ມີການ recalibrating ແຜ່ນວຽກທີ່ສະລັບສັບຊ້ອນແລະການກໍານົດການກໍານົດລໍ້.
ເລຂາຄະນິດບາງສ່ວນສ້າງຂໍ້ຈໍາກັດທີ່ຍາກສໍາລັບການເລືອກຂອງເຈົ້າ. Centerless ພິສູດວ່າເຫມາະສົມສໍາລັບ pins, shafts, ທໍ່, ແລະ fasteners. ເຫຼົ່ານີ້ແມ່ນພາກສ່ວນທີ່ຂຸມກາງເປັນໄປບໍ່ໄດ້ຫຼືບໍ່ສົມຄວນ. ຮູບຊົງກະບອກກາຍເປັນຄວາມຮຽກຮ້ອງຕ້ອງການຢ່າງເຂັ້ມງວດໃນເວລາທີ່ທ່ານຕ້ອງການຄວາມເຂັ້ມຂຸ້ນທີ່ແຫນ້ນຫນາ. ຖ້າຫາກວ່າທ່ານຕ້ອງການຈັດວາງຫຼາຍເສັ້ນຜ່າກາງນອກທີ່ມີຄຸນສົມບັດພາຍໃນ, ທ່ານຈໍາເປັນຕ້ອງສູນກາງ.
ຄວາມຖືກຕ້ອງແລະ deflection ຍັງມີບົດບາດສໍາຄັນໃນການຄັດເລືອກຂະບວນການ. ເຄື່ອງ grinders cylindrical ແບບດັ້ງເດີມປະເຊີນກັບບັນຫາ deflection ມີພາກສ່ວນຍາວ, ບາງ. ຄວາມກົດດັນຂອງລໍ້ຍູ້ຕໍ່ກັບກາງທີ່ບໍ່ສະຫນັບສະຫນູນຂອງພາກສ່ວນ. ການຂັດສູນກາງໃຫ້ການສະຫນັບສະຫນູນຢ່າງຕໍ່ເນື່ອງຕາມ workpiece ທັງຫມົດ. ມັນປະສິດທິພາບກໍາຈັດຄວາມສ່ຽງ chatter ທີ່ກ່ຽວຂ້ອງກັບ shafts ຍາວ bending ໄດ້.
ຕາຕະລາງ: ການປຽບທຽບໂຄງຮ່າງການຄັດເລືອກຂະບວນການ
ເງື່ອນໄຂການປະເມີນຜົນ |
ການຂັດສູນ |
ການຂັດຮູບຊົງກະບອກ |
ຜ່ານ |
ສູງຫຼາຍ (ສາມາດໃຫ້ອາຫານຢ່າງຕໍ່ເນື່ອງ) |
ປານກາງ (ຮຽກຮ້ອງໃຫ້ມີການໂຫຼດ fixture) |
ເລຂາຄະນິດສ່ວນທີ່ເຫມາະສົມ |
Pins, shafts, tubes, fasteners |
ໂປຣໄຟລ໌ທີ່ຊັບຊ້ອນທີ່ຕ້ອງການຄວາມເຂັ້ມຂຸ້ນຂອງ ID/OD |
ຄວາມໄວການປ່ຽນແປງ |
ຊ້າ (ຕ້ອງມີການຈັດວາງລໍ້ / ໃບມີລາຍລະອຽດ) |
ໄວ (ການແລກປ່ຽນ fixture ດ່ວນ) |
ຄວາມສ່ຽງການຫັນປ່ຽນ |
ຕ່ຳ (ຮອງຮັບແຜ່ນໃບຢ່າງຕໍ່ເນື່ອງ) |
ສູງ (ໄລຍະບໍ່ຮອງຮັບລະຫວ່າງສູນ) |
ເປັນຫຍັງສິ່ງອຳນວຍຄວາມສະດວກໃນປະລິມານສູງຈຶ່ງປ່ຽນໄປເປັນເຄື່ອງປັ່ນແບບບໍ່ມີສູນກາງ CNC
ການຂັດແບບບໍ່ມີສູນກາງແບບດັ້ງເດີມຕ້ອງການທັກສະຄູ່ມືຢ່າງເຂັ້ມງວດ. ຜູ້ປະຕິບັດງານແມ່ນອີງໃສ່ intuition ຫຼາຍ. ພວກເຂົາໃຊ້ການປັບຕົວດ້ວຍຕົນເອງເພື່ອບັນລຸຄວາມທົນທານທີ່ແຫນ້ນຫນາ. ນີ້ສ້າງຊ່ອງຫວ່າງທັກສະຂອງຜູ້ປະຕິບັດງານທີ່ຮຸນແຮງໃນທົ່ວອຸດສາຫະກໍາ. ທ່ານບໍ່ສາມາດຂະຫຍາຍຂະບວນການທີ່ອີງໃສ່ intuition ໄດ້ຢ່າງງ່າຍດາຍຍ້ອນວ່າປະຕິບັດການທີ່ອາຍຸອອກບໍລິການ. ສິ່ງອໍານວຍຄວາມສະດວກທີ່ທັນສະໄຫມແກ້ໄຂບັນຫານີ້ໂດຍການຍົກລະດັບເຕັກໂນໂລຢີຫຼັກຂອງພວກເຂົາ.
ການຈັດຕັ້ງປະຕິບັດ ກ CNC Centerless Grinder ປັບປຸງຂະບວນການເຮັດວຽກທັງຫມົດຂອງທ່ານໃຫ້ທັນສະໄຫມ. ມັນຫຼຸດຜ່ອນການເອື່ອຍອີງຕໍ່ຜູ້ປະຕິບັດການມໍລະດົກພິເສດ. ເຄື່ອງຈັກໃຊ້ຂໍ້ມູນດິຈິຕອນແທນການຄາດເດົາ. ທ່ານໄດ້ຮັບການຄວບຄຸມອັດຕະໂນມັດໃນທຸກໆແກນ. ການປ່ຽນແປງນີ້ປ່ຽນຂະບວນການຜະລິດໄປສູ່ລະບົບທີ່ເຮັດຊ້ໍາອີກ.
ການແຕ່ງຕົວລໍ້ອັດຕະໂນມັດຢືນອອກເປັນລັກສະນະທີ່ສໍາຄັນ. ການຄວບຄຸມ CNC ຈັດການໂຄງສ້າງລໍ້ທີ່ສັບສົນໂດຍອັດຕະໂນມັດ. ທ່ານສາມາດດໍາເນີນໂຄງການຂັ້ນຕອນເຊັ່ນແລະ tapers ສະລັບສັບຊ້ອນໄດ້ຢ່າງງ່າຍດາຍ. ເຄື່ອງແຕ່ງຕົວລໍ້ໃຫ້ຊັດເຈນ. ມັນຫຼຸດຜ່ອນຄ່າໃຊ້ຈ່າຍໃນການໃຊ້ເວລາ downtime ແລະຮັກສາກໍາລັງຕັດທີ່ສອດຄ່ອງ. ທ່ານຈະບໍ່ຢຸດການຜະລິດສໍາລັບເຄື່ອງແຕ່ງກາຍເພັດຄູ່ມືອີກຕໍ່ໄປ.
ຄວາມແມ່ນຍໍາຍ່ອຍໄມໂຄຣນ ແລະການປະຕິບັດຕາມກົດລະບຽບເຮັດໃຫ້ການຍົກລະດັບສິ່ງອໍານວຍຄວາມສະດວກຫຼາຍຢ່າງ. ທ່ານໃຊ້ແກນ servo-driven ແລະ gauging ໃນຂະບວນການເພື່ອຊົດເຊີຍອັດຕະໂນມັດສໍາລັບການສວມໃສ່ຂອງລໍ້. ລະບົບວັດແທກພາກສ່ວນຕ່າງໆແບບເຄື່ອນໄຫວ. ມັນປັບລໍ້ກ່ອນທີ່ພາກສ່ວນໃດນຶ່ງຈະລອຍອອກຈາກຄວາມທົນທານ. ນີ້ຮັບປະກັນວ່າທ່ານຕອບສະຫນອງຄວາມຕ້ອງການ CpK ທີ່ເຄັ່ງຄັດ. ຜູ້ຜະລິດຍານອາວະກາດ ແລະອຸປະກອນການແພດອີງໃສ່ການປະຕິບັດຕາມນີ້ເພື່ອຮັບປະກັນຄວາມປອດໄພຂອງພາກສ່ວນ.
ຂະຫນາດການປະເມີນຜົນທີ່ສໍາຄັນສໍາລັບການເລືອກເຄື່ອງຈັກແລະການຕິດຕັ້ງ
ການເລືອກເຄື່ອງຈັກທີ່ຖືກຕ້ອງຮຽກຮ້ອງໃຫ້ມີການຂຸດຂຸມເລິກເຂົ້າໄປໃນຄວາມຕ້ອງການການຜະລິດສະເພາະຂອງທ່ານ. ທ່ານຕ້ອງປະເມີນວິທີການອາຫານ, ຄວາມເຂົ້າກັນໄດ້ຂອງວັດສະດຸ, ແລະການຂະຫຍາຍໃນອະນາຄົດ. ຂະຫນາດເຫຼົ່ານີ້ກໍານົດຜົນສໍາເລັດການຜະລິດໂດຍລວມຂອງທ່ານ.
ກ່ອນອື່ນ ໝົດ ທ່ານຕ້ອງເລືອກວິທີອາຫານທີ່ ເໝາະ ສົມ ສຳ ລັບພາກສ່ວນຂອງທ່ານ. ການຕັດສິນໃຈນີ້ມີຜົນກະທົບເຄື່ອງມືແລະຮູບແບບເຄື່ອງຈັກຂອງທ່ານ.
Thru-feed: ວິທີນີ້ໃຊ້ໄດ້ດີທີ່ສຸດສຳລັບກະບອກສູບຊື່, ເປັນເອກະພາບ. ຊິ້ນສ່ວນເຂົ້າໄປໃນຂ້າງຫນຶ່ງຂອງເຄື່ອງແລະອອກຈາກອີກດ້ານຫນຶ່ງ. ມັນຂະຫຍາຍການສົ່ງຜ່ານສູງສຸດສໍາລັບລາຍການທີ່ມີປະລິມານສູງເຊັ່ນ: pins dowel.
In-feed (Plunge): ວິທີການນີ້ຕ້ອງການສໍາລັບພາກສ່ວນຫົວ, ເສັ້ນຜ່າສູນກາງຫຼາຍ, ຫຼືໂປຣໄຟລ໌ສະລັບສັບຊ້ອນ. ພາກສ່ວນທີ່ວາງຢູ່ເທິງແຜ່ນໃບ, ແລະລໍ້ໄດ້ເຂົ້າໄປໃນມັນ. ທ່ານໃຊ້ນີ້ສໍາລັບ bolts ຫຼືວາວເຄື່ອງຈັກ.
ຄວາມເຂົ້າກັນໄດ້ຂອງວັດສະດຸແລະລໍ້ຍັງກໍານົດຄວາມຕ້ອງການຂອງເຄື່ອງຂອງທ່ານ. ທ່ານຕ້ອງປະເມີນຄວາມແຂງຂອງເຄື່ອງຈັກໂດຍອີງໃສ່ໂລຫະສ່ວນຫນຶ່ງ. ການບີບອັດອາວະກາດ titanium ຮຽກຮ້ອງໃຫ້ມີຄວາມເຂັ້ມງວດທີ່ແຕກຕ່າງກັນກ່ວາທໍ່ເຫຼັກກາກບອນມາດຕະຖານ. Titanium dissipates ຄວາມຮ້ອນບໍ່ດີ. ທ່ານຕ້ອງການໂຄງສ້າງເຄື່ອງຈັກທີ່ມີຄວາມເຄັ່ງຄັດສູງແລະລໍ້ຂັດພິເສດເພື່ອປ້ອງກັນຄວາມເສຍຫາຍຈາກຄວາມຮ້ອນ.
ສຸດທ້າຍ, ປະເມີນການເຊື່ອມໂຍງແລະການຂະຫຍາຍ. ເບິ່ງຄວາມສາມາດຂອງເຄື່ອງຈັກໃນການລວມເຂົ້າກັບຈຸລັງອັດຕະໂນມັດທີ່ທັນສະໄຫມ. ທ່ານຄວນພິຈາລະນາເຄື່ອງໂຫຼດຫຸ່ນຍົນ, ເຄື່ອງປ້ອນໂຖປັດສະວະ, ແລະລະບົບກວດກາຫຼັງຂະບວນການອັດຕະໂນມັດ. ສິ່ງອໍານວຍຄວາມສະດວກທີ່ທັນສະໄຫມຕ້ອງການເຄື່ອງຈັກທີ່ຕິດຕໍ່ສື່ສານກັບສະຖາປັດຕະຍະກໍາຊັ້ນທີ່ມີຢູ່ແລ້ວ.
ຄວາມເປັນຈິງຂອງການຈັດຕັ້ງປະຕິບັດ: ການແກ້ໄຂບັນຫາແລະການຫຼຸດຜ່ອນຄວາມສ່ຽງ
ເຖິງແມ່ນວ່າມີອຸປະກອນທີ່ກ້າວຫນ້າ, ຂະບວນການຂັດແມ່ນມີຄວາມສ່ຽງທາງດ້ານເລຂາຄະນິດແລະທາງດ້ານຮ່າງກາຍ. ທ່ານສ້າງຄວາມຫນ້າເຊື່ອຖືໃນການດໍາເນີນງານຂອງທ່ານໂດຍການຮັບຮູ້ຄວາມເປັນຈິງເຫຼົ່ານີ້. ການແກ້ໄຂບັນຫາຢ່າງມີປະສິດທິພາບຮັບປະກັນການຜະລິດຂອງທ່ານຍັງຄົງມີກໍາໄລ.
ຜົນກະທົບຂອງ lobing ເປັນຕົວແທນຄວາມສ່ຽງທາງດ້ານເລຂາຄະນິດທົ່ວໄປ. ບາງຄັ້ງ, ທ່ານບັງເອີນຜະລິດ polygon ທີ່ມີເສັ້ນຜ່າສູນກາງຄົງທີ່ແທນທີ່ຈະເປັນວົງມົນທີ່ແທ້ຈິງ. ຮູບຮ່າງເຫຼົ່ານີ້ຄ້າຍຄືສາມຫຼ່ຽມ Reuleaux. ພວກເຂົາວັດແທກຮອບຢ່າງສົມບູນດ້ວຍໄມໂຄມິເຕີສອງຈຸດທີ່ງ່າຍດາຍ. ຢ່າງໃດກໍ່ຕາມ, ພວກມັນລົ້ມເຫລວທັນທີເມື່ອວາງໄວ້ໃນ V-block. ທ່ານແກ້ໄຂນີ້ໂດຍການກໍານົດຄວາມສູງແລະມຸມ workblade ທີ່ຖືກຕ້ອງ. ທ່ານຕ້ອງວາງຈຸດສູນກາງຂອງ workpiece ຢູ່ເຫນືອເສັ້ນສູນກາງຂອງລໍ້ເລັກນ້ອຍ. ນີ້ທໍາລາຍຄວາມຖີ່ປະສົມກົມກຽວທີ່ສ້າງ lobes.
ບັນຫາການຂັດຂ້ອງ ແລະ ພື້ນຜິວຕ້ອງການການວິນິດໄສຢ່າງລະມັດລະວັງ. ທ່ານຕ້ອງກໍານົດສາເຫດຂອງຮາກຢ່າງໄວວາ. ການສັ່ນສະເທືອນຊັ້ນມັກຈະແນະນໍາເຄື່ອງຫມາຍ ripple ທີ່ແຕກຕ່າງກັນກ່ຽວກັບ workpiece ໄດ້. ຄວາມໄວຂອງລໍ້ທີ່ຄວບຄຸມບໍ່ຖືກຕ້ອງຍັງສາມາດເຮັດໃຫ້ເກີດການຫມຸນທີ່ຜິດພາດໄດ້. ການຈັດສົ່ງນໍ້າເຢັນບໍ່ພຽງພໍເຮັດໃຫ້ຄວາມເສຍຫາຍຄວາມຮ້ອນແລະການສໍາເລັດຮູບຂອງຫນ້າດິນທີ່ບໍ່ດີ. ທ່ານຕ້ອງການເຄື່ອງເຮັດຄວາມເຢັນທີ່ມີຄວາມກົດດັນສູງໂດຍກົງຢູ່ເຂດຕັດ.
ທ່ານຍັງຕ້ອງວາງແຜນສໍາລັບການຕັ້ງຄ່າ overhead. ພວກເຮົາສົມມຸດຢ່າງໂປ່ງໃສວ່າການຕິດຕັ້ງແບບບໍ່ມີສູນກາງໃຊ້ເວລາດົນກວ່າວິທີການແບບດັ້ງເດີມ. ການໂທຫາລະດັບຄວາມສູງຂອງແຜ່ນໃບຄ້າຍຄື, ການປັບຕົວແບບ taper, ແລະການແຕ່ງຕົວຂອງລໍ້ຕ້ອງການເວລາສະເພາະ. ການລົງທຶນແມ່ນຮັບຮູ້ພຽງແຕ່ຖ້າຂະຫນາດ batch ຂອງທ່ານຊົດເຊີຍເວລາໂທເຂົ້າເບື້ອງຕົ້ນ. ການນໍາໃຊ້ການປ່ຽນແປງອັດຕະໂນມັດ CNC ຫຼຸດຜ່ອນຄວາມສ່ຽງນີ້ຢ່າງຫຼວງຫຼາຍ.
ສະຫຼຸບ: Shortlisting ຍຸດທະສາດ Grinding ຂອງທ່ານ
ການເລືອກຍຸດທະສາດການຂັດທີ່ຖືກຕ້ອງຮຽກຮ້ອງໃຫ້ມີການວິເຄາະຂໍ້ຈໍາກັດການຜະລິດທີ່ຊັດເຈນຂອງທ່ານ. ເຄື່ອງອັດຕະໂນມັດຄຸນນະພາບສູງຢືນອອກເປັນການລົງທຶນທີ່ມີຜົນຜະລິດສູງສໍາລັບຂະຫນາດແລະຄວາມແມ່ນຍໍາ. ມັນຫຼຸດຜ່ອນການແຊກແຊງຂອງຜູ້ປະຕິບັດງານໃນຂະນະທີ່ເພີ່ມຜົນຜະລິດຢ່າງຕໍ່ເນື່ອງສູງສຸດ.
ເພື່ອສະຫຼຸບເຫດຜົນການຈັດຊື້ຂອງທ່ານ, ທ່ານຄວນປະຕິບັດຕາມວິທີການທີ່ມີໂຄງສ້າງ. ດໍາເນີນການໂດຍໃຊ້ຂັ້ນຕອນທີ່ຊັດເຈນເຫຼົ່ານີ້:
ດໍາເນີນການກວດສອບການພິມສ່ວນຫນຶ່ງ: ທົບທວນເລຂາຄະນິດ, ຄວາມທົນທານ, ແລະປະລິມານການຜະລິດທີ່ຄາດໄວ້ຂອງທ່ານເພື່ອໃຫ້ແນ່ໃຈວ່າພວກມັນກົງກັບຄວາມສາມາດທີ່ບໍ່ມີສູນກາງ.
ຄິດໄລ່ການປັບຄ່າການຕັ້ງຄ່າ: ຊັ່ງນໍ້າຫນັກເວລາການຕິດຕັ້ງເບື້ອງຕົ້ນທີ່ຍາວກວ່າຕໍ່ກັບເວລາຮອບວຽນທີ່ໄວຢ່າງບໍ່ຫນ້າເຊື່ອເພື່ອຊອກຫາຂະຫນາດການແບ່ງປັນຂັ້ນຕອນຂອງທ່ານ.
ຮ້ອງຂໍການທົດສອບ grinds: ຂໍໃຫ້ຜູ້ສ້າງເຄື່ອງຈັກດໍາເນີນການປະມານເວລາຮອບວຽນໂດຍອີງໃສ່ສະຖານະການການຜະລິດທີ່ຮ້າຍແຮງທີ່ສຸດຂອງທ່ານ.
ໂດຍການນໍາໃຊ້ກອບນີ້, ທ່ານຮັບປະກັນຂະບວນການຜະລິດທີ່ສະຫນອງຄຸນນະພາບທີ່ສອດຄ່ອງແລະຜົນຜະລິດໃນໄລຍະຍາວທີ່ຄາດເດົາໄດ້.
ຄຳຖາມທີ່ຖາມເລື້ອຍໆ (FAQ)
Q: ຂະຫນາດ batch ປະຫຍັດຕໍາ່ສຸດທີ່ສໍາລັບເຄື່ອງ grinder CNC centerless ແມ່ນຫຍັງ?
A: ຈໍານວນທີ່ແນ່ນອນແມ່ນຂຶ້ນກັບຄວາມສັບສົນຂອງພາກສ່ວນ, ແຕ່ເຕັກໂນໂລຢີ CNC ຫຼຸດລົງລະດັບເສດຖະກິດຢ່າງຫຼວງຫຼາຍ. CNC ຫຼຸດຜ່ອນເວລາການຕິດຕັ້ງຄູ່ມືແບບດັ້ງເດີມໂດຍຜ່ານໂຄງການສ່ວນທີ່ບັນທຶກໄວ້ແລະການແຕ່ງຕົວລໍ້ອັດຕະໂນມັດ. ນີ້ອະນຸຍາດໃຫ້ທ່ານສາມາດດໍາເນີນການ batches ຂະຫນາດນ້ອຍກວ່າໄດ້ກໍາໄລເມື່ອທຽບກັບເຄື່ອງຈັກຄູ່ມືເກົ່າ.
ຖາມ: ການຂັດແບບບໍ່ມີສູນກາງສາມາດບັນລຸການສໍາເລັດຮູບຂອງຫນ້າດິນທີ່ດີກວ່າການຂັດຮູບທໍ່ກົມບໍ?
A: ແມ່ນ, ມັນມັກຈະເຮັດ. ໂຄງສ້າງສະຫນັບສະຫນູນຢ່າງຕໍ່ເນື່ອງຂອງ workblade ຢ່າງຫຼວງຫຼາຍຫຼຸດຜ່ອນການສັ່ນສະເທືອນຂອງ workpiece. ຄວາມຫມັ້ນຄົງທີ່ເຫນືອກວ່ານີ້ຊ່ວຍໃຫ້ລໍ້ຂັດຕັດໄດ້ສະອາດ, ມັກຈະສົ່ງຜົນໃຫ້ມູນຄ່າການສໍາເລັດຮູບດ້ານ Ra ແລະ Rz ດີກວ່າ, ໂດຍສະເພາະໃນສ່ວນຍາວ.
ຖາມ: ເຈົ້າຄວບຄຸມຄວາມເຂັ້ມຂຸ້ນໂດຍບໍ່ໃຊ້ສູນແນວໃດ?
A: ທ່ານບໍ່ສາມາດຄວບຄຸມມັນໄດ້ຢ່າງສົມບູນ. ໃນຂະນະທີ່ວິທີການທີ່ບໍ່ມີຈຸດສູນກາງເຮັດໃຫ້ຄວາມຫນາແຫນ້ນຂອງເສັ້ນຜ່າສູນກາງພາຍນອກ, ການບັນລຸຄວາມເຂັ້ມຂົ້ນທີ່ແທ້ຈິງຕໍ່ລັກສະນະພາຍໃນທີ່ບໍ່ເປັນລະບຽບແມ່ນຂໍ້ຈໍາກັດຕົ້ນຕໍ. ຖ້າຄວາມເຂັ້ມຂຸ້ນຂອງ OD-to-ID ຢ່າງແທ້ຈິງແມ່ນຕ້ອງການ, ທ່ານຕ້ອງໃຊ້ເຄື່ອງປັ້ນຮູບຊົງກະບອກແບບດັ້ງເດີມ.