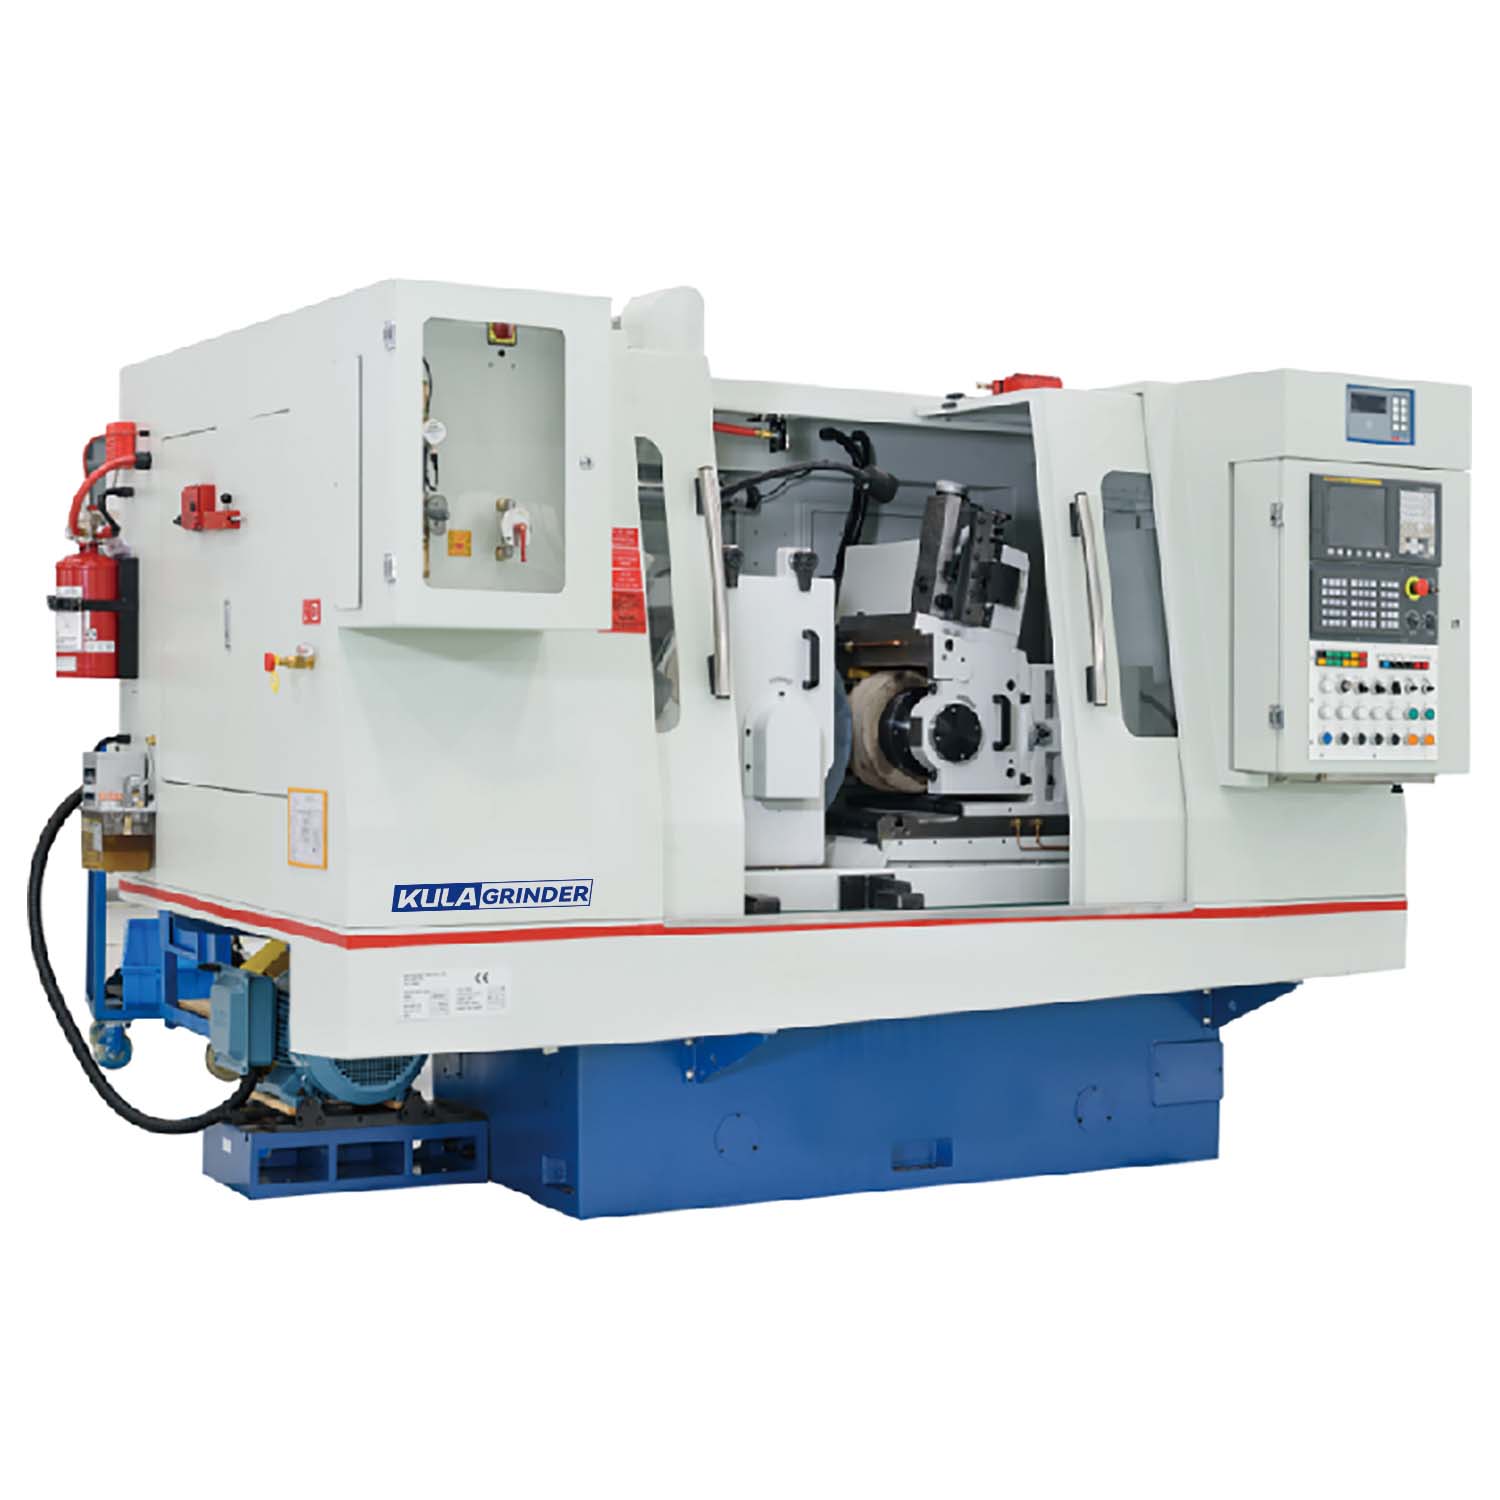
Ang pagbabalanse ng ultra-high precision na may maximum na throughput sa cylindrical na bahagi ng produksyon ay lumilikha ng isang natatanging hamon. Ang tradisyonal na pagsentro ay kadalasang nagpapakilala ng mga bottleneck sa pag-setup. Nagpapataw din ito ng matinding cycle-time na mga limitasyon sa iyong production floor. Maaari mong tingnan ang walang sentrong paggiling bilang pagmamanupaktura ng magic, ngunit nananatili itong isang mahigpit na prosesong nakabatay sa pisika. Ang tagumpay ay ganap na nakasalalay sa pagtutugma ng geometry ng bahagi, mga kinakailangan sa volume, at mga kakayahan ng makina. Dinisenyo namin ang gabay na ito upang mabigyan ang mga manufacturing engineer at production manager ng isang balangkas na nakabatay sa ebidensya para sa pagsusuri ng walang sentrong proseso. Matututuhan mo kung paano ihambing ito sa mga tradisyonal na alternatibo. Tutulungan ka naming matukoy kung ang pag-upgrade ng iyong kagamitan ay kumakatawan sa isang mahusay na pamumuhunan sa pananalapi at teknikal. Sa pamamagitan ng pag-unawa sa mga pangunahing mekanika at mga katotohanan sa pagpapatupad, makakagawa ka ng matalinong mga pagpapasya. Tutulungan ka ng mga insight na ito na i-optimize ang parehong bilis ng produksyon at pangmatagalang kalidad ng bahagi.
Mga Pangunahing Takeaway
Tinatanggal ng centerless grinding ang pangangailangan para sa mga spindle fixture, na ginagawa itong pinakamataas na throughput na solusyon para sa mga cylindrical na bahagi, kung ang mga laki ng batch ay nagbibigay-katwiran sa mga oras ng pag-setup.
Ang pangunahing desisyon sa pagitan ng walang sentro at tradisyonal na cylindrical na paggiling ay nakasalalay sa bahaging geometry (presensya ng mga sentro) at dami ng produksyon.
Ang pag-upgrade sa isang CNC centerless grinder ay binabago ang proseso mula sa isang operator na umaasa sa sining tungo sa isang paulit-ulit, data-driven na system na may automated wheel dressing at sub-micron compensation.
Ang matagumpay na pagpapatupad ay nangangailangan ng pagtatasa ng mga gastos sa tooling, floor vibration, at mga partikular na paraan ng feed (thru-feed vs. in-feed) bago ang pagpili ng machine.
Ang Physics ng Proseso: Kung Paano Talagang Gumagana ang Walang Center na Paggiling
Upang makabisado ang proseso ng pagmamanupaktura na ito, kailangan mo munang i-demystify ito. Ang walang sentrong paggiling ay umaasa sa isang pangunahing three-point system. Nasa iyo ang grinding wheel, ang regulating wheel, at ang workblade. Gumagana sila sa isang pabago-bago, tuluy-tuloy na relasyon. Ginagawa ng grinding wheel ang aktwal na pag-alis ng materyal. Ito ay umiikot sa mataas na bilis upang putulin ang metal. Ang regulating wheel ay nakaupo sa tapat ng grinding wheel. Ito ay umiikot nang mas mabagal at kinokontrol ang pag-ikot ng workpiece. Dinidikta din nito ang rate ng feed sa pamamagitan ng friction. Ang workblade ay perpektong nakaupo sa pagitan nila. Sinusuportahan nito ang bahagi mula sa ilalim. Ang tatlong elementong ito ay nakakulong sa workpiece. Pinipilit nila itong maging ganap na bilog sa pamamagitan ng tuluy-tuloy, mahigpit na pagdikit.
Ang pag-alis ng mga spindle at fixture ay nagbibigay ng napakalaking pakinabang para sa mga sahig ng produksyon. Hindi mo na kailangang maghanap ng mga bahagi sa mga paunang natukoy na sentro. Ang natatanging setup na ito ay nagbibigay-daan para sa patuloy na pagpapakain. Gumagawa din ito ng zero axial thrust sa panahon ng operasyon. Makakakuha ka ng superior roundness sa mahaba o malutong na bahagi. Malaki ang pakinabang ng tube finishing mula sa mekanikong ito. Iniiwasan mong durugin ang maselang manipis na pader dahil nananatiling pare-pareho ang suporta sa buong haba ng tubo.
Gayunpaman, ang proseso ay may mahigpit na pisikal na limitasyon. Dapat mong malinaw na tasahin kung ano ang hindi magagawa ng centerless grinding. Hindi ito maaaring gumiling ng mga tampok na concentric sa panloob na mga bores. Lubos kang umaasa sa diameter sa labas para sa paghahanap. Nakikipagpunyagi rin ito sa mataas na asymmetrical na mabibigat na bahagi. Kung ang isang bahagi ay kulang sa balanse, hindi ito paikutin ng maayos sa workblade. Ang pag-unawa sa mga pisikal na hangganan na ito ay nakakatulong sa iyo na maiwasan ang mga magastos na pagkakamali sa pagmamanupaktura.
Centerless vs. Cylindrical Grinding: Process Selection Framework
Madalas na pinagtatalunan ng mga inhinyero kung aling paraan ng paggiling ang pinakamahusay na gumagana para sa isang partikular na proyekto. Umaasa kami sa empirical production data upang bumuo ng isang balangkas ng pagpili. Dapat mong suriin ang throughput, geometry constraints, at deflection risks.
Panalo ang walang sentrong pagpoproseso sa tuluy-tuloy at mataas na volume na pagtakbo. Ang mga bahagi ay gumagalaw sa makina nang hindi humihinto. Ganap mong inaalis ang paglo-load at pag-alis ng mga spindle fixture. Sa kabaligtaran, panalo ang cylindrical grinding sa low-volume, high-mix environment. Nag-aalok ito ng mas mabilis na pagbabago. Maaari kang magpalit ng mga bahagi nang mabilis nang hindi na-recalibrate ang isang kumplikadong workblade at kinokontrol ang pag-setup ng gulong.
Ang geometry ng bahagi ay lumilikha ng mahirap na mga hadlang para sa iyong pinili. Centerless ay nagpapatunay na mainam para sa mga pin, shaft, tubo, at mga fastener. Ito ang mga bahagi kung saan imposible o hindi kanais-nais ang mga butas sa gitna. Ang cylindrical ay nagiging mahigpit na kinakailangan kapag kailangan mo ng masikip na concentricity. Kung kailangan mong ihanay ang maramihang mga diameter sa labas na may isang panloob na tampok, kailangan mo ng mga sentro.
Ang katumpakan at pagpapalihis ay may malaking papel din sa pagpili ng proseso. Ang mga tradisyunal na cylindrical grinder ay nahaharap sa mga isyu sa pagpapalihis sa mahaba at manipis na mga bahagi. Ang presyon ng gulong ay tumutulak laban sa hindi suportadong gitna ng bahagi. Ang walang gitnang paggiling ay nagbibigay ng tuluy-tuloy na suporta sa buong workpiece. Ito ay epektibong nag-aalis ng satsat na panganib na nauugnay sa baluktot na mahabang baras.
Talahanayan: Paghahambing ng Balangkas ng Pagpili ng Proseso
Pamantayan sa Pagsusuri
Walang Giting na Paggiling
Cylindrical na Paggiling
Throughput
Napakataas (posibleng patuloy na pagpapakain)
Katamtaman (nangangailangan ng pag-load ng fixture)
Tamang Bahagi Geometry
Mga pin, shaft, tubo, fastener
Mga kumplikadong profile na nangangailangan ng ID/OD concentricity
Bilis ng Pagbabago
Mabagal (nangangailangan ng detalyadong pagkakahanay ng gulong/blade)
Mabilis (mabilis na pagpapalit ng fixture)
Panganib sa Pagpalihis
Mababa (tuloy-tuloy na suporta sa blade)
Mataas (hindi suportadong span sa pagitan ng mga center)
Bakit Lumilipat ang Mga Pasilidad na Mataas ang Dami sa isang CNC Centerless Grinder
Ang tradisyunal na walang sentrong paggiling ay nangangailangan ng matinding kasanayan sa manwal. Ang mga operator ay lubos na umaasa sa intuwisyon. Gumagamit sila ng mga manu-manong pagsasaayos upang makamit ang mahigpit na pagpapaubaya. Lumilikha ito ng matinding agwat sa kasanayan ng operator sa buong industriya. Hindi mo madaling sukatin ang isang prosesong nakabatay sa intuwisyon habang nagretiro ang mga matatandang operator. Nilulutas ng mga modernong pasilidad ang problemang ito sa pamamagitan ng pag-upgrade ng kanilang pangunahing teknolohiya.
Pagpapatupad a Ginagawang moderno ng CNC Centerless Grinder ang iyong buong workflow. Binabawasan nito ang pag-asa sa mga dalubhasang legacy operator. Gumagamit ang makina ng digital data sa halip na panghuhula. Makakakuha ka ng awtomatikong kontrol sa bawat axis. Binabago ng pagbabagong ito ang proseso ng pagmamanupaktura sa isang napaka-repeatable na sistema.
Ang awtomatikong pagbibihis ng gulong ay namumukod-tangi bilang isang kritikal na tampok. Ang mga kontrol ng CNC ay awtomatikong namamahala sa kumplikadong pag-profile ng gulong. Maaari mong i-program ang step grinding at complex tapers nang madali. Ang makina ay binibihisan ang gulong nang tumpak. Binabawasan nito ang magastos na downtime at pinapanatili ang pare-parehong puwersa ng pagputol. Hindi mo na hihinto ang produksyon para sa mga manual na pagbibihis ng diyamante na pass.
Ang katumpakan ng sub-micron at pagsunod sa regulasyon ay nagtutulak ng maraming pag-upgrade sa pasilidad. Gumagamit ka ng mga servo-driven na axes at in-process na pagsukat upang awtomatikong mabayaran ang pagkasira ng gulong. Ang sistema ay sumusukat ng mga bahagi nang pabago-bago. Inaayos nito ang mga gulong bago ang isang bahagi ay nawala sa pagpapaubaya. Tinitiyak nito na natutugunan mo ang mahigpit na mga kinakailangan sa CpK. Ang mga tagagawa ng aerospace at medikal na aparato ay umaasa sa pagsunod na ito upang magarantiya ang kaligtasan ng bahagi.
Mga Pangunahing Dimensyon ng Pagsusuri para sa Pagpili ng Machine at Setup
Ang pagpili ng tamang makina ay nangangailangan ng malalim na pagsisid sa iyong mga partikular na pangangailangan sa produksyon. Dapat mong suriin ang mga paraan ng feed, compatibility ng materyal, at scalability sa hinaharap. Ang mga sukat na ito ay nagdidikta sa iyong pangkalahatang tagumpay sa pagmamanupaktura.
Dapat mo munang piliin ang naaangkop na paraan ng pagpapakain para sa iyong mga bahagi. Ang desisyong ito ay nakakaapekto sa iyong tooling at layout ng makina.
Thru-feed: Ang pamamaraang ito ay pinakamahusay na gumagana para sa mga tuwid, pare-parehong mga cylinder. Ang mga bahagi ay pumapasok sa isang bahagi ng makina at lumabas sa isa pa. Pina-maximize nito ang throughput para sa mga item na may mataas na volume tulad ng mga dowel pin.
In-feed (Plunge): Ang paraang ito ay kinakailangan para sa mga bahaging may ulo, maraming diameter, o kumplikadong mga profile. Ang bahagi ay nakasalalay sa talim, at ang gulong ay dumiretso dito. Ginagamit mo ito para sa bolts o engine valves.
Tinutukoy din ng compatibility ng materyal at gulong ang iyong mga kinakailangan sa makina. Dapat mong suriin ang tigas ng makina batay sa bahaging metalurhiya. Ang paggiling ng titanium aerospace fasteners ay nangangailangan ng ibang rigidity kaysa sa karaniwang carbon steel tubing. Ang titanium ay hindi nakakapag-alis ng init. Kailangan mo ng napakahigpit na istraktura ng makina at mga espesyal na abrasive na gulong upang maiwasan ang thermal damage.
Panghuli, tasahin ang integration at scalability. Tingnan ang kapasidad ng makina na isama sa mga modernong automated na cell. Dapat mong isaalang-alang ang mga robotic loader, bowl feeder, at awtomatikong post-process inspection system. Ang isang modernong pasilidad ay nangangailangan ng isang makina na walang putol na nakikipag-ugnayan sa kasalukuyang arkitektura ng sahig.
Mga Realidad ng Pagpapatupad: Pag-troubleshoot at Pagbabawas ng Panganib
Kahit na may mga advanced na kagamitan, ang proseso ng paggiling ay nagdadala ng likas na geometriko at pisikal na mga panganib. Bumubuo ka ng pagiging mapagkakatiwalaan sa iyong mga operasyon sa pamamagitan ng pagkilala sa mga katotohanang ito. Mabisang tinitiyak ng pag-troubleshoot na mananatiling kumikita ang iyong produksyon.
Ang lobing effect ay kumakatawan sa isang karaniwang geometric na panganib. Minsan, hindi mo sinasadyang makagawa ng isang palaging-diameter na polygon sa halip na isang tunay na bilog. Ang mga hugis na ito ay parang mga Reuleaux triangle. Nasusukat nila ang perpektong bilog sa isang simpleng two-point micrometer. Gayunpaman, sila ay nabigo kaagad kapag inilagay sa isang V-block. Aayusin mo ito sa pamamagitan ng pagtatakda ng tamang taas at anggulo ng workblade. Dapat mong iposisyon ang gitna ng workpiece nang bahagya sa itaas ng centerline ng mga gulong. Sinisira nito ang harmonic frequency na lumilikha ng mga lobe.
Ang mga isyu sa chatter at surface finish ay nangangailangan ng maingat na pagsusuri. Dapat mong matukoy ang mga sanhi ng mabilis. Ang panginginig ng boses sa sahig ay madalas na nagpapakilala ng mga natatanging ripple mark sa workpiece. Ang hindi wastong pag-regulate ng bilis ng gulong ay maaari ding maging sanhi ng maling pag-ikot. Ang hindi sapat na paghahatid ng coolant ay humahantong sa thermal damage at hindi magandang surface finish. Kailangan mo ng high-pressure coolant na nakadirekta nang eksakto sa cutting zone.
Dapat ka ring magplano para sa pag-setup sa itaas. Malinaw naming ipinapalagay na ang mga walang sentrong setup ay mas tumatagal kaysa sa mga tradisyonal na pamamaraan. Ang pag-dial sa eksaktong taas ng blade, mga taper adjustment, at wheel dressing ay nangangailangan ng dedikadong oras. Ang pamumuhunan ay napagtanto lamang kung ang iyong mga laki ng batch ay na-offset ang unang oras ng dial-in. Ang paggamit ng mga awtomatikong pagbabago ng CNC ay makabuluhang nagpapagaan sa panganib na ito.
Konklusyon: Pag-shortlist sa Iyong Diskarte sa Paggiling
Ang pagpili ng tamang diskarte sa paggiling ay nangangailangan ng pagsusuri sa iyong tumpak na mga hadlang sa pagmamanupaktura. Ang isang de-kalidad na automated na makina ay namumukod-tangi bilang isang mataas na ani na pamumuhunan para sa sukat at katumpakan. Pinaliit nito ang interbensyon ng operator habang pina-maximize ang tuluy-tuloy na output.
Upang tapusin ang iyong lohika sa pagkuha, dapat mong sundin ang isang nakabalangkas na diskarte. Kumilos gamit ang mga malinaw na hakbang na ito:
Magsagawa ng part-print na pag-audit: Suriin ang iyong geometry, tolerance, at inaasahang dami ng produksyon para matiyak na tumutugma ang mga ito sa mga walang sentrong kakayahan.
Kalkulahin ang mga trade-off sa pag-setup: Timbangin ang mas mahahabang oras ng paunang pag-setup laban sa napakabilis na cycle ng mga oras upang mahanap ang laki ng iyong batch na break-even.
Humiling ng mga pagsubok na paggiling: Hilingin sa mga tagabuo ng makina na magpatakbo ng mga pagtatantya sa cycle ng oras batay sa iyong pinakamasamang sitwasyon sa produksyon.
Sa pamamagitan ng paglalapat ng balangkas na ito, sinisiguro mo ang isang proseso ng pagmamanupaktura na naghahatid ng pare-parehong kalidad at mahuhulaan na pangmatagalang output.
Mga Madalas Itanong (FAQ)
Q: Ano ang pinakamababang matipid na laki ng batch para sa isang CNC centerless grinder?
A: Ang eksaktong bilang ay depende sa bahagi ng pagiging kumplikado, ngunit ang teknolohiya ng CNC ay makabuluhang nagpapababa sa pang-ekonomiyang threshold. Binabawasan ng CNC ang mga tradisyunal na oras ng manual setup sa pamamagitan ng mga naka-save na bahagi na programa at automated wheel dressing. Nagbibigay-daan ito sa iyo na magpatakbo ng mas maliliit na batch na kumikita kumpara sa mga mas lumang manu-manong makina.
Q: Makakamit ba ng walang centerless na paggiling ang mas mahusay na surface finish kaysa sa cylindrical grinding?
A: Oo, madalas. Ang tuluy-tuloy na istraktura ng suporta ng workblade ay lubos na nakakabawas sa pag-vibrate ng workpiece. Ang superyor na katatagan na ito ay nagbibigay-daan sa abrasive na gulong na maputol nang malinis, kadalasang nagreresulta sa higit na mataas na Ra at Rz surface finish value, lalo na sa mahahabang bahagi.
Q: Paano mo makokontrol ang concentricity nang hindi gumagamit ng mga center?
A: Hindi mo ito ganap na makokontrol. Bagama't ang mga pamamaraan na walang sentro ay nagbubunga ng superior roundness sa labas na diameter, ang pagkamit ng tunay na concentricity sa isang unground internal feature ay ang pangunahing limitasyon. Kung kailangan ang ganap na OD-to-ID concentricity, dapat mong gamitin ang tradisyonal na cylindrical grinding.