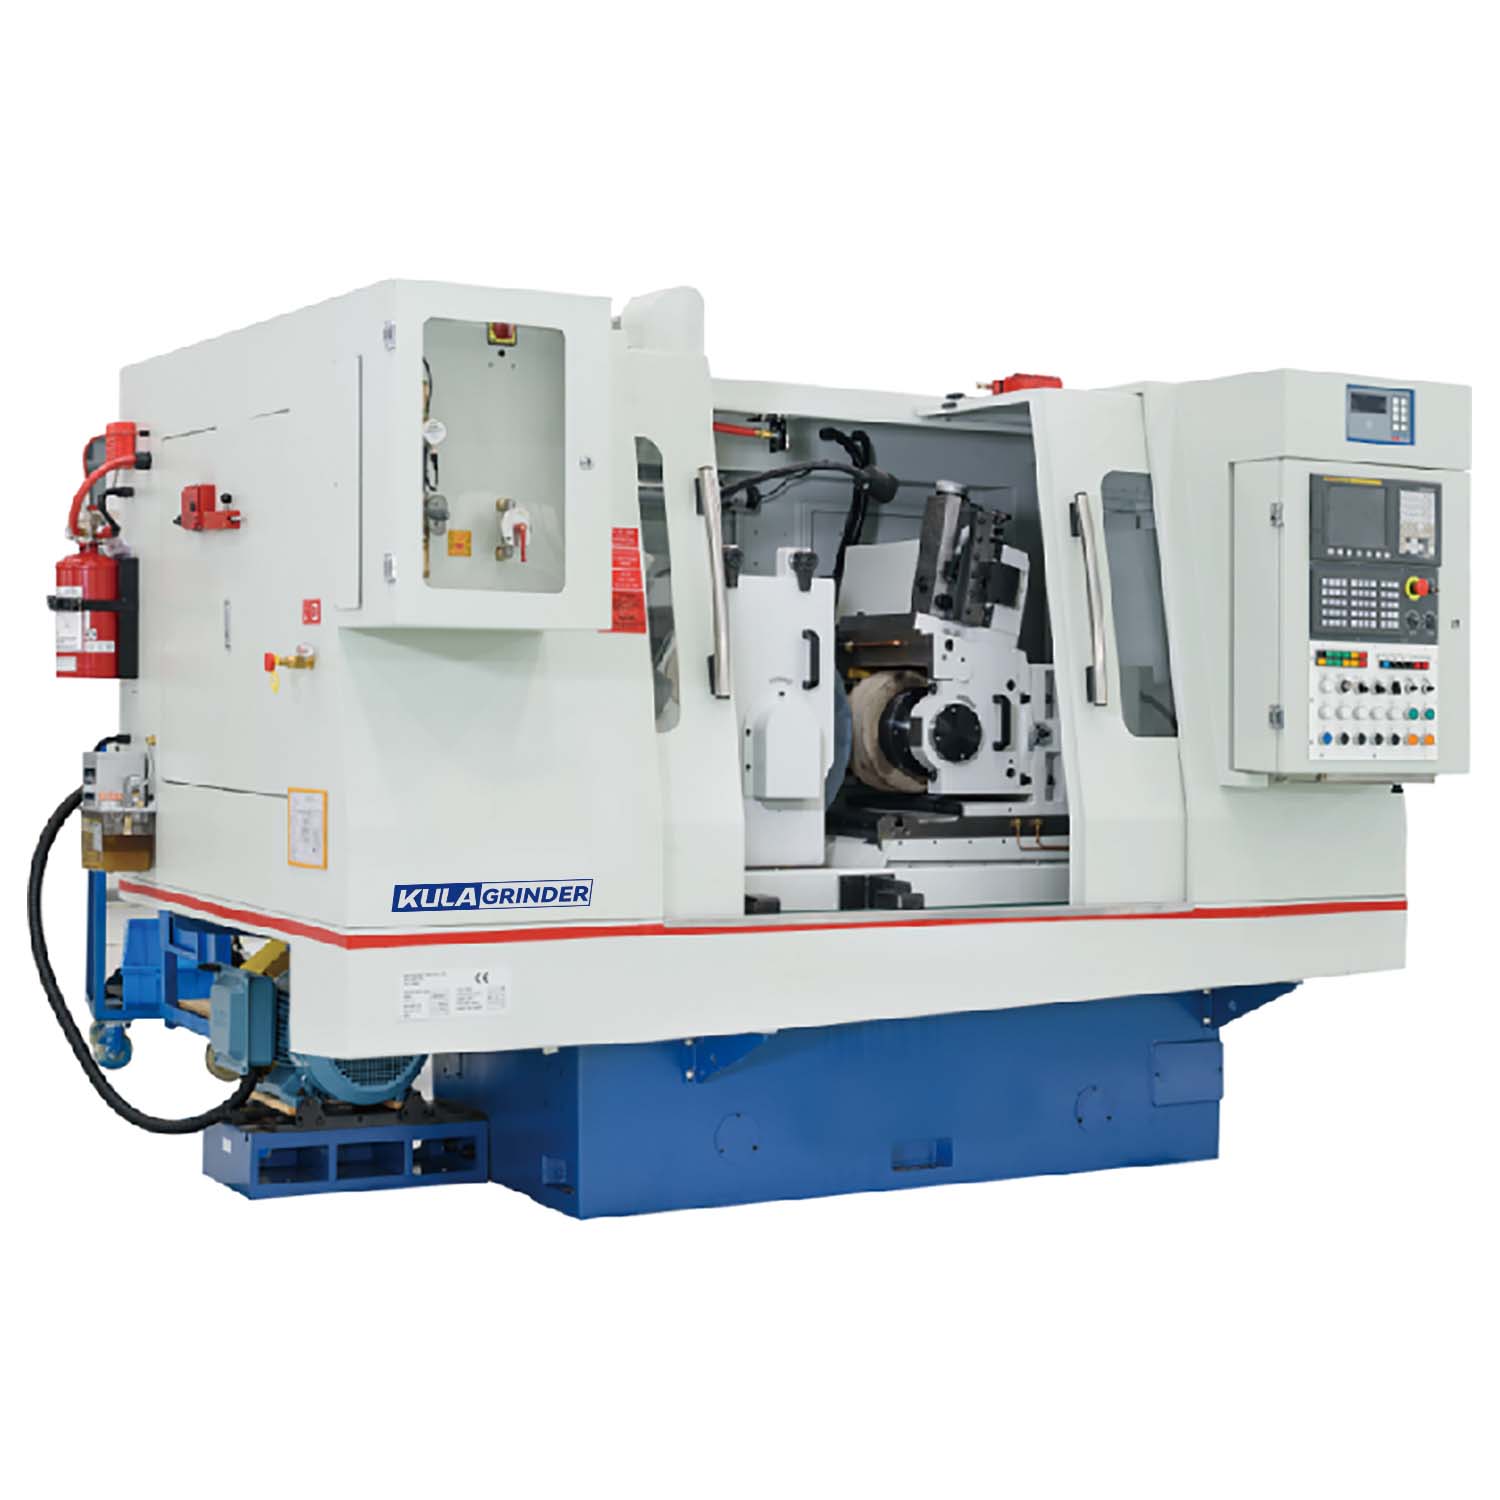
Menyeimbangkan presisi ultra-tinggi dengan hasil maksimum dalam produksi komponen silinder menciptakan tantangan tersendiri. Pemusatan tradisional sering kali menimbulkan hambatan pengaturan. Hal ini juga memberlakukan batasan waktu siklus yang parah di lantai produksi Anda. Anda mungkin memandang penggilingan tanpa pusat sebagai keajaiban manufaktur, tetapi ini tetap merupakan proses berbasis fisika yang ketat. Keberhasilan bergantung sepenuhnya pada kecocokan geometri bagian, persyaratan volume, dan kemampuan alat berat. Kami merancang panduan ini untuk memberikan kerangka kerja berbasis bukti kepada insinyur manufaktur dan manajer produksi untuk mengevaluasi proses tanpa pusat. Anda akan belajar bagaimana membandingkannya dengan alternatif tradisional. Kami akan membantu Anda menentukan kapan peningkatan peralatan Anda merupakan investasi yang baik secara finansial dan teknis. Dengan memahami mekanisme inti dan realitas implementasi, Anda dapat membuat keputusan yang tepat. Wawasan ini akan membantu Anda mengoptimalkan kecepatan produksi dan kualitas komponen jangka panjang.
Poin Penting
Penggilingan tanpa pusat menghilangkan kebutuhan akan perlengkapan spindel, menjadikannya solusi throughput tertinggi untuk komponen silinder, asalkan ukuran batch membenarkan waktu penyetelan.
Keputusan utama antara penggilingan silinder tanpa pusat dan tradisional bergantung pada geometri bagian (keberadaan pusat) dan volume produksi.
Peningkatan ke penggiling tanpa pusat CNC mengubah proses dari seni yang bergantung pada operator menjadi sistem berbasis data yang dapat diulang dengan balutan roda otomatis dan kompensasi sub-mikron.
Penerapan yang berhasil memerlukan penilaian biaya perkakas, getaran lantai, dan metode pengumpanan tertentu (melalui pengumpanan vs. dalam pengumpanan) sebelum pemilihan mesin.
Fisika Proses: Cara Kerja Penggilingan Tanpa Pusat
Untuk menguasai proses manufaktur ini, Anda harus terlebih dahulu mengungkap mitosnya. Penggilingan tanpa pusat bergantung pada sistem tiga titik yang mendasar. Anda memiliki roda gerinda, roda pengatur, dan bilah kerja. Mereka beroperasi dalam hubungan yang dinamis dan berkesinambungan. Roda gerinda melakukan pemindahan material yang sebenarnya. Berputar dengan kecepatan tinggi untuk memotong logam. Roda pengatur terletak berhadapan dengan roda gerinda. Ini berputar lebih lambat dan mengontrol putaran benda kerja. Ini juga menentukan laju umpan melalui gesekan. Bilah kerja terpasang sempurna di antara keduanya. Ini mendukung bagian dari bawah. Ketiga elemen ini menjebak benda kerja. Mereka memaksanya menjadi bulat sempurna melalui kontak yang terus menerus dan kaku.
Menghilangkan spindel dan perlengkapan memberikan keuntungan besar bagi lantai produksi. Anda tidak perlu lagi mencari komponen di pusat yang telah ditentukan sebelumnya. Pengaturan unik ini memungkinkan pemberian makan terus menerus. Ini juga menghasilkan gaya dorong aksial nol selama operasi. Anda mendapatkan kebulatan yang unggul pada bagian yang panjang atau rapuh. Finishing tabung mendapat banyak manfaat dari mekanik ini. Anda menghindari menghancurkan dinding tipis yang halus karena dukungannya tetap seragam di sepanjang tabung.
Namun, prosesnya memiliki keterbatasan fisik yang ketat. Anda harus secara transparan menilai apa yang tidak dapat dilakukan oleh penggilingan tanpa pusat. Ia tidak dapat menggiling fitur yang konsentris dengan lubang internal. Anda sepenuhnya mengandalkan diameter luar untuk mencari lokasi. Ia juga kesulitan dengan bagian berat yang sangat asimetris. Jika suatu bagian kurang seimbang, maka bagian tersebut tidak akan berputar dengan lancar pada bilah kerja. Memahami batasan fisik ini membantu Anda menghindari kesalahan produksi yang mahal.
Penggilingan Tanpa Pusat vs. Silinder: Kerangka Pemilihan Proses
Insinyur sering memperdebatkan metode penggilingan mana yang paling cocok untuk suatu proyek tertentu. Kami mengandalkan data produksi empiris untuk membangun kerangka seleksi. Anda harus mengevaluasi throughput, batasan geometri, dan risiko defleksi.
Pemrosesan tanpa pusat unggul dalam proses yang berkelanjutan dan bervolume tinggi. Bagian-bagian bergerak melalui mesin tanpa henti. Anda sepenuhnya menghilangkan bongkar muat perlengkapan spindel. Sebaliknya, penggilingan silindris lebih unggul dalam lingkungan dengan volume rendah dan campuran tinggi. Ini menawarkan pergantian yang jauh lebih cepat. Anda dapat menukar komponen dengan cepat tanpa mengkalibrasi ulang bilah kerja yang rumit dan mengatur pengaturan roda.
Geometri bagian menciptakan batasan sulit untuk pilihan Anda. Centerless terbukti ideal untuk pin, poros, tabung, dan pengencang. Ini adalah bagian di mana lubang tengah tidak mungkin dilakukan atau tidak diinginkan. Silinder menjadi sangat diperlukan ketika Anda membutuhkan konsentrisitas yang ketat. Jika Anda harus menyelaraskan beberapa diameter luar dengan fitur internal, Anda memerlukan pusat.
Akurasi dan defleksi juga memainkan peran utama dalam pemilihan proses. Penggiling silinder tradisional menghadapi masalah defleksi pada bagian yang panjang dan tipis. Tekanan roda mendorong bagian tengah yang tidak ditopang. Penggilingan tanpa pusat memberikan dukungan berkelanjutan di seluruh benda kerja. Ini secara efektif menghilangkan risiko obrolan yang terkait dengan pembengkokan poros panjang.
Tabel: Perbandingan Kerangka Seleksi Proses
Kriteria Evaluasi
Penggilingan Tanpa Pusat
Penggilingan Silinder
Hasil
Sangat tinggi (pengumpanan terus menerus dimungkinkan)
Sedang (membutuhkan pemuatan perlengkapan)
Geometri Bagian Ideal
Pin, poros, tabung, pengencang
Profil kompleks memerlukan konsentrisitas ID/OD
Kecepatan Pergantian
Lambat (membutuhkan penyelarasan roda/bilah yang detail)
Cepat (pertukaran perlengkapan cepat)
Resiko Lendutan
Rendah (dukungan blade terus menerus)
Tinggi (rentang antar pusat tidak didukung)
Mengapa Fasilitas Volume Tinggi Bertransisi ke Penggiling Tanpa Pusat CNC
Penggilingan tradisional tanpa pusat memerlukan keterampilan manual yang intens. Operator sangat bergantung pada intuisi. Mereka menggunakan penyesuaian manual untuk mencapai toleransi yang ketat. Hal ini menciptakan kesenjangan keterampilan operator yang parah di seluruh industri. Anda tidak dapat dengan mudah menskalakan proses berbasis intuisi seiring dengan pensiunnya operator lama. Fasilitas modern mengatasi masalah ini dengan meningkatkan teknologi intinya.
Menerapkan a CNC Centerless Grinder memodernisasi seluruh alur kerja Anda. Hal ini mengurangi ketergantungan pada operator lama yang terspesialisasi. Mesin ini menggunakan data digital, bukan hanya dugaan. Anda mendapatkan kontrol otomatis atas setiap sumbu. Pergeseran ini mengubah proses manufaktur menjadi sistem yang sangat dapat diulang.
Ganti roda otomatis menonjol sebagai fitur penting. Kontrol CNC mengelola pembuatan profil roda yang rumit secara otomatis. Anda dapat memprogram langkah penggilingan dan taper kompleks dengan mudah. Mesin ini mengatur roda dengan tepat. Hal ini mengurangi waktu henti yang mahal dan mempertahankan kekuatan pemotongan yang konsisten. Anda tidak lagi menghentikan produksi untuk tiket pembalut berlian manual.
Ketepatan sub-mikron dan kepatuhan terhadap peraturan mendorong banyak peningkatan fasilitas. Anda memanfaatkan sumbu yang digerakkan servo dan pengukuran dalam proses untuk secara otomatis mengkompensasi keausan roda. Sistem mengukur bagian-bagian secara dinamis. Ini menyesuaikan roda sebelum ada bagian yang keluar dari toleransi. Hal ini memastikan Anda memenuhi persyaratan CpK yang ketat. Produsen ruang angkasa dan perangkat medis mengandalkan kepatuhan ini untuk menjamin keselamatan komponen.
Dimensi Evaluasi Utama untuk Pemilihan Mesin dan Penyiapan
Memilih mesin yang tepat memerlukan pemahaman mendalam tentang kebutuhan produksi spesifik Anda. Anda harus mengevaluasi metode umpan, kompatibilitas material, dan skalabilitas di masa depan. Dimensi ini menentukan kesuksesan manufaktur Anda secara keseluruhan.
Anda harus terlebih dahulu memilih metode pengumpanan yang sesuai untuk komponen Anda. Keputusan ini berdampak pada peralatan dan tata letak mesin Anda.
Thru-feed: Metode ini bekerja paling baik untuk silinder lurus dan seragam. Bagian masuk ke satu sisi mesin dan keluar di sisi lainnya. Ini memaksimalkan throughput untuk item bervolume tinggi seperti pin dowel.
In-feed (Plunge): Metode ini diperlukan untuk bagian berkepala, beberapa diameter, atau profil kompleks. Bagian itu bertumpu pada bilahnya, dan roda langsung terjun ke dalamnya. Anda menggunakannya untuk baut atau katup mesin.
Kompatibilitas material dan roda juga menentukan kebutuhan alat berat Anda. Anda harus mengevaluasi kekakuan mesin berdasarkan metalurgi bagian. Penggilingan pengencang kedirgantaraan titanium memerlukan kekakuan yang berbeda dari pipa baja karbon standar. Titanium menghilangkan panas dengan buruk. Anda memerlukan struktur mesin yang sangat kaku dan roda abrasif khusus untuk mencegah kerusakan termal.
Terakhir, menilai integrasi dan skalabilitas. Lihatlah kapasitas mesin untuk berintegrasi ke dalam sel otomatis modern. Anda harus mempertimbangkan pemuat robot, pengumpan mangkuk, dan sistem inspeksi pasca-proses otomatis. Fasilitas modern memerlukan mesin yang berkomunikasi secara lancar dengan arsitektur lantai yang ada.
Realitas Implementasi: Pemecahan Masalah dan Mitigasi Risiko
Bahkan dengan peralatan canggih, proses penggilingan memiliki risiko geometris dan fisik yang melekat. Anda membangun kepercayaan dalam operasi Anda dengan mengakui kenyataan ini. Pemecahan masalah secara efektif memastikan produksi Anda tetap menguntungkan.
Efek lobing mewakili risiko geometris yang umum. Terkadang, Anda secara tidak sengaja menghasilkan poligon dengan diameter konstan, bukan lingkaran sebenarnya. Bentuk-bentuk ini terlihat seperti segitiga Reuleaux. Mereka mengukur bulat sempurna pada mikrometer dua titik sederhana. Namun, mereka langsung gagal ketika ditempatkan di blok V. Anda memperbaikinya dengan mengatur tinggi dan sudut bilah kerja yang benar. Anda harus memposisikan bagian tengah benda kerja sedikit di atas garis tengah roda. Ini memutus frekuensi harmonik yang menciptakan lobus.
Masalah obrolan dan penyelesaian permukaan memerlukan diagnosis yang cermat. Anda harus mengidentifikasi akar permasalahan dengan cepat. Getaran lantai sering kali menimbulkan tanda riak yang jelas pada benda kerja. Pengaturan kecepatan roda yang tidak tepat juga dapat menyebabkan putaran roda tidak menentu. Pengiriman cairan pendingin yang tidak memadai menyebabkan kerusakan termal dan penyelesaian permukaan yang buruk. Anda memerlukan cairan pendingin bertekanan tinggi yang diarahkan tepat pada zona pemotongan.
Anda juga harus merencanakan overhead pengaturan. Kami berasumsi secara transparan bahwa penyiapan tanpa pusat membutuhkan waktu lebih lama dibandingkan metode tradisional. Memanggil ketinggian bilah yang tepat, penyetelan lancip, dan penggantian roda memerlukan waktu khusus. Investasi ini hanya terwujud jika ukuran batch Anda mengimbangi waktu panggilan masuk awal. Penggunaan pergantian CNC otomatis mengurangi risiko ini secara signifikan.
Kesimpulan: Memilih Strategi Penggilingan Anda
Memilih strategi penggilingan yang tepat memerlukan analisis kendala produksi Anda secara tepat. Mesin otomatis berkualitas tinggi menonjol sebagai investasi dengan hasil tinggi dalam hal skala dan presisi. Ini meminimalkan intervensi operator sekaligus memaksimalkan output berkelanjutan.
Untuk menyelesaikan logika pengadaan, Anda harus mengikuti pendekatan terstruktur. Ambil tindakan menggunakan langkah-langkah jelas berikut:
Lakukan audit sebagian pencetakan: Tinjau geometri, toleransi, dan volume produksi yang diharapkan untuk memastikan semuanya sesuai dengan kemampuan tanpa pusat.
Hitung trade-off penyiapan: Bandingkan waktu penyiapan awal yang lebih lama dengan waktu siklus yang sangat cepat untuk mengetahui ukuran batch titik impas Anda.
Minta pengujian: Minta pembuat mesin untuk menjalankan perkiraan waktu siklus berdasarkan skenario produksi terburuk Anda.
Dengan menerapkan kerangka kerja ini, Anda mengamankan proses manufaktur yang menghasilkan kualitas yang konsisten dan hasil jangka panjang yang dapat diprediksi.
Pertanyaan yang Sering Diajukan (FAQ)
T: Berapa ukuran batch minimum yang ekonomis untuk penggiling CNC centerless?
J: Jumlah pastinya bergantung pada kompleksitas bagian, namun teknologi CNC menurunkan ambang ekonomi secara signifikan. CNC mengurangi waktu penyetelan manual tradisional melalui program suku cadang yang disimpan dan penggantian roda otomatis. Hal ini memungkinkan Anda menjalankan batch yang lebih kecil secara menguntungkan dibandingkan dengan mesin manual lama.
T: Dapatkah penggilingan tanpa pusat menghasilkan permukaan akhir yang lebih baik daripada penggilingan silinder?
J: Ya, sering kali demikian. Struktur pendukung berkelanjutan pada bilah kerja sangat mengurangi getaran benda kerja. Stabilitas yang unggul ini memungkinkan roda abrasif untuk memotong dengan rapi, sering kali menghasilkan nilai penyelesaian permukaan Ra dan Rz yang unggul, terutama pada bagian yang panjang.
T: Bagaimana cara mengontrol konsentrisitas tanpa menggunakan pusat?
J: Anda tidak dapat mengendalikannya sepenuhnya. Meskipun metode tanpa pusat menghasilkan kebulatan yang unggul pada diameter luar, mencapai konsentrisitas sebenarnya pada fitur internal yang tidak diratakan adalah batasan utama. Jika konsentrisitas OD-ke-ID absolut diperlukan, Anda harus menggunakan penggilingan silinder tradisional.