Az ultranagy pontosság és a maximális áteresztőképesség kiegyensúlyozása a hengeres alkatrészgyártásban komoly kihívást jelent. A hagyományos központosítás gyakran szűk keresztmetszeteket okoz a beállításban. Emellett komoly ciklusidő-korlátozásokat is támaszt a termelési szintre. A középpont nélküli köszörülést gyártási varázslatnak tekintheti, de ez továbbra is szigorú fizikai alapú folyamat. A siker teljes mértékben az alkatrészek geometriájának, a térfogati követelményeknek és a gép képességeinek megfelelőségétől függ. Ezt az útmutatót azért hoztuk létre, hogy a gyártómérnököknek és a termelési vezetőknek bizonyítékokon alapuló keretet biztosítsunk a központ nélküli folyamat értékeléséhez. Megtanulod, hogyan lehet összehasonlítani a hagyományos alternatívákkal. Segítünk eldönteni, hogy berendezése korszerűsítése pénzügyileg és műszakilag megalapozott befektetést jelent-e. Az alapvető mechanika és a megvalósítási valóság megértésével megalapozott döntéseket hozhat. Ezek az ismeretek segítenek optimalizálni mind a gyártási sebességet, mind a hosszú távú alkatrészminőséget.
Kulcs elvitelek
A középpont nélküli köszörülés szükségtelenné teszi az orsó rögzítését, így ez a legnagyobb áteresztőképességű megoldás a hengeres alkatrészekhez, feltéve, hogy a tételméretek indokolják a beállítási időt.
A középpont nélküli és a hagyományos hengeres köszörülés közötti elsődleges döntés az alkatrész geometriáján (középpontok meglétén) és a gyártási mennyiségen múlik.
A való frissítés CNC középpont nélküli köszörűre a folyamatot a kezelőtől függő művészetből egy megismételhető, adatvezérelt rendszerré alakítja, automatizált korongozással és szubmikron kompenzációval.
A sikeres megvalósításhoz a gép kiválasztása előtt fel kell mérni a szerszámköltségeket, a padlórezgést és a speciális előtolási módszereket (áttolás vagy behúzás).
A folyamat fizikája: Hogyan működik valójában a központ nélküli köszörülés
A gyártási folyamat elsajátításához először meg kell szüntetnie a misztifikációt. A központ nélküli köszörülés egy alapvető hárompontos rendszeren alapul. Megvan a csiszolókorong, a szabályozótárcsa és a munkalapát. Dinamikus, folyamatos kapcsolatban működnek. A tényleges anyageltávolítást a csiszolókorong végzi. Nagy sebességgel forog a fém vágásához. A szabályozókorong a köszörűkoronggal szemben helyezkedik el. Sokkal lassabban forog, és szabályozza a munkadarab centrifugálását. A súrlódás révén az előtolási sebességet is diktálja. A munkalap tökéletesen illeszkedik közéjük. Alulról támasztja meg a részt. Ez a három elem befogja a munkadarabot. Folyamatos, merev érintkezés révén tökéletes kerekítésre kényszerítik.
Az orsók és szerelvények kiiktatása hatalmas előnyöket biztosít a termelési padlók számára. Többé nem kell az alkatrészeket előre meghatározott központokban keresni. Ez az egyedülálló beállítás folyamatos etetést tesz lehetővé. Működés közben nulla axiális tolóerőt is termel. A hosszú vagy törékeny részeken kiváló kerekséget érhet el. A csőkikészítés nagy hasznot húz ebből a szerelőből. Elkerülheti a finom vékony falak összetörését, mert a támaszték egyenletes marad a cső teljes hosszában.
A folyamatnak azonban szigorú fizikai korlátai vannak. Átláthatóan fel kell mérnie, mire nem képes a középpont nélküli köszörülés. Nem tud csiszolni a belső furatokhoz koncentrikus elemeket. Ön teljes mértékben a külső átmérőre támaszkodik a helymeghatározás során. Az erősen aszimmetrikus nehéz részekkel is küzd. Ha egy alkatrész nincs egyensúlyban, akkor nem forog simán a munkalapon. E fizikai határok megértése segít elkerülni a költséges gyártási hibákat.
Központ nélküli vs. hengeres köszörülés: folyamatkiválasztási keret
A mérnökök gyakran vitatják, hogy egy adott projektnél melyik köszörülési módszer működik a legjobban. A kiválasztási keretrendszer felépítéséhez empirikus termelési adatokra támaszkodunk. Értékelnie kell a teljesítményt, a geometriai korlátokat és az eltérítési kockázatokat.
A központ nélküli feldolgozás nyer a folyamatos, nagy volumenű futtatások során. Az alkatrészek megállás nélkül mozognak a gépen. Teljesen kiküszöböli az orsószerelvények be- és kirakodását. Ezzel szemben a hengeres köszörülés nyeri az alacsony térfogatú, nagy keverésű környezetben. Sokkal gyorsabb átállást kínál. Gyorsan kicserélheti az alkatrészeket anélkül, hogy újrakalibrálna egy bonyolult munkalapot és szabályozná a kerék beállítását.
Az alkatrészgeometria kemény korlátokat szab a választásnak. A központ nélküli ideális csapokhoz, tengelyekhez, csövekhez és rögzítőelemekhez. Ezek olyan részek, ahol a központi furatok lehetetlenek vagy nemkívánatosak. A hengeres kialakítás szigorúan szükségessé válik, ha szűk koncentrikusságra van szükség. Ha több külső átmérőt kell igazítania egy belső jellemzőhöz, akkor középpontokra van szüksége.
A pontosság és az elhajlás szintén nagy szerepet játszik a folyamatválasztásban. A hagyományos hengeres köszörűk hosszú, vékony alkatrészek esetén elhajlási problémákkal szembesülnek. A kerék nyomása az alkatrész meg nem támasztott közepének nyomódik. A középpont nélküli köszörülés folyamatos alátámasztást biztosít a teljes munkadarabon. Hatékonyan kiküszöböli a hosszú tengelyek hajlításával járó csattanási kockázatot.
Összetett profilok, amelyek ID/OD koncentrikusságot igényelnek
Váltási sebesség
Lassú (részletes kerék-/lapátbeállítást igényel)
Gyors (gyors szerelvénycsere)
Elhajlási kockázat
Alacsony (folyamatos pengetámasz)
Magas (a középpontok közötti távolság nem támogatott)
Miért érdemes nagy volumenű létesítményeket áttérni CNC központ nélküli köszörűre?
A hagyományos középpont nélküli köszörülés intenzív kézi készségeket igényel. A kezelők nagymértékben támaszkodnak az intuícióra. Kézi beállítást alkalmaznak a szűk tűréshatár eléréséhez. Ez komoly szakadékot teremt a kezelői szakképzettség terén az egész iparágban. Az idősebb operátorok nyugdíjba vonulásával nem lehet könnyen skálázni egy intuíción alapuló folyamatot. A modern létesítmények alapvető technológiájuk korszerűsítésével oldják meg ezt a problémát.
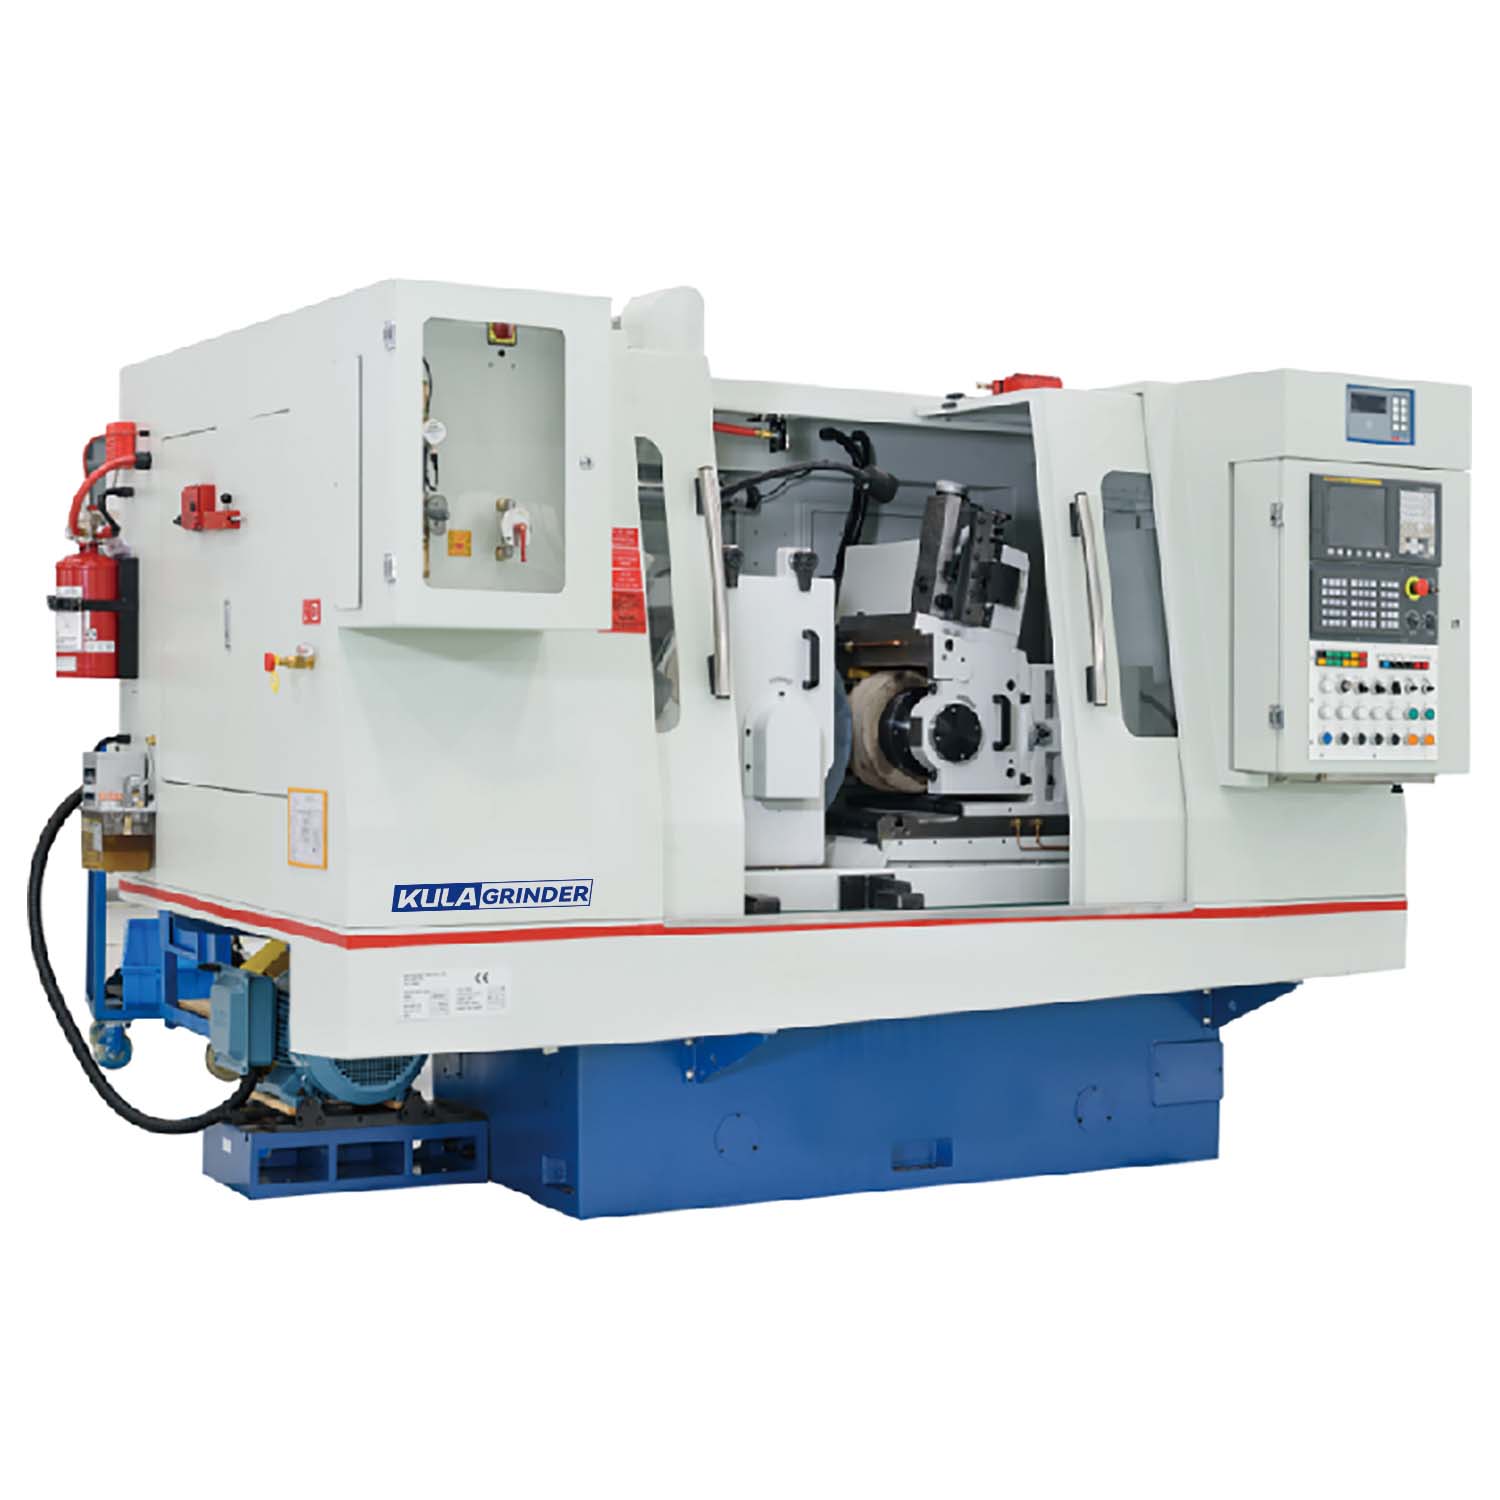
Megvalósítása a A CNC Centerless Grinder modernizálja a teljes munkafolyamatot. Csökkenti a speciális örökölt operátoroktól való függést. A gép a találgatások helyett digitális adatokat használ. Automatikusan irányít minden tengelyt. Ez a váltás a gyártási folyamatot egy nagymértékben megismételhető rendszerré alakítja át.
Az automatizált keréktárcsázás kritikus jellemzője. A CNC vezérlők automatikusan kezelik az összetett kerékprofilozást. Könnyedén programozhat lépcsős köszörülést és összetett kúpokat. A gép precízen öltözteti a kereket. Csökkenti a költséges állásidőt, és egyenletes vágóerőt tart fenn. Többé nem állítja le a kézi gyémántkötözési bérletek gyártását.
A mikron alatti pontosság és a szabályozási megfelelés számos létesítmény frissítését eredményezi. A szervohajtású tengelyeket és a folyamat közbeni mérőműszereket használja a kerékkopás automatikus kompenzálására. A rendszer dinamikusan méri az alkatrészeket. Beállítja a kerekeket, mielőtt egy alkatrész kicsúszik a tűréshatárból. Ez biztosítja, hogy megfeleljen a szigorú CpK követelményeknek. A repülőgépgyártók és az orvosi eszközök gyártói erre a megfelelőségre támaszkodnak az alkatrészek biztonságának garantálása érdekében.
Főbb értékelési dimenziók a gép és a beállítás kiválasztásához
A megfelelő gép kiválasztásához mélyrehatóan bele kell merülni az Ön sajátos gyártási igényeibe. Értékelnie kell az adagolási módszereket, az anyagok kompatibilitását és a jövőbeni méretezhetőséget. Ezek a méretek határozzák meg az általános gyártási sikert.
Először ki kell választania a megfelelő adagolási módot az alkatrészekhez. Ez a döntés hatással van a szerszámokra és a gép elrendezésére.
Áthúzás: Ez a módszer a legjobban egyenes, egyenletes hengereknél működik. Az alkatrészek belépnek a gép egyik oldalába, és kilépnek a másikból. Maximalizálja az áteresztőképességet a nagy volumenű cikkek, például a tiplikesek esetében.
Behúzás (bemerülés): Ez a módszer fejes alkatrészek, több átmérőjű vagy összetett profilok esetén válik szükségessé. Az alkatrész a pengére támaszkodik, és a kerék egyenesen belemerül. Ezt csavarokhoz vagy motorszelepekhez használja.
Az anyagok és a kerekek kompatibilitása szintén meghatározza a gép követelményeit. A gép merevségét az alkatrészkohászat alapján kell értékelnie. A titán repülőgép-kötőelemek csiszolásához más merevségre van szükség, mint a szabványos szénacél csöveknek. A titán rosszul vezeti el a hőt. Nagyon merev gépszerkezetre és speciális csiszolókorongokra van szüksége a hőkárosodások elkerülése érdekében.
Végül értékelje az integrációt és a méretezhetőséget. Tekintse meg a gép modern automatizált cellákba való integrálhatóságát. Érdemes megfontolni a robotrakodókat, a táladagolókat és az automatizált folyamat utáni ellenőrző rendszereket. Egy modern létesítményhez olyan gépre van szükség, amely zökkenőmentesen kommunikál a meglévő padlószerkezettel.
Megvalósítási valóság: Hibaelhárítás és kockázatcsökkentés
Még fejlett berendezések esetén is a köszörülési folyamat eredendő geometriai és fizikai kockázatokkal jár. Ezeknek a realitásoknak a felismerésével építi meg működése megbízhatóságát. A hatékony hibaelhárítás biztosítja, hogy termelése nyereséges maradjon.
A lobing hatás általános geometriai kockázatot jelent. Néha véletlenül egy állandó átmérőjű sokszöget állítasz elő valódi kör helyett. Ezek a formák úgy néznek ki, mint a Reuleaux-háromszögek. Tökéletesen kereket mérnek egy egyszerű kétpontos mikrométeren. V-blokkba helyezve azonban azonnal meghibásodnak. Ezt a megfelelő munkalap magasság és szög beállításával javíthatja. A munkadarab közepét kissé a kerekek középvonala fölé kell helyeznie. Ez megtöri a lebenyeket létrehozó harmonikus frekvenciát.
A repedés és a felületkezelés problémái gondos diagnózist igényelnek. Gyorsan meg kell határoznia a kiváltó okokat. A padló vibrációja gyakran megkülönböztető hullámzási nyomokat okoz a munkadarabon. A kerék fordulatszámának nem megfelelő szabályozása szintén szabálytalan pörgést okozhat. Az elégtelen hűtőfolyadék szállítás hőkárosodáshoz és rossz felületminőséghez vezet. A nagynyomású hűtőfolyadékot pontosan a vágási zónára kell irányítani.
A rezsiköltséget is meg kell terveznie. Átláthatóan feltételezzük, hogy a központ nélküli beállítások tovább tartanak, mint a hagyományos módszerek. A pontos pengemagasság tárcsázása, a kúpbeállítások és a keréktárcsázás meghatározott időt igényel. A befektetés csak akkor valósul meg, ha a kötegméretek ellensúlyozzák a kezdeti betárcsázási időt. Az automatizált CNC-váltások használata jelentősen csökkenti ezt a kockázatot.
Következtetés: A csiszolási stratégia előválogatása
A megfelelő csiszolási stratégia kiválasztásához pontos gyártási korlátok elemzése szükséges. A kiváló minőségű automatizált gépek magas hozamú befektetések a méretarány és a precizitás terén. Minimalizálja a kezelő beavatkozását, miközben maximalizálja a folyamatos teljesítményt.
A beszerzési logika véglegesítéséhez strukturált megközelítést kell követnie. Az alábbi egyértelmű lépéseket követve tegyen lépéseket:
Végezzen résznyomtatási auditot: Tekintse át geometriáját, tűréseit és a várható gyártási mennyiségeket, hogy megbizonyosodjon arról, hogy megfelelnek a középpont nélküli képességeknek.
Számítsa ki a beállítási kompromisszumokat: Mérje fel a hosszabb kezdeti beállítási időt a hihetetlenül gyors ciklusidővel, hogy megtalálja a megtérülési tétel méretét.
Tesztőrlések kérése: Kérje meg a gépgyártókat, hogy futtassák le a ciklusidő-becsléseket a legrosszabb gyártási forgatókönyvek alapján.
Ennek a keretrendszernek az alkalmazásával olyan gyártási folyamatot biztosít, amely állandó minőséget és kiszámítható, hosszú távú teljesítményt biztosít.
Gyakran Ismételt Kérdések (GYIK)
K: Mi a minimális gazdaságos tételméret egy CNC központ nélküli csiszológéphez?
V: A pontos szám az alkatrész összetettségétől függ, de a CNC technológia jelentősen csökkenti a gazdasági küszöböt. A CNC csökkenti a hagyományos kézi beállítási időt a mentett alkatrészprogramok és az automatizált keréktárcsázás révén. Ez lehetővé teszi, hogy a régebbi kézi gépekhez képest jövedelmezően üzemeltethessen kisebb tételeket.
K: A középpont nélküli köszörüléssel jobb felületi minőség érhető el, mint a hengeres csiszolással?
V: Igen, gyakran előfordul. A munkalap folyamatos tartószerkezete nagymértékben csökkenti a munkadarab vibrációját. Ez a kiváló stabilitás lehetővé teszi a csiszolókorong tiszta vágását, ami gyakran kiváló Ra és Rz felületminőséget eredményez, különösen a hosszú részeken.
K: Hogyan szabályozható a koncentrikusság központok használata nélkül?
V: Nem tudod teljesen irányítani. Míg a középpont nélküli módszerek kiváló kerekséget adnak a külső átmérőn, a valódi koncentrikusság elérése a csiszolatlan belső jellemzőkkel szemben az elsődleges korlát. Ha abszolút OD-ID koncentrikusságra van szükség, akkor hagyományos hengeres köszörülést kell alkalmazni.