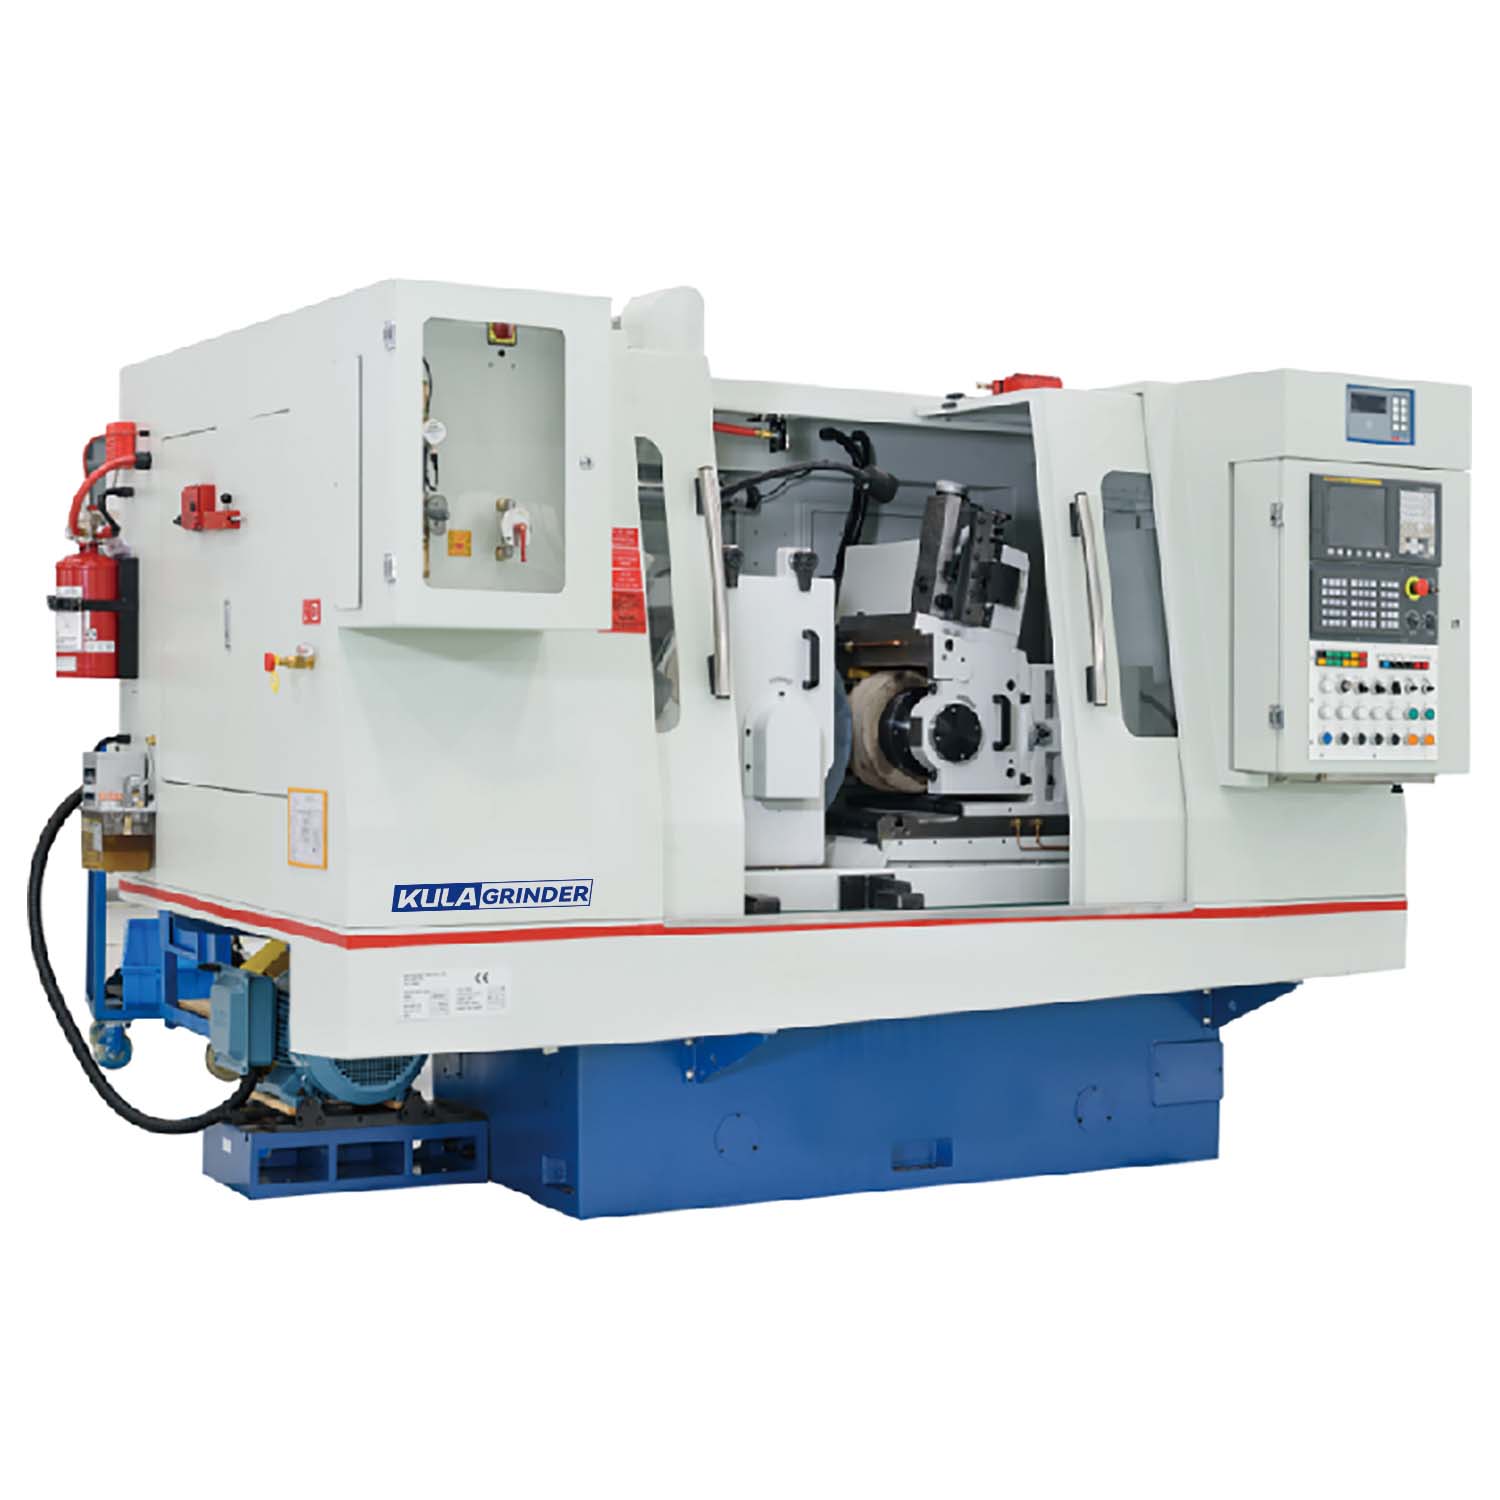
নলাকার অংশ উৎপাদনে সর্বাধিক থ্রুপুট সহ অতি-উচ্চ নির্ভুলতার ভারসাম্য বজায় রাখা একটি স্বতন্ত্র চ্যালেঞ্জ তৈরি করে। প্রথাগত কেন্দ্রীকরণ প্রায়শই সেটআপের প্রতিবন্ধকতার পরিচয় দেয়। এটি আপনার উত্পাদন মেঝেতে গুরুতর চক্র-সময় সীমাবদ্ধতা আরোপ করে। আপনি কেন্দ্রবিহীন গ্রাইন্ডিংকে ম্যানুফ্যাকচারিং ম্যাজিক হিসাবে দেখতে পারেন, তবে এটি একটি কঠোর পদার্থবিদ্যা-ভিত্তিক প্রক্রিয়া হিসাবে রয়ে গেছে। সাফল্য সম্পূর্ণরূপে অংশের জ্যামিতি, ভলিউম প্রয়োজনীয়তা এবং মেশিনের সামর্থ্যের উপর নির্ভর করে। কেন্দ্রবিহীন প্রক্রিয়া মূল্যায়নের জন্য একটি প্রমাণ-ভিত্তিক কাঠামো সহ উত্পাদন প্রকৌশলী এবং উত্পাদন পরিচালকদের প্রদান করার জন্য আমরা এই নির্দেশিকাটি ডিজাইন করেছি। আপনি ঐতিহ্যগত বিকল্পগুলির সাথে এটি তুলনা করতে শিখবেন। আপনার সরঞ্জাম আপগ্রেড করা একটি আর্থিক এবং প্রযুক্তিগতভাবে ভাল বিনিয়োগের প্রতিনিধিত্ব করে তা নির্ধারণ করতে আমরা আপনাকে সাহায্য করব। মূল মেকানিক্স এবং বাস্তবায়ন বাস্তবতা বোঝার মাধ্যমে, আপনি জ্ঞাত সিদ্ধান্ত নিতে পারেন। এই অন্তর্দৃষ্টিগুলি আপনাকে উত্পাদন গতি এবং দীর্ঘমেয়াদী অংশের গুণমান উভয়ই অপ্টিমাইজ করতে সহায়তা করবে।
মূল গ্রহণ
কেন্দ্রবিহীন গ্রাইন্ডিং স্পিন্ডেল ফিক্সচারের প্রয়োজনীয়তা দূর করে, এটিকে নলাকার অংশগুলির জন্য সর্বোচ্চ-থ্রুপুট সমাধান করে তোলে, যদি ব্যাচের আকার সেটআপের সময়কে সমর্থন করে।
কেন্দ্রবিহীন এবং ঐতিহ্যবাহী নলাকার গ্রাইন্ডিংয়ের মধ্যে প্রাথমিক সিদ্ধান্তটি অংশ জ্যামিতি (কেন্দ্রের উপস্থিতি) এবং উত্পাদনের পরিমাণের উপর নির্ভর করে।
একটি CNC কেন্দ্রবিহীন গ্রাইন্ডারে আপগ্রেড করা প্রক্রিয়াটিকে একটি অপারেটর-নির্ভর শিল্প থেকে একটি পুনরাবৃত্তিযোগ্য, স্বয়ংক্রিয় চাকা ড্রেসিং এবং সাব-মাইক্রন ক্ষতিপূরণ সহ ডেটা-চালিত সিস্টেমে রূপান্তরিত করে।
সফল বাস্তবায়নের জন্য মেশিন নির্বাচনের আগে টুলিং খরচ, মেঝে কম্পন এবং নির্দিষ্ট ফিড পদ্ধতি (থ্রু-ফিড বনাম ইন-ফিড) মূল্যায়ন প্রয়োজন।
প্রক্রিয়ার পদার্থবিদ্যা: কেন্দ্রবিহীন গ্রাইন্ডিং আসলে কীভাবে কাজ করে
এই উত্পাদন প্রক্রিয়া আয়ত্ত করতে, আপনি প্রথমে এটি demystify করা আবশ্যক. কেন্দ্রবিহীন গ্রাইন্ডিং একটি মৌলিক তিন-পয়েন্ট সিস্টেমের উপর নির্ভর করে। আপনার কাছে গ্রাইন্ডিং হুইল, রেগুলেটিং হুইল এবং ওয়ার্কব্লেড আছে। তারা একটি গতিশীল, অবিচ্ছিন্ন সম্পর্কের মধ্যে কাজ করে। নাকাল চাকা প্রকৃত উপাদান অপসারণ সঞ্চালিত. ধাতু কাটতে এটি উচ্চ গতিতে ঘোরে। নিয়ন্ত্রক চাকা গ্রাইন্ডিং চাকার বিপরীতে বসে। এটি অনেক ধীর গতিতে ঘোরে এবং ওয়ার্কপিসের স্পিন নিয়ন্ত্রণ করে। এটা ঘর্ষণ মাধ্যমে ফিড হার dictates. ওয়ার্কব্লেড তাদের মধ্যে পুরোপুরি বসে। এটি নীচে থেকে অংশ সমর্থন করে. এই তিনটি উপাদান ওয়ার্কপিসকে আটকে রাখে। ক্রমাগত, অনমনীয় যোগাযোগের মাধ্যমে তারা এটিকে পুরোপুরি বৃত্তাকার হতে বাধ্য করে।
স্পিন্ডেল এবং ফিক্সচারগুলি নির্মূল করা উত্পাদন মেঝেগুলির জন্য ব্যাপক সুবিধা প্রদান করে। আপনাকে আর পূর্বনির্ধারিত কেন্দ্রগুলিতে অংশগুলি সনাক্ত করতে হবে না। এই অনন্য সেটআপ ক্রমাগত খাওয়ানোর জন্য অনুমতি দেয়। এটি অপারেশন চলাকালীন শূন্য অক্ষীয় থ্রাস্ট উত্পাদন করে। আপনি দীর্ঘ বা ভঙ্গুর অংশে উচ্চতর গোলাকারতা লাভ করেন। টিউব ফিনিশিং এই মেকানিক থেকে ব্যাপকভাবে উপকৃত হয়। আপনি সূক্ষ্ম পাতলা দেয়াল পিষে এড়ান কারণ টিউবের পুরো দৈর্ঘ্য বরাবর সমর্থন সমান থাকে।
যাইহোক, প্রক্রিয়াটির কঠোর শারীরিক সীমাবদ্ধতা রয়েছে। কেন্দ্রবিহীন গ্রাইন্ডিং কী করতে পারে না তা আপনাকে অবশ্যই স্বচ্ছভাবে মূল্যায়ন করতে হবে। এটি অভ্যন্তরীণ বোরগুলিতে কেন্দ্রীভূত বৈশিষ্ট্যগুলিকে পিষতে পারে না। আপনি সনাক্তকরণের জন্য সম্পূর্ণরূপে বাইরের ব্যাসের উপর নির্ভর করেন। এটি অত্যন্ত অসমমিত ভারী অংশগুলির সাথেও লড়াই করে। যদি একটি অংশে ভারসাম্যের অভাব থাকে তবে এটি ওয়ার্কব্লেডে মসৃণভাবে ঘোরবে না। এই শারীরিক সীমানা বোঝা আপনাকে ব্যয়বহুল উত্পাদন ভুল এড়াতে সাহায্য করে।
কেন্দ্রবিহীন বনাম নলাকার নাকাল: প্রক্রিয়া নির্বাচন ফ্রেমওয়ার্ক
প্রকৌশলীরা প্রায়ই বিতর্ক করে যে কোন প্রদত্ত প্রকল্পের জন্য গ্রাইন্ডিং পদ্ধতি সবচেয়ে ভাল কাজ করে। আমরা একটি নির্বাচন কাঠামো তৈরি করতে অভিজ্ঞতামূলক উত্পাদন ডেটার উপর নির্ভর করি। আপনাকে অবশ্যই থ্রুপুট, জ্যামিতি সীমাবদ্ধতা এবং বিচ্যুতি ঝুঁকি মূল্যায়ন করতে হবে।
কেন্দ্রবিহীন প্রক্রিয়াকরণ ক্রমাগত, উচ্চ-ভলিউম রানে জয়লাভ করে। যন্ত্রাংশ মেশিনের মাধ্যমে না থামিয়ে চলে যায়। আপনি স্পিন্ডেল ফিক্সচারের লোডিং এবং আনলোডিং সম্পূর্ণভাবে বাদ দেন। বিপরীতভাবে, নলাকার গ্রাইন্ডিং কম-ভলিউম, উচ্চ-মিশ্র পরিবেশে জয়লাভ করে। এটি অনেক দ্রুত পরিবর্তন অফার করে। আপনি একটি জটিল ওয়ার্কব্লেড পুনরায় ক্যালিব্রেট না করে এবং চাকা সেটআপ নিয়ন্ত্রণ না করে দ্রুত অংশগুলি অদলবদল করতে পারেন।
অংশ জ্যামিতি আপনার পছন্দের জন্য কঠিন সীমাবদ্ধতা তৈরি করে। কেন্দ্রবিহীন পিন, শ্যাফ্ট, টিউব এবং ফাস্টেনারগুলির জন্য আদর্শ প্রমাণ করে। এগুলি এমন অংশ যেখানে কেন্দ্রের গর্তগুলি অসম্ভব বা অবাঞ্ছিত। যখন আপনি আঁটসাঁট ঘনত্বের প্রয়োজন হয় তখন নলাকার কঠোরভাবে প্রয়োজন হয়। যদি আপনাকে একটি অভ্যন্তরীণ বৈশিষ্ট্যের সাথে একাধিক বাইরের ব্যাস সারিবদ্ধ করতে হয় তবে আপনার কেন্দ্রগুলির প্রয়োজন।
নির্ভুলতা এবং বিচ্যুতি প্রক্রিয়া নির্বাচন একটি প্রধান ভূমিকা পালন করে. ঐতিহ্যবাহী নলাকার গ্রাইন্ডারগুলি দীর্ঘ, পাতলা অংশগুলির সাথে বিচ্যুতি সমস্যার সম্মুখীন হয়। চাকার চাপ অংশের অসমর্থিত মাঝখানের বিরুদ্ধে ধাক্কা দেয়। কেন্দ্রবিহীন গ্রাইন্ডিং পুরো ওয়ার্কপিস বরাবর অবিচ্ছিন্ন সমর্থন প্রদান করে। এটি কার্যকরভাবে দীর্ঘ শ্যাফ্ট নমনের সাথে যুক্ত বকবক ঝুঁকি দূর করে।
সারণী: প্রক্রিয়া নির্বাচন ফ্রেমওয়ার্ক তুলনা
মূল্যায়নের মানদণ্ড
কেন্দ্রবিহীন নাকাল
নলাকার নাকাল
থ্রুপুট
আল্ট্রা-হাই (একটানা খাওয়ানো সম্ভব)
পরিমিত (ফিক্সচার লোডিং প্রয়োজন)
আদর্শ অংশ জ্যামিতি
পিন, শ্যাফ্ট, টিউব, ফাস্টেনার
জটিল প্রোফাইলের জন্য ID/OD কেন্দ্রীভূততা প্রয়োজন
পরিবর্তনের গতি
ধীর (বিস্তারিত চাকা/ব্লেড সারিবদ্ধকরণ প্রয়োজন)
দ্রুত (দ্রুত ফিক্সচার অদলবদল)
বিচ্যুতি ঝুঁকি
কম (একটানা ব্লেড সমর্থন)
উচ্চ (কেন্দ্রের মধ্যে অসমর্থিত স্প্যান)
কেন উচ্চ-ভলিউম সুবিধাগুলি একটি CNC কেন্দ্রবিহীন গ্রাইন্ডারে স্থানান্তরিত হয়
ঐতিহ্যগত কেন্দ্রবিহীন নাকাল তীব্র ম্যানুয়াল দক্ষতা দাবি করে। অপারেটররা অন্তর্দৃষ্টির উপর খুব বেশি নির্ভর করে। তারা কঠোর সহনশীলতা অর্জন করতে ম্যানুয়াল সামঞ্জস্য ব্যবহার করে। এটি শিল্প জুড়ে একটি গুরুতর অপারেটর দক্ষতা ব্যবধান তৈরি করে। বয়স্ক অপারেটররা অবসর নেওয়ার কারণে আপনি সহজেই একটি অন্তর্দৃষ্টি-ভিত্তিক প্রক্রিয়া স্কেল করতে পারবেন না। আধুনিক সুবিধাগুলি তাদের মূল প্রযুক্তি আপগ্রেড করে এই সমস্যার সমাধান করে।
বাস্তবায়ন করা a CNC কেন্দ্রবিহীন গ্রাইন্ডার আপনার সম্পূর্ণ কর্মপ্রবাহকে আধুনিক করে তোলে। এটি বিশেষ লিগ্যাসি অপারেটরদের উপর নির্ভরতা হ্রাস করে। মেশিনটি অনুমানের পরিবর্তে ডিজিটাল ডেটা ব্যবহার করে। আপনি প্রতিটি অক্ষের উপর স্বয়ংক্রিয় নিয়ন্ত্রণ লাভ করেন। এই পরিবর্তনটি উত্পাদন প্রক্রিয়াটিকে একটি অত্যন্ত পুনরাবৃত্তিযোগ্য সিস্টেমে রূপান্তরিত করে।
স্বয়ংক্রিয় চাকা ড্রেসিং একটি গুরুত্বপূর্ণ বৈশিষ্ট্য হিসাবে দাঁড়িয়েছে। CNC নিয়ন্ত্রণগুলি স্বয়ংক্রিয়ভাবে জটিল চাকা প্রোফাইলিং পরিচালনা করে। আপনি সহজে ধাপ নাকাল এবং জটিল tapers প্রোগ্রাম করতে পারেন. যন্ত্রটি চাকাটিকে সুনির্দিষ্টভাবে পরিধান করে। এটি ব্যয়বহুল ডাউনটাইম হ্রাস করে এবং ধারাবাহিক কাটিয়া শক্তি বজায় রাখে। আপনি আর ম্যানুয়াল ডায়মন্ড ড্রেসিং পাসের জন্য উত্পাদন বন্ধ করবেন না।
সাব-মাইক্রোন নির্ভুলতা এবং নিয়ন্ত্রক সম্মতি অনেক সুবিধা আপগ্রেড চালায়। চাকা পরিধানের জন্য স্বয়ংক্রিয়ভাবে ক্ষতিপূরণ দিতে আপনি সার্ভো-চালিত অক্ষ এবং ইন-প্রসেস গেজিং ব্যবহার করেন। সিস্টেম গতিশীলভাবে অংশ পরিমাপ. একটি অংশ সহনশীলতার বাইরে চলে যাওয়ার আগে এটি চাকাগুলিকে সামঞ্জস্য করে। এটি নিশ্চিত করে যে আপনি কঠোর CpK প্রয়োজনীয়তা পূরণ করেন। মহাকাশ এবং মেডিকেল ডিভাইস নির্মাতারা অংশ নিরাপত্তা নিশ্চিত করতে এই সম্মতির উপর নির্ভর করে।
মেশিন এবং সেটআপ নির্বাচনের জন্য মূল মূল্যায়ন মাত্রা
সঠিক মেশিনটি নির্বাচন করার জন্য আপনার নির্দিষ্ট উত্পাদন চাহিদাগুলির গভীরে ডুব দেওয়া প্রয়োজন। আপনাকে অবশ্যই ফিড পদ্ধতি, উপাদানের সামঞ্জস্য এবং ভবিষ্যতের মাপযোগ্যতা মূল্যায়ন করতে হবে। এই মাত্রাগুলি আপনার সামগ্রিক উত্পাদন সাফল্য নির্দেশ করে।
আপনাকে প্রথমে আপনার অংশগুলির জন্য উপযুক্ত ফিড পদ্ধতি নির্বাচন করতে হবে। এই সিদ্ধান্ত আপনার টুলিং এবং মেশিন লেআউটকে প্রভাবিত করে।
থ্রু-ফিড: এই পদ্ধতিটি সোজা, অভিন্ন সিলিন্ডারের জন্য সবচেয়ে ভাল কাজ করে। অংশগুলি মেশিনের একপাশে প্রবেশ করে এবং অন্যটি থেকে প্রস্থান করে। এটি ডোয়েল পিনের মতো উচ্চ-ভলিউম আইটেমগুলির জন্য থ্রুপুট সর্বাধিক করে।
ইন-ফিড (প্লুঞ্জ): এই পদ্ধতিটি প্রধান অংশ, একাধিক ব্যাস বা জটিল প্রোফাইলের জন্য প্রয়োজনীয় হয়ে ওঠে। অংশটি ফলকের উপর স্থির থাকে এবং চাকাটি সরাসরি এতে নিমজ্জিত হয়। আপনি বোল্ট বা ইঞ্জিন ভালভ জন্য এটি ব্যবহার করুন.
উপাদান এবং চাকা সামঞ্জস্য আপনার মেশিন প্রয়োজনীয়তা সংজ্ঞায়িত. অংশ ধাতুবিদ্যার উপর ভিত্তি করে আপনাকে অবশ্যই মেশিনের অনমনীয়তা মূল্যায়ন করতে হবে। টাইটানিয়াম অ্যারোস্পেস ফাস্টেনারগুলিকে গ্রাইন্ড করার জন্য স্ট্যান্ডার্ড কার্বন ইস্পাত টিউবিংয়ের চেয়ে ভিন্ন অনমনীয়তা প্রয়োজন। টাইটানিয়াম খারাপভাবে তাপ ছড়িয়ে দেয়। তাপীয় ক্ষতি প্রতিরোধ করার জন্য আপনার একটি অত্যন্ত কঠোর মেশিন কাঠামো এবং বিশেষ ঘষিয়া তুলিয়া ফেলিতে সক্ষম চাকার প্রয়োজন।
অবশেষে, ইন্টিগ্রেশন এবং স্কেলেবিলিটি মূল্যায়ন করুন। আধুনিক স্বয়ংক্রিয় কোষে একীভূত করার জন্য মেশিনের ক্ষমতা দেখুন। আপনার রোবোটিক লোডার, বোল ফিডার এবং স্বয়ংক্রিয় পোস্ট-প্রক্রিয়া পরিদর্শন সিস্টেম বিবেচনা করা উচিত। একটি আধুনিক সুবিধার জন্য একটি মেশিনের চাহিদা রয়েছে যা বিদ্যমান ফ্লোর আর্কিটেকচারের সাথে নির্বিঘ্নে যোগাযোগ করে।
বাস্তবায়ন বাস্তবতা: সমস্যা সমাধান এবং ঝুঁকি প্রশমন
এমনকি উন্নত সরঞ্জাম সহ, নাকাল প্রক্রিয়া সহজাত জ্যামিতিক এবং শারীরিক ঝুঁকি বহন করে। আপনি এই বাস্তবতা স্বীকার করে আপনার অপারেশন বিশ্বাসযোগ্যতা তৈরি. সমস্যা সমাধান কার্যকরভাবে নিশ্চিত করে যে আপনার উৎপাদন লাভজনক থাকবে।
লবিং প্রভাব একটি সাধারণ জ্যামিতিক ঝুঁকি প্রতিনিধিত্ব করে। কখনও কখনও, আপনি ঘটনাক্রমে একটি সত্য বৃত্তের পরিবর্তে একটি ধ্রুবক-ব্যাসের বহুভুজ তৈরি করেন। এই আকারগুলি দেখতে Reuleaux ত্রিভুজের মতো। তারা একটি সাধারণ দুই-পয়েন্ট মাইক্রোমিটারে পুরোপুরি গোলাকার পরিমাপ করে। যাইহোক, একটি ভি-ব্লক এ রাখা হলে তারা অবিলম্বে ব্যর্থ হয়। আপনি সঠিক ওয়ার্কব্লেডের উচ্চতা এবং কোণ সেট করে এটি ঠিক করুন। আপনাকে অবশ্যই ওয়ার্কপিসের কেন্দ্রটি চাকার কেন্দ্ররেখার সামান্য উপরে রাখতে হবে। এটি হারমোনিক ফ্রিকোয়েন্সি ভেঙে দেয় যা লোব তৈরি করে।
আড্ডাবাজি এবং সারফেস ফিনিশের সমস্যাগুলির জন্য সতর্কতার সাথে নির্ণয়ের প্রয়োজন। আপনি দ্রুত মূল কারণ সনাক্ত করতে হবে. মেঝে কম্পন প্রায়ই ওয়ার্কপিসে স্বতন্ত্র লহরী চিহ্ন প্রবর্তন করে। অনুপযুক্ত চাকার গতি নিয়ন্ত্রক এছাড়াও অনিয়মিত স্পিনিং হতে পারে. অপর্যাপ্ত কুল্যান্ট ডেলিভারি তাপীয় ক্ষতি এবং দুর্বল পৃষ্ঠ ফিনিস বাড়ে। আপনার কাটিং জোনে ঠিক নির্দেশিত উচ্চ-চাপের কুল্যান্ট প্রয়োজন।
ওভারহেড সেটআপ করার জন্য আপনাকে অবশ্যই পরিকল্পনা করতে হবে। আমরা স্বচ্ছভাবে অনুমান করি যে কেন্দ্রবিহীন সেটআপগুলি ঐতিহ্যগত পদ্ধতির চেয়ে বেশি সময় নেয়। সঠিক ব্লেডের উচ্চতা, টেপার সামঞ্জস্য এবং চাকা ড্রেসিং-এ ডায়াল করার জন্য নির্দিষ্ট সময়ের প্রয়োজন। যদি আপনার ব্যাচের আকার প্রাথমিক ডায়াল-ইন সময় অফসেট করে তবেই বিনিয়োগটি উপলব্ধি করা হয়। স্বয়ংক্রিয় CNC পরিবর্তনগুলি ব্যবহার করা এই ঝুঁকি উল্লেখযোগ্যভাবে হ্রাস করে।
উপসংহার: আপনার নাকাল কৌশল শর্টলিস্টিং
সঠিক গ্রাইন্ডিং কৌশল বেছে নেওয়ার জন্য আপনার সুনির্দিষ্ট উত্পাদন সীমাবদ্ধতাগুলি বিশ্লেষণ করা প্রয়োজন। একটি উচ্চ-মানের স্বয়ংক্রিয় মেশিন স্কেল এবং নির্ভুলতার জন্য উচ্চ-ফলন বিনিয়োগ হিসাবে দাঁড়িয়েছে। ক্রমাগত আউটপুট সর্বাধিক করার সময় এটি অপারেটরের হস্তক্ষেপ কমিয়ে দেয়।
আপনার সংগ্রহের যুক্তি চূড়ান্ত করতে, আপনার একটি কাঠামোগত পদ্ধতি অনুসরণ করা উচিত। এই স্পষ্ট পদক্ষেপগুলি ব্যবহার করে পদক্ষেপ নিন:
একটি আংশিক-মুদ্রণ নিরীক্ষা পরিচালনা করুন: আপনার জ্যামিতি, সহনশীলতা, এবং প্রত্যাশিত উৎপাদন ভলিউম পর্যালোচনা করুন যাতে তারা কেন্দ্রহীন ক্ষমতার সাথে মেলে।
সেটআপ ট্রেড-অফগুলি গণনা করুন: আপনার বিরতি-ইভেন ব্যাচের আকার খুঁজে পেতে অবিশ্বাস্যভাবে দ্রুত চক্র সময়ের তুলনায় দীর্ঘ প্রাথমিক সেটআপ সময়কে ওজন করুন৷
অনুরোধ পরীক্ষা গ্রাইন্ড: মেশিন নির্মাতাদের আপনার সবচেয়ে খারাপ-কেস উত্পাদন পরিস্থিতির উপর ভিত্তি করে চক্র সময়ের অনুমান চালানোর জন্য বলুন।
এই কাঠামো প্রয়োগ করে, আপনি একটি উত্পাদন প্রক্রিয়া সুরক্ষিত করেন যা ধারাবাহিক গুণমান এবং অনুমানযোগ্য দীর্ঘমেয়াদী আউটপুট সরবরাহ করে।
প্রায়শই জিজ্ঞাসিত প্রশ্ন (FAQ)
প্রশ্ন: একটি CNC কেন্দ্রবিহীন গ্রাইন্ডারের জন্য সর্বনিম্ন অর্থনৈতিক ব্যাচের আকার কত?
উত্তর: সঠিক সংখ্যা অংশ জটিলতার উপর নির্ভর করে, কিন্তু CNC প্রযুক্তি অর্থনৈতিক থ্রেশহোল্ডকে উল্লেখযোগ্যভাবে কমিয়ে দেয়। CNC সংরক্ষিত অংশ প্রোগ্রাম এবং স্বয়ংক্রিয় চাকা ড্রেসিং এর মাধ্যমে ঐতিহ্যগত ম্যানুয়াল সেটআপ সময় হ্রাস করে। এটি আপনাকে পুরানো ম্যানুয়াল মেশিনের তুলনায় লাভজনকভাবে ছোট ব্যাচগুলি চালানোর অনুমতি দেয়।
প্রশ্ন: কেন্দ্রবিহীন গ্রাইন্ডিং কি নলাকার নাকালের চেয়ে ভাল পৃষ্ঠের সমাপ্তি অর্জন করতে পারে?
উত্তর: হ্যাঁ, এটা প্রায়ই হয়। ওয়ার্কব্লেডের ক্রমাগত সমর্থন কাঠামো ওয়ার্কপিসের কম্পনকে ব্যাপকভাবে হ্রাস করে। এই উচ্চতর স্থিতিশীলতা ঘষিয়া তুলিয়া ফেলিতে সক্ষম চাকা পরিষ্কারভাবে কাটার অনুমতি দেয়, প্রায়ই উচ্চতর Ra এবং Rz পৃষ্ঠ ফিনিস মান, বিশেষ করে দীর্ঘ অংশে।
প্রশ্ন: কেন্দ্রগুলি ব্যবহার না করে আপনি কীভাবে ঘনত্ব নিয়ন্ত্রণ করবেন?
উত্তর: আপনি এটি সম্পূর্ণরূপে নিয়ন্ত্রণ করতে পারবেন না। কেন্দ্রবিহীন পদ্ধতিগুলি বাইরের ব্যাসের উপর উচ্চতর বৃত্তাকারতা প্রদান করে, একটি অভূতপূর্ব অভ্যন্তরীণ বৈশিষ্ট্যে সত্যিকারের ঘনত্ব অর্জন করা প্রাথমিক সীমাবদ্ধতা। যদি পরম OD-টু-আইডি ঘনত্বের প্রয়োজন হয়, তাহলে আপনাকে অবশ্যই ঐতিহ্যবাহী নলাকার গ্রাইন্ডিং ব্যবহার করতে হবে।