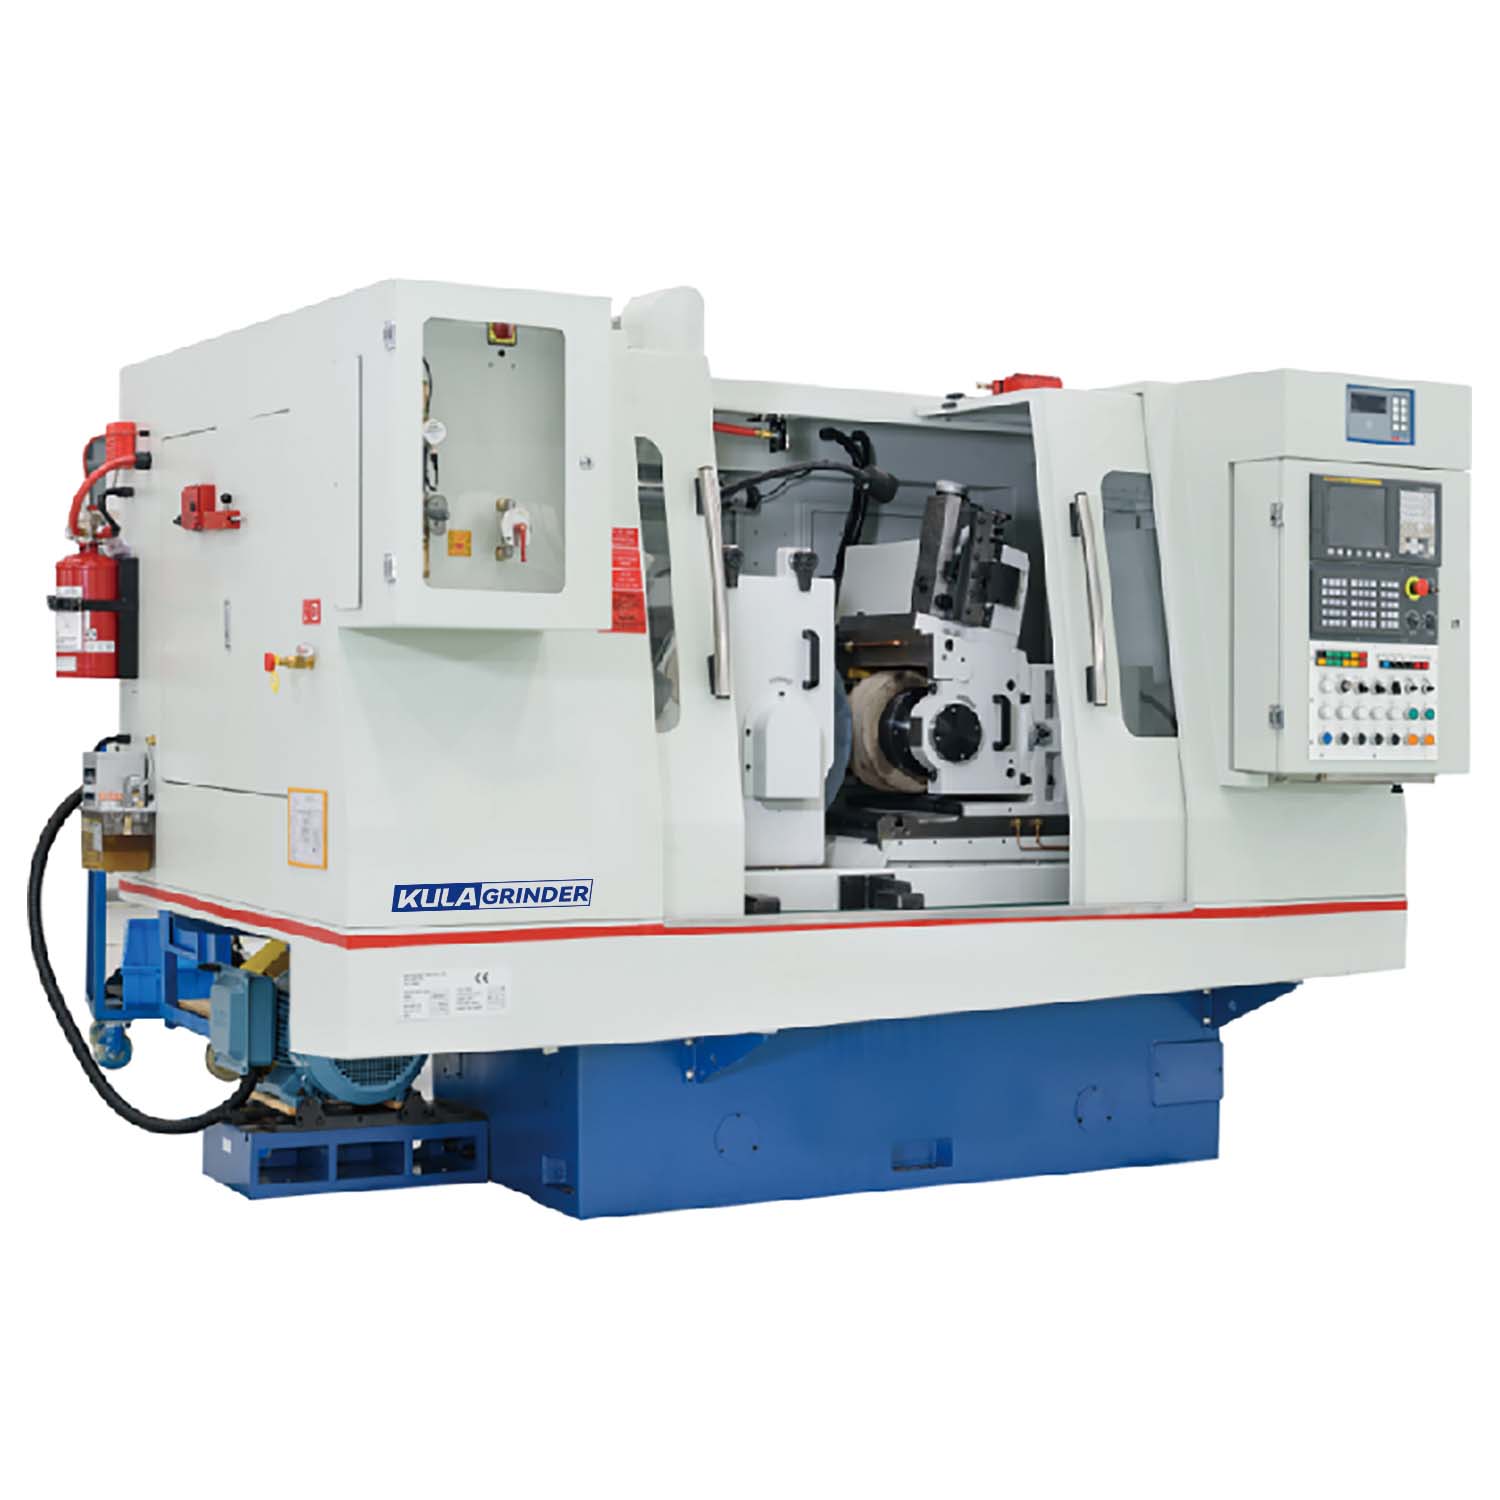
Vyvážení ultra vysoké přesnosti s maximální propustností při výrobě válcových dílů představuje výraznou výzvu. Tradiční centrování často představuje úzká místa v nastavení. To také ukládá přísná omezení doby cyklu na vaší výrobní úrovni. Bezhroté broušení můžete považovat za výrobní kouzlo, ale zůstává přísným procesem založeným na fyzice. Úspěch zcela závisí na odpovídající geometrii součásti, požadavcích na objem a schopnostech stroje. Tuto příručku jsme navrhli, abychom výrobním inženýrům a výrobním manažerům poskytli rámec pro hodnocení bezcentrového procesu založený na důkazech. Dozvíte se, jak to porovnat s tradičními alternativami. Pomůžeme vám určit, kdy modernizace vašeho zařízení představuje finančně a technicky zdravou investici. Když porozumíte základním mechanismům a realitě implementace, můžete činit informovaná rozhodnutí. Tyto poznatky vám pomohou optimalizovat rychlost výroby i dlouhodobou kvalitu dílů.
Klíčové věci
Bezhroté broušení eliminuje potřebu vřetenových přípravků, což z něj činí nejvýkonnější řešení pro válcové díly, za předpokladu, že velikosti dávek ospravedlňují časy nastavení.
Primární rozhodnutí mezi bezhrotým a tradičním válcovým broušením závisí na geometrii součásti (přítomnost středů) a objemu výroby.
Upgrade na CNC bezhrotovou brusku transformuje proces z umění závislého na operátorovi na opakovatelný, daty řízený systém s automatickým orovnáváním kotoučů a submikronovou kompenzací.
Úspěšná implementace vyžaduje posouzení nákladů na nástroje, vibrací podlahy a specifických metod posuvu (průchozí vs. podávání) před výběrem stroje.
Fyzika procesu: Jak ve skutečnosti funguje bezhroté broušení
Abyste zvládli tento výrobní proces, musíte jej nejprve demystifikovat. Bezhroté broušení spoléhá na základní tříbodový systém. Máte brusný kotouč, regulační kotouč a pracovní kotouč. Fungují v dynamickém, nepřetržitém vztahu. Vlastní úběr materiálu provádí brusný kotouč. Pro řezání kovu se otáčí vysokou rychlostí. Regulační kotouč je umístěn naproti brusnému kotouči. Otáčí se mnohem pomaleji a řídí rotaci obrobku. Také určuje rychlost posuvu prostřednictvím tření. Pracovní čepel mezi nimi perfektně sedí. Podpírá část zespodu. Tyto tři prvky zachycují obrobek. Díky nepřetržitému a tuhému kontaktu jej nutí dokonale se zakulatit.
Eliminace vřeten a přípravků poskytuje obrovské výhody pro výrobní podlahy. Díly již nemusíte umisťovat na předem definovaná centra. Toto jedinečné nastavení umožňuje nepřetržité krmení. Během provozu také vytváří nulový axiální tah. Získáte vynikající kulatost na dlouhých nebo křehkých částech. Dokončení trubek velmi těží z této mechaniky. Vyhnete se drcení jemných tenkých stěn, protože podpěra zůstává stejnoměrná po celé délce trubky.
Tento proces má však přísná fyzikální omezení. Musíte transparentně posoudit, co bezhroté broušení nedokáže. Nemůže brousit prvky soustředné s vnitřními otvory. Při lokalizaci se zcela spoléháte na vnější průměr. Potýká se také s vysoce asymetrickými těžkými díly. Pokud součást postrádá rovnováhu, nebude se na pracovním kotouči otáčet plynule. Pochopení těchto fyzických hranic vám pomůže vyhnout se nákladným výrobním chybám.
Bezhroté vs. cylindrické broušení: Rámec pro výběr procesu
Inženýři často diskutují o tom, která metoda broušení funguje nejlépe pro daný projekt. Při vytváření rámce výběru se spoléháme na empirická výrobní data. Musíte vyhodnotit propustnost, geometrická omezení a rizika vychýlení.
Bezcentrové zpracování vítězí v nepřetržitých, velkoobjemových sériích. Díly se pohybují strojem bez zastavení. Zcela eliminujete nakládání a vykládání vřetenových přípravků. Naopak válcové broušení vítězí v prostředí s nízkým objemem a velkým mixem. Nabízí mnohem rychlejší změny. Můžete rychle vyměnit díly, aniž byste museli znovu kalibrovat složitou pracovní čepel a nastavovat nastavení kola.
Geometrie součásti vytváří tvrdá omezení pro vaši volbu. Bezhrotý se osvědčil jako ideální pro čepy, hřídele, trubky a spojovací prvky. Jedná se o díly, kde středové otvory jsou nemožné nebo nežádoucí. Válcový se stává nezbytně nutným, když potřebujete těsnou soustřednost. Pokud musíte zarovnat více vnějších průměrů s vnitřním prvkem, potřebujete středy.
Velkou roli při výběru procesu hraje také přesnost a odchylka. Tradiční válcové brusky se potýkají s problémy s průhybem u dlouhých tenkých dílů. Tlak kola tlačí na nepodepřený střed dílu. Bezhroté broušení poskytuje nepřetržitou oporu podél celého obrobku. Účinně eliminuje riziko chvění spojené s ohýbáním dlouhých hřídelí.
Tabulka: Srovnání rámce výběru procesů
Kritéria hodnocení
Bezhroté broušení
Válcové broušení
Propustnost
Ultra vysoká (možné nepřetržité podávání)
Střední (vyžaduje zatížení zařízení)
Ideální geometrie součásti
Čepy, hřídele, trubky, spojovací prvky
Komplexní profily vyžadující soustřednost ID/OD
Rychlost přepínání
Pomalé (vyžaduje podrobné vyrovnání kotouče a čepele)
Rychlé (rychlé výměny příslušenství)
Riziko průhybu
Nízká (nepřetržitá podpora čepele)
Vysoká (nepodporované rozpětí mezi středy)
Proč přecházet velkoobjemová zařízení na CNC bezhrotovou brusku
Tradiční bezhroté broušení vyžaduje intenzivní manuální zručnost. Operátoři hodně spoléhají na intuici. Používají ruční nastavení k dosažení těsných tolerancí. To vytváří velkou mezeru v dovednostech operátorů v celém odvětví. Proces založený na intuici nelze snadno škálovat, protože starší operátoři odcházejí do důchodu. Moderní zařízení řeší tento problém modernizací své základní technologie.
Provádění a CNC bezhrotová bruska modernizuje celý váš pracovní postup. Snižuje závislost na specializovaných starších operátorech. Stroj místo dohadů používá digitální data. Získáte automatizovanou kontrolu nad každou osou. Tento posun transformuje výrobní proces na vysoce opakovatelný systém.
Automatizované orovnávání kol je kritickým prvkem. CNC řízení automaticky řídí složité profilování kol. Můžete snadno programovat stupňovité broušení a složité kužely. Stroj přesně orovnává kolo. Snižuje nákladné prostoje a udržuje stálé řezné síly. Již nezastavujete výrobu pro ruční diamantové orovnávání.
Sub-mikronová přesnost a soulad s předpisy jsou základem mnoha modernizací zařízení. K automatické kompenzaci opotřebení kol využíváte servopoháněné osy a průběžné měření. Systém měří díly dynamicky. Nastaví kola předtím, než se součástka dostane mimo toleranci. To zajišťuje, že splníte přísné požadavky CpK. Výrobci leteckých a zdravotnických zařízení spoléhají na tuto shodu, aby zaručili bezpečnost dílů.
Klíčové vyhodnocovací rozměry pro výběr stroje a nastavení
Výběr správného stroje vyžaduje hluboký ponor do vašich specifických výrobních potřeb. Musíte vyhodnotit metody podávání, kompatibilitu materiálu a budoucí škálovatelnost. Tyto rozměry určují váš celkový výrobní úspěch.
Nejprve musíte vybrat vhodný způsob podávání pro vaše díly. Toto rozhodnutí ovlivní uspořádání vašeho nástroje a stroje.
Průběžný posuv: Tato metoda funguje nejlépe pro rovné, jednotné válce. Části vstupují na jednu stranu stroje a vystupují z druhé. Maximalizuje propustnost pro velkoobjemové položky, jako jsou kolíky.
In-feed (Plunge): Tato metoda je vyžadována pro součásti s hlavou, více průměrů nebo složité profily. Díl spočívá na čepeli a kolo se do ní přímo zanoří. Používáte to pro šrouby nebo ventily motoru.
Kompatibilita materiálu a kol také definuje vaše požadavky na stroj. Tuhost stroje musíte vyhodnotit na základě metalurgie součásti. Broušení titanových spojovacích prvků pro letectví a kosmonautiku vyžaduje jinou tuhost než standardní trubky z uhlíkové oceli. Titan špatně odvádí teplo. Potřebujete vysoce tuhou konstrukci stroje a specializované brusné kotouče, abyste zabránili tepelnému poškození.
Nakonec zhodnoťte integraci a škálovatelnost. Podívejte se na kapacitu stroje pro integraci do moderních automatizovaných buněk. Měli byste zvážit robotické nakladače, podavače misek a automatizované systémy kontroly po zpracování. Moderní zařízení vyžaduje stroj, který bez problémů komunikuje se stávající architekturou podlahy.
Realita implementace: Odstraňování problémů a zmírňování rizik
Dokonce i s pokročilým vybavením s sebou proces broušení nese vlastní geometrická a fyzická rizika. Důvěryhodnost ve svých operacích budujete uznáním těchto skutečností. Efektivní odstraňování problémů zajišťuje, že vaše výroba zůstane zisková.
Lobovitý efekt představuje běžné geometrické riziko. Někdy omylem vytvoříte mnohoúhelník s konstantním průměrem místo skutečné kružnice. Tyto tvary vypadají jako trojúhelníky Reuleaux. Měří dokonale kulaté na jednoduchém dvoubodovém mikrometru. Při umístění do V-bloku však okamžitě selžou. Vyřešíte to nastavením správné výšky a úhlu pracovního listu. Střed obrobku musíte umístit mírně nad středovou osu kol. Tím se přeruší harmonická frekvence, která vytváří laloky.
Problémy s chvěním a povrchovou úpravou vyžadují pečlivou diagnostiku. Musíte rychle identifikovat hlavní příčiny. Vibrace podlahy často vytvářejí na obrobku zřetelné stopy zvlnění. Nesprávná regulace otáček kola může také způsobit nepravidelné protáčení. Nedostatečná dodávka chladicí kapaliny vede k tepelnému poškození a špatné povrchové úpravě. Potřebujete vysokotlakou chladicí kapalinu nasměrovanou přesně na řeznou zónu.
Musíte také plánovat režii nastavení. Transparentně předpokládáme, že bezcentrové nastavení trvá déle než tradiční metody. Nastavení přesné výšky čepele, seřízení kužele a orovnání kol vyžaduje vyhrazený čas. Investice je realizována pouze v případě, že vaše velikosti šarže kompenzují počáteční čas připojení. Použití automatizovaných CNC změn toto riziko výrazně zmírňuje.
Závěr: Užší výběr vaší strategie broušení
Výběr správné strategie broušení vyžaduje analýzu vašich přesných výrobních omezení. Vysoce kvalitní automatizovaný stroj vyniká jako vysoce výnosná investice pro měřítko a přesnost. Minimalizuje zásahy obsluhy a zároveň maximalizuje nepřetržitý výkon.
Chcete-li dokončit svou logiku zadávání zakázek, měli byste postupovat podle strukturovaného přístupu. Proveďte akci pomocí těchto jasných kroků:
Proveďte audit dílčího tisku: Zkontrolujte geometrii, tolerance a očekávané objemy výroby, abyste se ujistili, že odpovídají bezhrotým možnostem.
Vypočítejte kompromisy nastavení: Zvažte delší počáteční časy nastavení oproti neuvěřitelně rychlým dobám cyklů, abyste našli svou zlomovou velikost šarže.
Vyžádejte si testovací broušení: Požádejte výrobce strojů, aby provedli odhady doby cyklu na základě vašich nejhorších scénářů výroby.
Použitím tohoto rámce zajistíte výrobní proces, který poskytuje konzistentní kvalitu a předvídatelný dlouhodobý výstup.
Často kladené otázky (FAQ)
Otázka: Jaká je minimální ekonomická velikost dávky pro CNC bezhrotou brusku?
Odpověď: Přesný počet závisí na složitosti součásti, ale technologie CNC výrazně snižuje ekonomický práh. CNC snižuje tradiční časy ručního nastavení pomocí uložených programů dílů a automatizovaného orovnávání kol. To vám umožňuje provozovat menší dávky se ziskem ve srovnání se staršími ručními stroji.
Otázka: Lze bezhrotým broušením dosáhnout lepší povrchové úpravy než broušením na válce?
A: Ano, často se to stává. Nepřetržitá nosná konstrukce ostří výrazně snižuje vibrace obrobku. Tato vynikající stabilita umožňuje brusnému kotouči řezat čistě, což často vede k vynikajícím hodnotám povrchové úpravy Ra a Rz, zejména u dlouhých dílů.
Otázka: Jak ovládáte soustřednost bez použití středů?
A: Nemůžete to úplně ovládat. Zatímco bezhroté metody poskytují vynikající kulatost na vnějším průměru, primárním omezením je dosažení skutečné soustřednosti s nebroušeným vnitřním prvkem. Pokud je vyžadována absolutní soustřednost OD-ID, musíte použít tradiční válcové broušení.