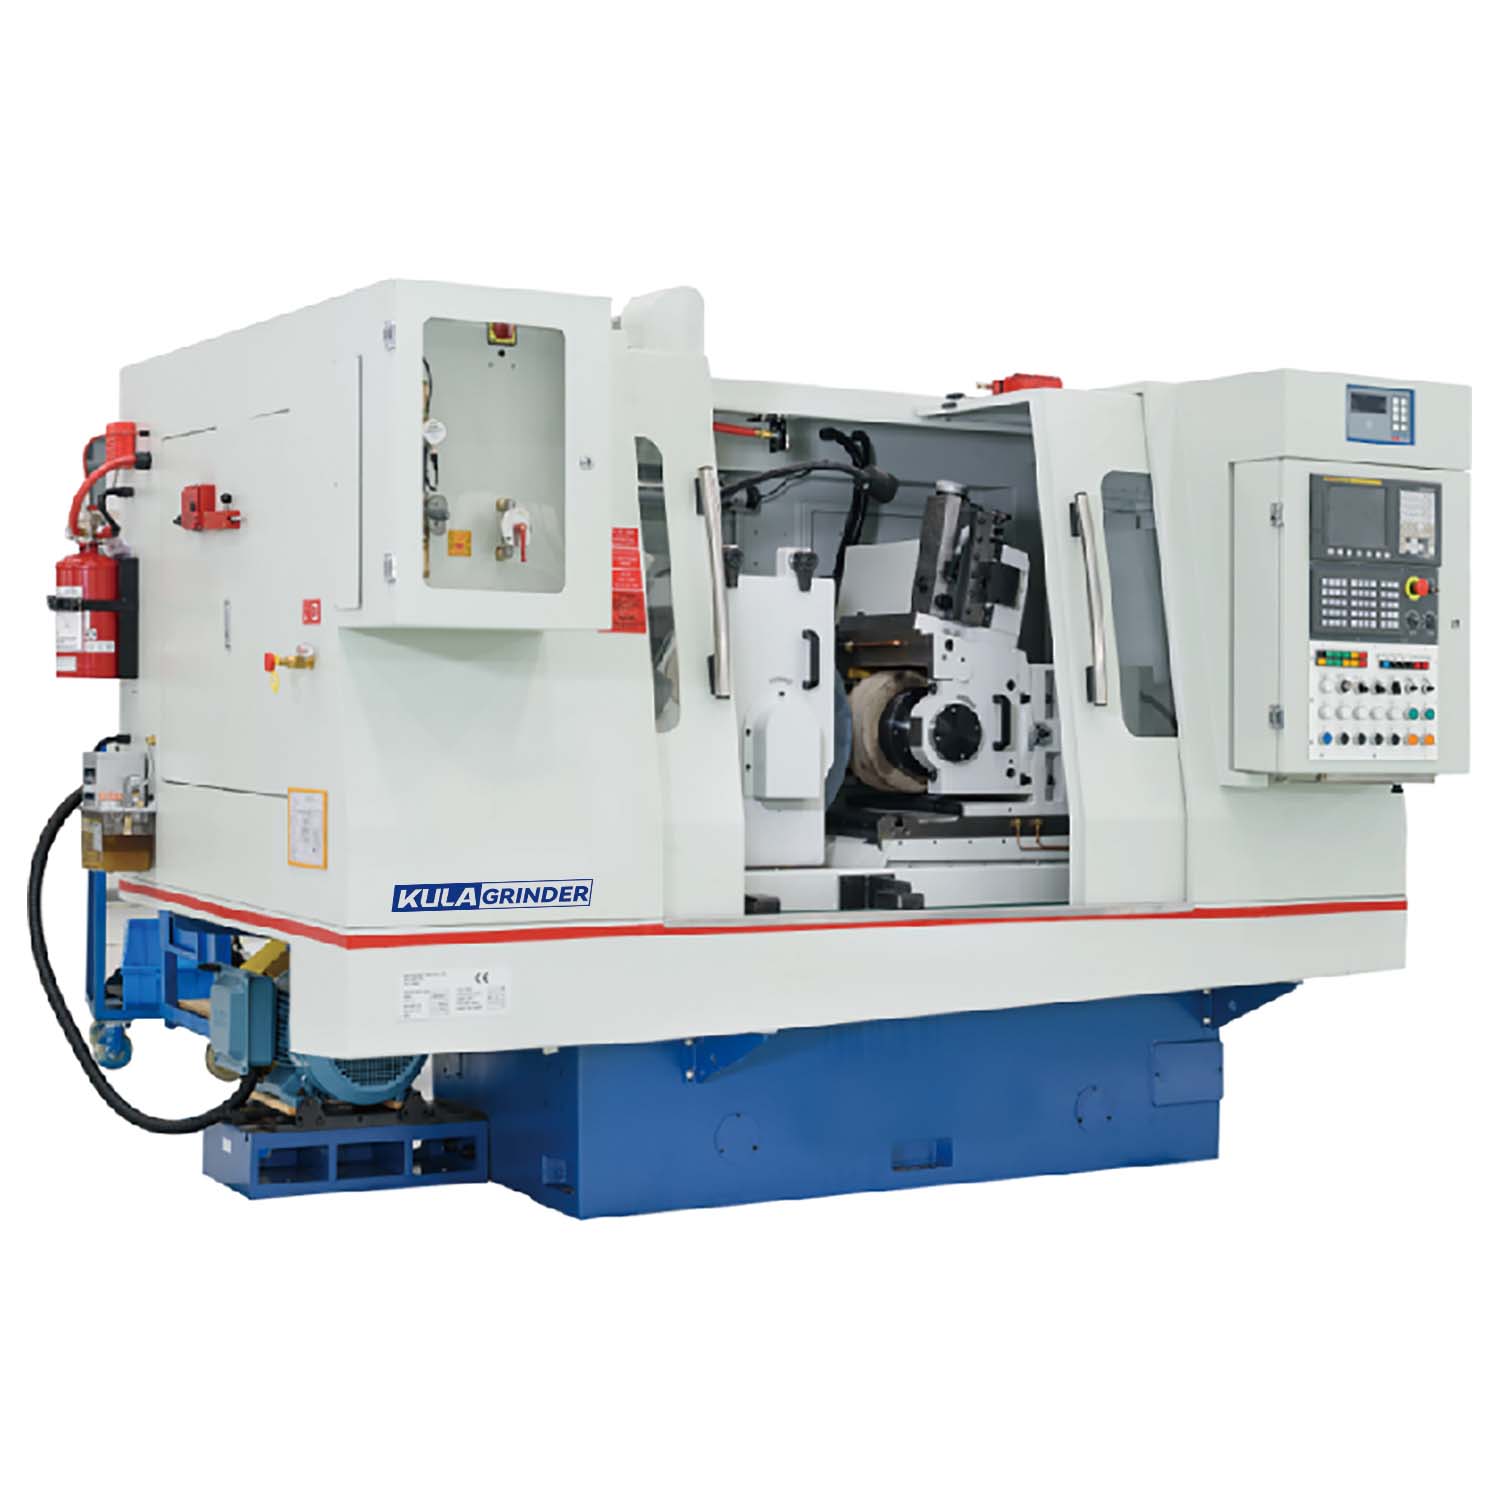
Doseganje doslednega nadzora podmikronskega premera pri brezcentričnem brušenju se pogosto zdi nemogoča temna umetnost. Operaterji celoten proces pogosto obravnavajo kot čarovnijo in ne kot znanost. V resnici se opira na strogo kombinacijo termodinamičnega upravljanja, mehanske togosti in natančnih nastavitev CNC. Za proizvajalce, ki se soočajo z visokimi stopnjami odpadkov ali nestabilnim Cpk v proizvodnji velikih količin, nadgradnja ali optimizacija vaše opreme predstavlja kritično kapitalsko odločitev. Slaba stabilnost resno vpliva na dnevni izkoristek in splošno kakovost delov. Pri doseganju natančnih toleranc dan za dnem se ne morete zanašati zgolj na intuicijo operaterja. Ta obsežen vodnik razčleni zapleteno fiziko v ozadju stabilnosti premera. Poglobljeno bomo raziskali osnovne nastavitvene parametre. Podrobno bomo opisali tudi funkcije strojne opreme, ki jih morate oceniti, ko vlagate v rešitev za visoko natančno brušenje. Z obvladovanjem teh spremenljivk spremenite nepredvidljive odpadke v visoko nadzorovan, donosen proizvodni proces.
Ključni zaključki
Stabilen nadzor premera zahteva popolnoma sinhronizirane regulacijske kote koles, višine obdelovalnega rezila in stalno upravljanje toplote.
Skozi dovodno mletje zahteva posebno togost stroja v primerjavi s postopki dovajanja, da se prepreči zožitev in tresenje med dolgimi proizvodnimi serijami.
Ocena novega CNC brezcentričnega brusilnika bi se morala močno osredotočiti na hidrostatična vretena, material za ulivanje postelj (npr. epoksi granit) in avtomatsko kompenzacijo obdelave.
Uspešna implementacija je odvisna tako od usposabljanja upravljavca in nadzora okolja kot tudi od navedenih toleranc stroja.
Poslovni primer za stabilnost pri natančnem brezcentričnem brušenju
Nestabilen nadzor premera vodi do hitrega povečanja stroškov na koncu proizvodne verige. Prekomerni odpadki zapravljajo drage surovine. Odpadki tudi uničijo strojni čas, ki ste ga že vložili v vaše dele. Pogosti ročni posegi bistveno upočasnijo čas cikla. Ustvarjajo ogromna ozka grla v vaših oddelkih za nadzor kakovosti. Moramo agresivno preseči 'dovolj dobre' tolerance.
Resnični uspeh je odvisen od natančne opredelitve indeksa zmogljivosti vašega procesa (Cpk). Potrebujete neprekinjeno okroglost in naravnost na tisoče delov. Zelo zmogljiv proces zmanjšuje potrebo po stalnih mikroprilagoditvah, ki jih vodi operater. Cpk 1,33 ali več pomeni, da vaša sprememba postopka ostaja znotraj sprejemljivih meja tolerance. Za doseganje te metrike je potrebna absolutna mehanska stabilnost.
Upoštevajte skrite stroške dimenzijskega premika. Toplotna ekspanzija in obraba koles na skrivaj znižujeta stopnje dobička med vožnjami z nizko toleranco. Ker temperature med proizvodno izmeno nihajo, se ogrodje stroja seveda premakne. To mikroskopsko gibanje temeljito spremeni območje brušenja. Če zanemarite te majhne spremembe, boste neizogibno proizvedli neskladne dele. Izvajanje robustnih ukrepov za stabilnost ščiti vaš rezultat. Zagotavlja, da vsaka posamezna komponenta zapusti stroj pripravljena za končno montažo.
Osnovni parametri nastavitve za CNC brezcentrični brusilnik
Popolnoma konfiguriran CNC brezcentrični brusilnik pretvori surovo kovino v brezhibne valje. Višina in geometrija delovnega rezila sta absolutni temelj vaše nastavitve. Previdno morate izračunati optimalno višino nad središčnico. Operaterji običajno nastavijo to višino med 1/2 do 1/4 premera dela. Ustrezna višina zagotavlja hitro zaokroževanje brez povzročanja uničujočega klepetanja.
Prav tako morate izbrati pravi material rezila. Karbid deluje izjemno dobro za večino standardnih jekel. PCD (polikristalni diamant) bolje obvladuje visoko abrazivne zlitine in vesoljske materiale. Poškodovano delovno rezilo takoj uniči vašo geometrijo.
Nato razmislite o dinamiki vašega regulacijskega kolesa. Nastaviti morate točen kot naklona. Ta natančen kot nadzira tako hitrost podajanja kot hitrost vrtenja dela. CNC krmilniki danes enostavno upravljajo postopke poravnave in poravnave. Te kontrole uporabite za ustvarjanje natančne hiperbolične oblike na kolesu. Ta oblika zagotavlja potreben stik linije po celotni dolžini obdelovanca.
Uporaba hladilne tekočine neposredno vpliva na vašo toplotno stabilnost. Natančno postavite visokotlačne šobe, da prebijete vztrajno zračno oviro, ki obdaja hitro vrtečo se brusno ploščo. Pravilno filtriranje hladilne tekočine preprečuje recirkulacijo mikroskopskih ostružkov. Sistemi za regulacijo temperature ohranjajo tekočino enakomerno. Ti proaktivni koraki ohranjajo dimenzijsko stabilnost skozi celotno osemurno izmeno.
Natančno nastavite višino rezila, da odpravite tresljaje.
Oblecite krmilna kolesa v pravi hiperbolični profil.
Visokotlačno hladilno sredstvo dovajajte neposredno v območje brušenja.
Previdno filtrirajte hladilno tekočino, da preprečite površinske praske.
Optimiziranje podajalnega brušenja za brezcentrično brušenje gredi
Na kratko primerjajmo mehaniko podajanja in podajanja. Vstopno brušenje potisne kolo v mirujoči vrteči se del. Neprekinjeno skozi krmno brušenje nenehno potiska del aksialno mimo koles. To neprekinjeno gibanje predstavlja edinstvene inženirske izzive. Ohranjanje doslednega premera med dolgimi deli zahteva absolutno natančnost.
Pri izvajanju brušenje brez središča gredi , poravnava vodilne plošče postane absolutno ključna. Vzpostaviti morate popolno poravnavo vodil za vstop in izstop. Če poravnava ne uspe niti malo, tvegate, da se obdelovanec zoži ali oblikuje sod. Dolge gredi zlahka trpijo zaradi 'kačjih' napak pri brušenju, če jih pustite brez podpore. Da bi to preprečili, trdno pritrdite vodila in jih nakažite natančno vzporedno s ploskvijo regulacijskega kolesa.
Upravljanje stopnje odstranjevanja zalog ostaja enako kritično. Uravnotežiti morate agresivne grobe prehode z občutljivimi zaključnimi prehodi. Agresivno grobo obdelavo hitro odstrani material, vendar ustvarja ogromno toplote. Ta toplota povzroči toplotno popačenje ali delovno utrjevanje v kompleksnih zlitinah, kot je Inconel. Celotno odstranitev razdelite na več lažjih prehodov. Ta preizkušena strategija zagotavlja natančno končno obdelavo brez stresa.
Sledite tem posebnim korakom za optimalno nastavitev:
Poravnajte vstopna vodila natančno vzporedno s ploskvijo regulacijskega kolesa.
Vodila za izstop postavite nekoliko nižje od vstopne točke.
Odstranjevanje zalog enakomerno porazdelite med več strojnimi prehodi.
Temperaturo dela spremljajte takoj za izhodnim žlebom.
Merila za ocenjevanje strojne in programske opreme (Vodnik za kupce)
Nadgradnja vaše trgovine zahteva natančno oceno strojne opreme. Podlaga in togost ulitka določata vaš končni uspeh natančno brezcentrično brušenje . Lito železo ponuja odlične lastnosti dušenja za standardne aplikacije. Ležišča iz mineralne litine ali epoksidnega granita zagotavljajo še boljše blaženje vibracij. O teh težkih podlagah se ni mogoče pogajati. Absorbirajo visokofrekvenčne vibracije, ki nastanejo med agresivnimi, neprekinjenimi cikli brušenja.
Zasnova vretena loči povprečne stroje od resnično izjemnih. Previdno ocenite hidrostatične ali hidrodinamične ležaje vretena. Med delovanjem zagotavljajo ničelni stik kovine s kovino. Ta specializiran tekoči film zagotavlja neverjetno dolgo življenjsko dobo. Zagotavlja tudi vrhunsko površinsko obdelavo v primerjavi s tradicionalnimi kotalnimi ležaji.
Sodobni krmilniki imajo zelo napredne zmogljivosti CNC. Submikronska povratna informacija o steklu omogoča takojšnjo samodejno kompenzacijo obrabe koles. Nadzor akustične emisije brezhibno avtomatizira postopke oblačenja na dotik. Senzor zazna natančno mikrosekundo, ko se diamant dotakne kolesa, in tako prepreči nepotrebno izgubo kolesa.
Pripravljenost na avtomatizacijo dopolnjuje vaš ocenjevalni paket. Portalne nakladalce in vibracijske posode morate vključiti zgodaj. Sistemi za merjenje v procesu posredujejo podatke o dimenzijah neposredno nazaj v krmiljenje. Ti elementi omogočajo resnično proizvodnjo brez luči in ogromno povečanje produktivnosti.
Primerjava tehnologije ležaja vretena
Vrsta vretena
Raven trenja
Dušenje vibracij
Najboljša aplikacija
Kotalni element
Zmerno
Povprečje
Proizvodnja s standardno toleranco
Hidrodinamični
Zelo nizko
Odlično
Hitro, kontinuirano brušenje
Hidrostatični
Nič (pri nizkih hitrostih)
Superior
Zahteve za submikronsko natančnost
Tveganja pri izvajanju in prevzem operaterja
Trenutna vrzel v spretnostih ogroža številne nove strojne instalacije. Sodobni CNC močno poenostavlja zapletene rutine oblačenja in kompenzacije. Vendar pa vaši operaterji še vedno potrebujejo temeljno razumevanje fizike brez središča. Natančno morajo vedeti, kako del deluje z rezilom. Brez tega temeljnega znanja ne morejo učinkovito odpraviti nepredvidljivega klepetanja ali zožitve.
Okoljske spremenljivke zlahka sabotirajo vaša najboljša inženirska prizadevanja. Zmogljivosti stroja so popolnoma izničene zaradi slabega nadzora temperature okolja. Tovarniška tla, ki nihajo za deset stopinj, bodo takoj uničila vaše submikronske tolerance. Vlagati morate v zanesljivo upravljanje podnebja. To vključuje namenske hladilnike hladilne tekočine in sisteme HVAC okolice.
Nazadnje natančno ocenite podporo prodajalca in rešitve na ključ. Samo nakup stroja ni dovolj. Ocenite prodajalce na podlagi njihovega predanega strokovnega znanja o inženirstvu aplikacij. Zahtevajte celovito testiranje odtekanja, da v celoti potrdite postopek pred pošiljanjem. Razpoložljivost lokalnih storitev zagotavlja, da se vaša proizvodna linija nikoli ne ustavi za dolgo. Močan prodajalec deluje kot pravi proizvodni partner.
Ožji izbor vaše naslednje rešitve za brušenje
Opredelitev vaše zahteve za ponudbo (RFQ) zahteva izjemno jasnost in podrobnosti. Določiti morate natančne tolerance, variacije trdote materiala in posebne zahteve glede časa cikla. Obrnite se na proizvajalce originalne opreme s podrobnimi natisi delov in zgodovinskimi podatki o zmogljivosti. Jasna komunikacija vnaprej prepreči kasnejše neusklajene zmogljivosti stroja.
Naslednji koraki vključujejo strogo, dokumentirano validacijo. Močno priporočamo, da od proizvajalca stroja zahtevate podrobno časovno študijo. Zahtevajte odtok zmogljivosti z uporabo vaših dejanskih proizvodnih materialov. Ta korak dokončajte veliko preden izdate končno naročilo.
Testiranje v resničnem svetu takoj razkrije skrite napake postopka. Zagotavlja, da predlagana rešitev izpolnjuje vaše stroge proizvodne standarde velikih količin. Temeljito preverjanje ščiti vašo kapitalsko naložbo.
Zaključek
Doseganje zanesljive, ponovljive okroglosti in ravnosti je stroga znanost. Močno je odvisen od togosti, geometrije in toplotnega nadzora, nikoli pa od sreče. Naložba v zmogljiv stroj preloži težko breme natančnosti stran od intuicije ročnega operaterja. To breme trdno obremeni ponovljivo kinematiko stroja.
Investirajte v robustno kinematiko stroja, namesto da bi se zanašali na intuicijo operaterja.
Preverite svoje trenutne stopnje odpadkov, da ugotovite področja, kjer dimenzijski premik zmanjšuje vaš dobiček.
Preglejte vaše obstoječe nastavitve delovnega rezila in regulacijskih koles v primerjavi z industrijskimi merili.
Obrnite se na izkušene inženirje aplikacij za celovito oceno procesa, preden dokončate kapitalske izdatke.
pogosta vprašanja
V: Kaj povzroča klepetanje v CNC brezcentričnem brusilniku?
O: Klepetanje je običajno posledica nepravilne višine rezila. Če je nastavljen nepravilno, del poskakuje med kolesi. Slaba togost stroja povzroča tudi visokofrekvenčne vibracije. Nazadnje, uporaba brusa, ki se vam zdi pretrd za vašo specifično uporabo, prepreči pravilno okvaro. Priporočamo, da rahlo znižate obdelovalno rezilo ali izberete mehkejši razred kolesa, da hitro odpravite te površinske napake.
V: Kako se mletje skozi dovod razlikuje od mletja pri dovajanju pri nadzoru premera?
O: Skozi podajanje nenehno premika vaš del aksialno mimo koles. Ta metoda je popolna za ravne cilindre in dolge gredi. Zahteva absolutno poravnavo vodilne plošče, da se prepreči zožitev. Podajalno brušenje potopi kolut neposredno v mirujoči, vrteči se del. Nastavitve dovajanja uporabljamo predvsem za komponente z več premeri ali dele s prirobnico, kjer aksialno gibanje ostaja nemogoče.
V: Ali lahko sodoben CNC brezcentrični brusilnik deluje brez nadzora?
O: Da, lepo tečejo brez nadzora. Vendar pa je za uspešno delovanje luči potrebna ustrezna integracija strojne opreme. Za spremljanje dimenzijskega premika morate namestiti samodejno merjenje med postopkom. Avtomatski sistemi za urejanje koles, ki temeljijo na akustičnih senzorjih, ohranjajo kolo ostro. Nenazadnje potrebujete zanesljive robotske ali portalne podajalne sisteme za nalaganje delov in varno upravljanje naravne obrabe brez ročnega posega.
V: Kako pogosto je treba regulacijsko kolo obdelati?
O: Pogostost oblačenja je v celoti odvisna od vaših specifičnih zahtev glede materiala in tolerance. Vrhunske CNC nastavitve neprekinjeno spremljajo premikanje delov prek merjenja po obdelavi. Samodejno sprožijo cikel oblačenja le, ko je to nujno potrebno zaradi statističnih variacij. Ta pristop, ki temelji na podatkih, poveča življenjsko dobo kolesa, hkrati pa zagotavlja submikronsko natančnost v celotni proizvodni seriji.