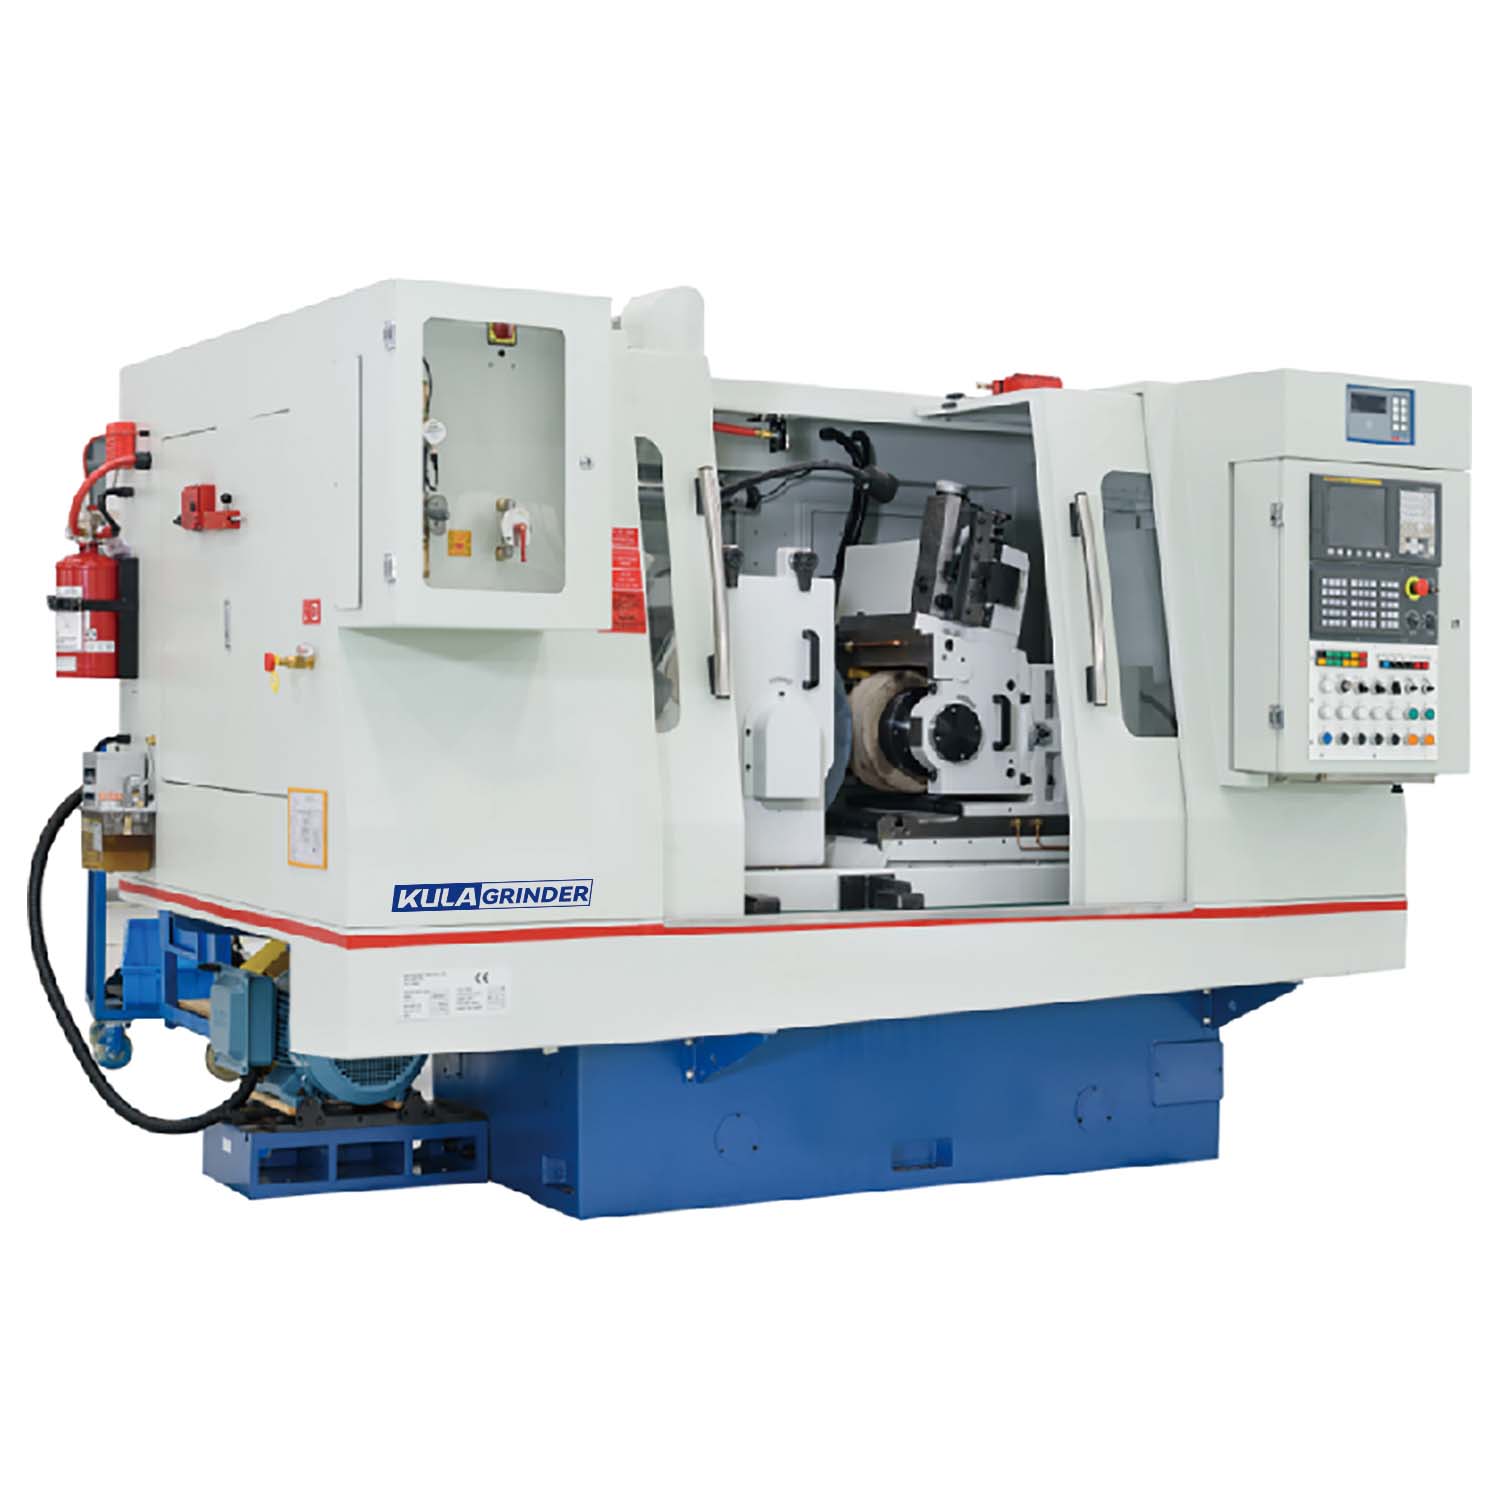
Ottenere un controllo costante del diametro inferiore al micron nella rettifica senza centri spesso sembra un'arte oscura impossibile. Gli operatori spesso trattano l'intero processo come una magia piuttosto che come una scienza. In realtà, si basa su una rigorosa combinazione di gestione termodinamica, rigidità meccanica e precise configurazioni CNC. Per i produttori che si trovano ad affrontare tassi di scarto elevati o Cpk instabile nella produzione di volumi elevati, l'aggiornamento o l'ottimizzazione delle apparecchiature rappresenta una decisione di capitale fondamentale. Una scarsa stabilità influisce gravemente sulla resa giornaliera e sulla qualità complessiva delle parti. Non è possibile fare affidamento esclusivamente sull'intuito dell'operatore per raggiungere le tolleranze esatte giorno dopo giorno. Questa guida completa analizza la complessa fisica alla base della stabilità del diametro. Esploreremo in profondità i parametri di configurazione principali. Descriveremo inoltre in dettaglio le caratteristiche hardware che devi valutare quando investi in una soluzione di rettifica ad alta precisione. Padroneggiando queste variabili, trasformi gli scarti imprevedibili in un processo di produzione altamente controllato e redditizio.
Punti chiave
Il controllo stabile del diametro richiede una regolazione perfettamente sincronizzata degli angoli delle ruote, delle altezze della lama di lavoro e di una gestione termica continua.
La rettifica in avanzamento richiede una rigidità specifica della macchina rispetto ai processi in avanzamento per evitare conicità e vibrazioni su lunghi cicli di produzione.
La valutazione di una nuova rettificatrice senza centri CNC dovrebbe concentrarsi principalmente sui mandrini idrostatici, sul materiale di colata del letto (ad esempio, granito epossidico) e sulla compensazione automatizzata della ravvivatura.
Il successo dell'implementazione dipende tanto dalla formazione degli operatori e dal controllo ambientale quanto dalle tolleranze dichiarate della macchina.
Il caso aziendale per la stabilità nella rettifica senza centri di precisione
Il controllo instabile del diametro porta ad un rapido aumento dei costi a valle. Un numero eccessivo di scarti spreca materie prime costose. Gli scarti distruggono anche il tempo macchina già investito nei tuoi pezzi. Interventi manuali frequenti rallentano notevolmente i tempi ciclo. Creano enormi colli di bottiglia nei reparti di controllo qualità. Dobbiamo andare oltre le tolleranze “abbastanza buone” in modo aggressivo.
Il vero successo si basa sulla definizione rigorosa dell'indice di capacità del processo (Cpk). Sono necessarie rotondità e rettilineità continue su migliaia di parti. Un processo altamente efficace riduce al minimo la necessità di microregolazioni costanti guidate dall'operatore. Un Cpk pari o superiore a 1,33 significa che la variazione del processo rimane ben entro limiti di tolleranza accettabili. Il raggiungimento di questa metrica richiede stabilità meccanica assoluta.
Considera il costo nascosto della deriva dimensionale. L'espansione termica e l'usura delle ruote erodono segretamente i margini di profitto durante le corse con tolleranze strette. Poiché le temperature fluttuano durante un turno di produzione, il telaio della macchina si sposta naturalmente. Questo movimento microscopico altera radicalmente la zona di macinazione. Se ignori questi piccoli cambiamenti, inevitabilmente produrrai parti non conformi. L’implementazione di solide misure di stabilità protegge i tuoi profitti. Garantisce che ogni singolo componente lasci la macchina pronto per l'assemblaggio finale.
Parametri di configurazione principali per una smerigliatrice senza centri CNC
Un perfettamente configurato La smerigliatrice senza centri CNC trasforma il metallo grezzo in cilindri impeccabili. L'altezza e la geometria della lama di lavoro costituiscono il fondamento assoluto della tua configurazione. È necessario calcolare attentamente l'altezza ottimale sopra la linea centrale. Gli operatori in genere impostano questa altezza tra 1/2 e 1/4 del diametro del pezzo. L'altezza corretta garantisce un rapido arrotondamento senza indurre vibrazioni distruttive.
È inoltre necessario selezionare il materiale corretto della lama. Il carburo funziona eccezionalmente bene per la maggior parte degli acciai standard. Il PCD (diamante policristallino) gestisce meglio le leghe altamente abrasive e i materiali aerospaziali. Una lama da lavoro danneggiata rovina istantaneamente la tua geometria.
Successivamente, considera la dinamica della ruota di regolazione. È necessario impostare l'angolo di inclinazione esatto. Questo angolo preciso controlla sia la velocità di avanzamento che la velocità di rotazione del pezzo. Oggi i controlli CNC gestiscono facilmente le operazioni di centratura e ravvivatura. Utilizzi questi controlli per generare una forma iperbolica precisa sulla ruota. Questa forma garantisce il contatto della linea richiesto su tutta la lunghezza del pezzo.
L'applicazione del refrigerante influisce direttamente sulla stabilità termica. Posizionare gli ugelli ad alta pressione in modo preciso per rompere la barriera d'aria persistente che circonda la mola in rapida rotazione. Un'adeguata filtrazione del liquido refrigerante impedisce il ricircolo microscopico dei trucioli. I sistemi di regolazione della temperatura mantengono costante il fluido. Questi passaggi proattivi mantengono la stabilità dimensionale per un intero turno di otto ore.
Impostare accuratamente l'altezza della lama di lavoro per eliminare le vibrazioni.
Vesti le ruote regolatrici con un vero profilo iperbolico.
Fornire refrigerante ad alta pressione direttamente nella zona di macinazione.
Filtrare accuratamente il liquido refrigerante per evitare graffi sulla superficie.
Ottimizzazione della rettifica ad avanzamento continuo per la rettifica senza centri di alberi
Confrontiamo brevemente i meccanismi di alimentazione e alimentazione. La rettifica in entrata immerge la mola in una parte rotante fissa. Continuo attraverso la rettifica in avanzamento spinge costantemente il pezzo assialmente oltre le ruote. Questo movimento continuo presenta sfide ingegneristiche uniche. Mantenere un diametro costante su parti lunghe richiede precisione assoluta.
Durante l'esecuzione la rettifica senza centri dell'albero e l'allineamento della piastra di guida diventano assolutamente cruciali. È necessario stabilire un perfetto allineamento delle guide di entrata e di uscita. Se l'allineamento fallisce anche leggermente, si rischia di assottigliare o deformare il pezzo in lavorazione. Gli alberi lunghi soffrono facilmente di difetti di rettifica 'serpente' se lasciati senza supporto. Per evitare ciò, fissare saldamente le guide e indicarle esattamente parallele alla superficie della ruota di regolazione.
La gestione dei tassi di asportazione rimane altrettanto fondamentale. È necessario bilanciare le passate di sgrossatura aggressive con le passate di finitura delicate. La sgrossatura aggressiva rimuove rapidamente il materiale ma genera un calore immenso. Questo calore provoca distorsione termica o incrudimento in leghe complesse come l'Inconel. Distribuire la rimozione totale su più passaggi più leggeri. Questa strategia collaudata garantisce una finitura accurata e senza stress.
Segui questi passaggi specifici per una configurazione ottimale:
Allineare le guide di ingresso esattamente parallele alla faccia della ruota di regolazione.
Imposta le guide di uscita leggermente più in basso rispetto al punto di ingresso.
Distribuire uniformemente l'asportazione su più passaggi della macchina.
Monitorare la temperatura della parte immediatamente dopo lo scivolo di uscita.
Criteri di valutazione hardware e software (Guida all'acquisto)
L'aggiornamento della tua officina richiede un'attenta valutazione dell'hardware. La rigidità della soletta e del lancio determinano il tuo successo finale rettifica senza centri di precisione . La ghisa offre eccellenti proprietà di smorzamento per applicazioni standard. I letti in ghisa minerale o granito epossidico forniscono un assorbimento delle vibrazioni ancora superiore. Queste basi pesanti sono completamente non negoziabili. Assorbono le vibrazioni ad alta frequenza generate durante cicli di macinazione aggressivi e continui.
Il design del mandrino distingue le macchine medie da quelle veramente eccezionali. Valutare attentamente i cuscinetti del mandrino idrostatici o idrodinamici. Garantiscono zero contatti metallo-metallo durante il funzionamento. Questo film fluido specializzato offre un'incredibile longevità. Offre inoltre capacità di finitura superficiale superiori rispetto ai tradizionali cuscinetti volventi.
I controlli moderni presentano funzionalità CNC altamente avanzate. Il feedback su scala di vetro submicronica consente una compensazione immediata e automatica dell'usura della ruota. Il monitoraggio delle emissioni acustiche automatizza in modo impeccabile i processi di ravvivatura. Il sensore rileva l'esatto microsecondo in cui il diamante tocca la ruota, prevenendo inutili perdite della ruota.
La disponibilità dell'automazione completa il pacchetto di valutazione. Dovreste integrare tempestivamente i caricatori a portale e le ciotole vibranti. I sistemi di misurazione in-process forniscono i dati dimensionali direttamente al controllo. Questi elementi consentono una vera produzione “light-out” e massicci guadagni di produttività.
Confronto tra le tecnologie dei cuscinetti per mandrini
Tipo di mandrino
Livello di attrito
Smorzamento delle vibrazioni
Migliore applicazione
Elemento rotante
Moderare
Media
Produzione con tolleranza standard
Idrodinamico
Molto basso
Eccellente
Macinazione continua ad alta velocità
Idrostatico
Zero (a basse velocità)
Superiore
Requisiti di precisione submicronica
Rischi di implementazione e adozione da parte dell'operatore
L’attuale divario di competenze minaccia l’installazione di molte nuove macchine. Il moderno CNC semplifica notevolmente le complesse routine di ravvivatura e compensazione. Tuttavia, i tuoi operatori necessitano ancora di una conoscenza fondamentale della fisica senza centri. Devono sapere esattamente come la parte interagisce con la lama di lavoro. Senza questa conoscenza di base, non sono in grado di risolvere i problemi legati alle chiacchiere imprevedibili o al tapering in modo efficace.
Le variabili ambientali sabotano facilmente i tuoi migliori sforzi ingegneristici. Le capacità della macchina sono completamente vanificate dallo scarso controllo della temperatura ambiente. Una fluttuazione del pavimento di una fabbrica di dieci gradi rovinerà immediatamente le tue tolleranze inferiori al micron. È necessario investire in una solida gestione del clima. Ciò include refrigeratori di liquido di raffreddamento dedicati e sistemi HVAC ambientali.
Infine, valuta attentamente il supporto del fornitore e le soluzioni chiavi in mano. Acquistare semplicemente una macchina non è sufficiente. Valutare i fornitori in base alle loro competenze di ingegneria applicativa dedicata. Richiedi test di deflusso completi per dimostrare completamente il processo prima della spedizione. La disponibilità del servizio locale garantisce che la linea di produzione non si fermi mai a lungo. Un fornitore forte agisce come un vero partner di produzione.
Selezione della tua prossima soluzione di rettifica
Definire la tua richiesta di preventivo (RFQ) richiede chiarezza e dettagli eccezionali. È necessario specificare tolleranze esatte, variazioni di durezza del materiale e requisiti specifici di tempo di ciclo. Avvicinati agli OEM con stampe dettagliate delle parti e dati storici sulla capacità. Una chiara comunicazione anticipata previene la mancata corrispondenza delle capacità della macchina in un secondo momento.
I passaggi successivi prevedono una convalida rigorosa e documentata. Raccomandiamo vivamente di richiedere uno studio dettagliato dei tempi al costruttore della macchina. Richiedere un deflusso di capacità utilizzando i materiali di produzione effettivi. Completa questo passaggio molto prima di emettere qualsiasi ordine di acquisto finale.
I test nel mondo reale rivelano immediatamente i difetti nascosti dei processi. Garantisce che la soluzione proposta soddisfi i vostri rigorosi standard di produzione ad alto volume. Una convalida approfondita protegge il tuo investimento di capitale.
Conclusione
Ottenere rotondità e rettilineità affidabili e ripetibili è una scienza rigorosa. Fa molto affidamento sulla rigidità, sulla geometria e sul controllo termico, mai sulla fortuna. Investire in una macchina capace sposta il pesante fardello della precisione lontano dall'intuizione dell'operatore manuale. Questo onere viene affidato saldamente alla cinematica ripetibile della macchina.
Investite in una cinematica robusta della macchina anziché dipendere dall’intuito dell’operatore.
Controlla i tuoi attuali tassi di scarto per identificare le aree in cui la deriva dimensionale erode i tuoi profitti.
Controlla la tua lama di lavoro esistente e regola le configurazioni delle ruote rispetto ai benchmark del settore.
Contatta ingegneri applicativi esperti per una valutazione completa del processo prima di finalizzare le spese in conto capitale.
Domande frequenti
D: Cosa causa le vibrazioni in una rettificatrice senza centri CNC?
R: Le vibrazioni in genere derivano da un'altezza errata della lama di lavoro. Se impostata in modo errato, la parte rimbalza tra le ruote. Una scarsa rigidità della macchina provoca anche vibrazioni ad alta frequenza. Infine, l'utilizzo di una mola ritenuta troppo dura per la propria applicazione specifica impedisce una corretta rottura. Consigliamo di abbassare leggermente la lama di lavoro o di selezionare una mola di qualità più morbida per eliminare rapidamente questi difetti di finitura superficiale.
D: In cosa differisce la rettifica in alimentazione dalla rettifica in ingresso nel controllo del diametro?
R: L'avanzamento continuo sposta costantemente la parte assialmente oltre le ruote. Questo metodo funziona perfettamente per cilindri diritti e alberi lunghi. Richiede un allineamento assoluto della piastra guida per evitare la rastremazione. La rettifica in entrata immerge la mola direttamente in una parte fissa e rotante. Utilizziamo configurazioni di alimentazione principalmente per componenti multidiametro o parti flangiate in cui il movimento assiale rimane impossibile.
D: Una moderna rettificatrice senza centri CNC può funzionare incustodita?
A: Sì, funzionano magnificamente incustoditi. Tuttavia, il corretto funzionamento a luci spente richiede un'adeguata integrazione hardware. È necessario installare una misurazione automatica durante il processo per monitorare la deriva dimensionale. I sistemi automatizzati di ravvivatura delle mole basati su sensori acustici mantengono la mola affilata. Infine, sono necessari sistemi di alimentazione robotizzati o a portale affidabili per caricare le parti e gestire l'usura naturale in modo sicuro senza intervento manuale.
D: Quanto spesso va ravvivata la ruota di regolazione?
R: La frequenza della medicazione dipende interamente dai requisiti specifici del materiale e della tolleranza. Le configurazioni CNC di fascia alta monitorano continuamente la deriva delle parti tramite la misurazione post-processo. Avviano automaticamente un ciclo di ravvivatura solo quando le variazioni statistiche lo rendono assolutamente necessario. Questo approccio basato sui dati massimizza la durata della ruota garantendo al tempo stesso una precisione inferiore al micron durante l'intero ciclo di produzione.