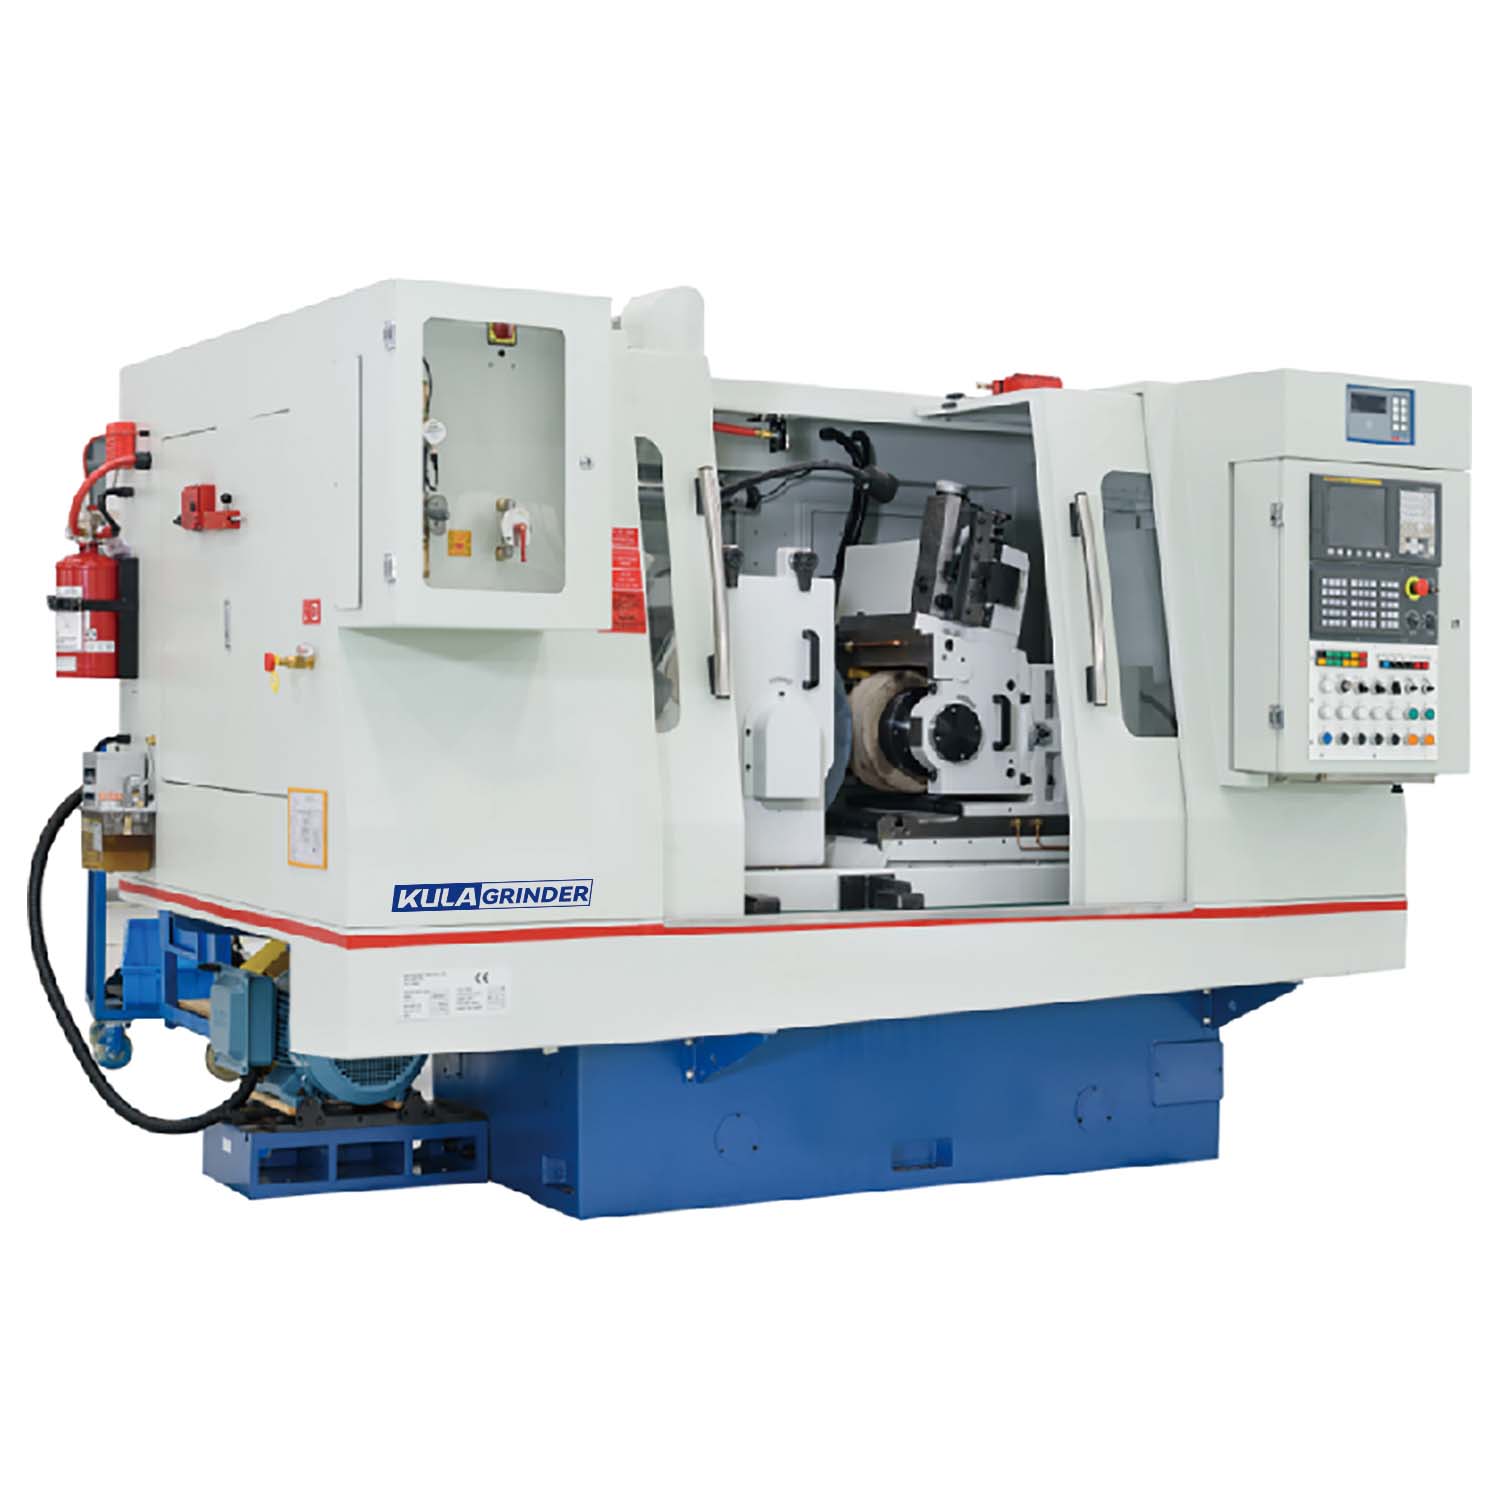
Առանց կենտրոնական հղկման ժամանակ ենթամիկրոն տրամագծի հետևողական հսկողության հասնելը հաճախ թվում է անհնարին մութ արվեստ: Օպերատորները հաճախ ողջ գործընթացին վերաբերվում են որպես մոգության, այլ ոչ թե գիտության: Իրականում այն հիմնված է թերմոդինամիկական կառավարման, մեխանիկական կոշտության և ճշգրիտ CNC կարգավորումների խիստ համակցության վրա: Արտադրողների համար, ովքեր բախվում են ջարդոնի բարձր դրույքաչափերին կամ անկայուն Cpk-ին մեծ ծավալների արտադրության մեջ, ձեր սարքավորումների արդիականացումը կամ օպտիմալացումը կարևոր կապիտալ որոշում է: Վատ կայունությունը խիստ ազդում է ամենօրյա բերքատվության և մասերի ընդհանուր որակի վրա: Դուք չեք կարող ապավինել բացառապես օպերատորի ինտուիցիային՝ օրեցօր ճշգրիտ հանդուրժողականություններին հասնելու համար: Այս համապարփակ ուղեցույցը խախտում է տրամագծի կայունության հետևում գտնվող բարդ ֆիզիկան: Մենք խորապես կուսումնասիրենք տեղադրման հիմնական պարամետրերը: Մենք նաև մանրամասն կներկայացնենք ապարատային առանձնահատկությունները, որոնք դուք պետք է գնահատեք բարձր ճշգրտության հղկման լուծույթում ներդրումներ կատարելիս: Այս փոփոխականներին տիրապետելով՝ դուք անկանխատեսելի ջարդոնը վերածում եք խիստ վերահսկվող, շահավետ արտադրական գործընթացի:
Հիմնական Takeaways
Կայուն տրամագծի կառավարումը պահանջում է կատարյալ սինխրոն կարգավորող անիվի անկյունները, աշխատասեղանի բարձրությունները և շարունակական ջերմային կառավարումը:
Կերակրման հղկման միջոցով պահանջվում է մեքենայի հատուկ կոշտություն՝ համեմատած սնուցման գործընթացների հետ՝ երկարատև արտադրական վազքի ընթացքում կանխելու համար կոնաձևացումն ու աղմուկը:
Նոր CNC առանց կենտրոնական սրճաղացը գնահատելը պետք է մեծապես կենտրոնանա հիդրոստատիկ լիսեռների, անկողնու ձուլման նյութի (օրինակ՝ էպոքսիդային գրանիտ) և հագնվելու ավտոմատ փոխհատուցման վրա:
Հաջող իրականացումը կախված է նույնքան օպերատորի ուսուցմանը և շրջակա միջավայրի վերահսկմանը, որքան մեքենայի նշված հանդուրժողականություններին:
Ճշգրիտ առանց կենտրոնական հղկման կայունության բիզնես գործը
Անկայուն տրամագծի վերահսկումը հանգեցնում է հոսքի ներքևում գտնվող ծախսերի արագ բարդացմանը: Ավելորդ ջարդոնը վատնում է թանկարժեք հումքը։ Գրությունը նաև ոչնչացնում է ձեր մասերում արդեն ներդրված մեքենայի ժամանակը: Հաճախակի ձեռքով միջամտությունները զգալիորեն դանդաղեցնում են ցիկլի ժամանակները: Նրանք հսկայական խոչընդոտներ են ստեղծում ձեր որակի վերահսկման բաժիններում: Մենք պետք է ագրեսիվ կերպով դուրս գանք «բավականին լավ» հանդուրժողականությունից:
Իրական հաջողությունը հիմնված է ձեր գործընթացի կարողությունների ինդեքսը (Cpk) խստորեն սահմանելու վրա: Ձեզ անհրաժեշտ է շարունակական կլորություն և ուղիղություն հազարավոր մասերում: Բարձր ընդունակ գործընթացը նվազագույնի է հասցնում մշտական, օպերատորի վրա հիմնված միկրո ճշգրտումների անհրաժեշտությունը: 1.33 կամ ավելի բարձր Cpk նշանակում է, որ ձեր գործընթացի տատանումները լավ են մնում ընդունելի հանդուրժողականության սահմաններում: Այս ցուցանիշին հասնելը պահանջում է բացարձակ մեխանիկական կայունություն:
Հաշվի առեք ծավալային դրեյֆի թաքնված արժեքը: Ջերմային ընդլայնումը և անիվների մաշվածությունը գաղտնի քայքայում են շահույթի սահմանները խիստ հանդուրժողականության վազքների ընթացքում: Քանի որ ջերմաստիճանը տատանվում է արտադրության հերթափոխի ընթացքում, մեքենայի շրջանակը բնականաբար տեղաշարժվում է: Այս մանրադիտակային շարժումը հիմնովին փոխում է հղկման գոտին: Եթե դուք անտեսեք այս րոպեական փոփոխությունները, դուք անխուսափելիորեն կարտադրեք ոչ համապատասխան մասեր: Կայունության կայուն միջոցառումների իրականացումը պաշտպանում է ձեր վերջնական գիծը: Այն ապահովում է, որ յուրաքանչյուր բաղադրիչ թողնում է մեքենան պատրաստ վերջնական հավաքման:
Հիմնական կարգավորումների պարամետրերը CNC առանց կենտրոնական սրող սարքի համար
Կատարյալ կազմաձևված CNC առանց կենտրոնական սրճաղացը չմշակված մետաղը վերածում է անթերի բալոնների: Աշխատանքային սայրի բարձրությունը և երկրաչափությունը կազմում են ձեր տեղադրման բացարձակ հիմքը: Դուք պետք է ուշադիր հաշվարկեք օպտիմալ բարձրությունը կենտրոնական գծի վերևում: Օպերատորները սովորաբար սահմանում են այս բարձրությունը մասի տրամագծի 1/2-ից 1/4-ի միջև: Պատշաճ բարձրությունը ապահովում է արագ կլորացում՝ առանց կործանարար խոսակցություն առաջացնելու:
Դուք նաև պետք է ընտրեք ճիշտ սայրի նյութը: Կարբիդը բացառիկ լավ է աշխատում ստանդարտ պողպատների մեծ մասի համար: PCD (պոլիբյուրեղային ադամանդ) ավելի լավ է մշակում բարձր հղկող համաձուլվածքները և օդատիեզերական նյութերը: Վնասված աշխատանքային սայրն անմիջապես փչացնում է ձեր երկրաչափությունը:
Հաջորդը, հաշվի առեք ձեր կարգավորող անիվի դինամիկան: Դուք պետք է սահմանեք թեքության ճշգրիտ անկյունը: Այս ճշգրիտ անկյունը վերահսկում է ինչպես կերակրման արագությունը, այնպես էլ մասերի պտտման արագությունը: CNC հսկիչները հեշտությամբ կառավարում են իրականացնող և հագնվելու գործառնություններն այսօր: Դուք օգտագործում եք այս հսկիչները՝ անիվի վրա ճշգրիտ հիպերբոլիկ ձև ստեղծելու համար: Այս ձևը երաշխավորում է անհրաժեշտ գծի շփումը աշխատանքային մասի ողջ երկարությամբ:
Հովացուցիչ նյութի կիրառումը ուղղակիորեն ազդում է ձեր ջերմային կայունության վրա: Տեղադրեք բարձր ճնշման վարդակները, որպեսզի կոտրեք կայուն օդային պատնեշը, որը շրջապատում է արագ պտտվող հղկող անիվը: Հովացուցիչ նյութի պատշաճ ֆիլտրումը կանխում է մանրադիտակային թզուկների վերաշրջանառությունը: Ջերմաստիճանի կարգավորման համակարգերը պահպանում են հեղուկի կայունությունը: Այս ակտիվ քայլերը պահպանում են ծավալային կայունությունը ամբողջ ութժամյա հերթափոխի ընթացքում:
Ճշգրիտ կարգավորեք աշխատանքային սայրի բարձրությունը՝ չխոսելու թրթռումները վերացնելու համար:
Հագցրեք կարգավորող անիվները իրական հիպերբոլիկ պրոֆիլի:
Բարձր ճնշման հովացուցիչ նյութը տեղափոխեք անմիջապես հղկման գոտի:
Զտեք հովացուցիչ նյութը ջանասիրաբար՝ մակերեսային քերծվածքներից խուսափելու համար:
Օպտիմալացում սնուցման հղկման միջոցով առանց կենտրոնական հղկման համար
Եկեք համառոտ համեմատենք կերակրման և սնուցման մեխանիզմների միջոցով: Սնուցման հղկումը անիվը սուզում է անշարժ պտտվող մասի մեջ: Շարունակական սնուցման հղկման միջոցով հատվածն անընդհատ սռնով է մղում անիվների կողքով: Այս շարունակական շարժումը ներկայացնում է յուրահատուկ ինժեներական մարտահրավերներ: Երկար մասերի վրա հետևողական տրամագծի պահպանումը բացարձակ ճշգրտություն է պահանջում:
Կատարելիս լիսեռ առանց կենտրոնական հղկում , ուղեցույցի ափսեի հավասարեցումը բացարձակապես կարևոր է դառնում: Դուք պետք է կատարեք մուտքի և ելքի ուղեցույցի հավասարեցում: Եթե հավասարեցումը նույնիսկ փոքր-ինչ ձախողվի, դուք վտանգի տակ եք դնում կամ բարել ձևավորելու աշխատանքային մասը: Երկար լիսեռները հեշտությամբ տուժում են «օձի» հղկման թերություններից, եթե դրանք չաջակցվեն: Դա կանխելու համար ամրացրեք ուղեցույցները և նշեք դրանք կարգավորող անիվի երեսին ճշգրիտ զուգահեռ:
Բաժնետոմսերի հեռացման տոկոսադրույքների կառավարումը նույնքան կարևոր է: Դուք պետք է հավասարակշռեք ագրեսիվ կոպիտ փոխանցումներն ու նուրբ ավարտական փոխանցումները: Ագրեսիվ կոշտացումը արագ հեռացնում է նյութը, բայց առաջացնում է հսկայական ջերմություն: Այս ջերմությունը առաջացնում է ջերմային աղավաղում կամ աշխատանքի կարծրացում բարդ համաձուլվածքներում, ինչպիսին է Inconel-ը: Տարածեք ընդհանուր հեռացումը մի քանի թեթեւ անցումների վրա: Այս ապացուցված ռազմավարությունը ապահովում է առանց սթրեսի, ճշգրիտ ավարտ:
Օպտիմալ տեղադրման համար հետևեք հետևյալ հատուկ քայլերին.
Հավասարեցրեք մուտքի ուղեցույցները կարգավորող անիվի դեմքին ուղիղ զուգահեռ:
Տեղադրեք ելքի ուղեցույցները ձեր մուտքի կետից մի փոքր ավելի ցածր:
Հավասարաչափ բաշխեք պաշարների հեռացումը մեքենայի բազմաթիվ անցումների վրա:
Դիտեք մասի ջերմաստիճանը անմիջապես ելքի խողովակից հետո:
Սարքավորումների և ծրագրային ապահովման գնահատման չափանիշներ (Գնորդի ուղեցույց)
Ձեր խանութի հատակի արդիականացումը պահանջում է ապարատային մանրակրկիտ գնահատում: Հիմքի և ձուլման կոշտությունը որոշում է ձեր վերջնական հաջողությունը ճշգրիտ առանց կենտրոնական հղկում : Չուգունն առաջարկում է գերազանց խոնավեցնող հատկություններ ստանդարտ կիրառությունների համար: Հանքային ձուլածո կամ էպոքսիդային գրանիտե մահճակալներն ապահովում են թրթռումների նույնիսկ գերազանց կլանում: Այս ծանր բազաները լիովին անսակարկելի են: Նրանք կլանում են բարձր հաճախականության թրթռումները, որոնք առաջանում են ագրեսիվ, շարունակական հղկման ցիկլերի ընթացքում:
Spindle դիզայնը առանձնացնում է միջին մեքենաները իսկապես բացառիկ մեքենաներից: Զգուշորեն գնահատեք հիդրոստատիկ կամ հիդրոդինամիկ spindle առանցքակալները: Նրանք շահագործման ընթացքում ապահովում են մետաղի հետ մետաղի զրոյական շփումը: Այս մասնագիտացված հեղուկ թաղանթը ապահովում է անհավատալի երկարակեցություն: Այն նաև ապահովում է մակերևույթի հարդարման բարձր հնարավորություններ՝ համեմատած ավանդական շարժակազմերի առանցքակալների հետ:
Ժամանակակից կառավարիչներն ունեն բարձր առաջադեմ CNC հնարավորություններ: Ենթամիկրոն ապակու մասշտաբի հետադարձ կապը թույլ է տալիս անիվի մաշվածության անհապաղ, ավտոմատ փոխհատուցում: Ակուստիկ արտանետումների մոնիտորինգը անթերի ավտոմատացնում է հպումով հագնվելու գործընթացները: Սենսորը հայտնաբերում է ճշգրիտ միկրովայրկյան, երբ ադամանդը դիպչում է անիվին՝ կանխելով անիվի անհարկի կորուստը:
Ավտոմատացման պատրաստվածությունը լրացնում է ձեր գնահատման փաթեթը: Դուք պետք է շուտ միացնեք գետնափոր բեռնիչները և թրթռացող գավաթները: Ընթացքի ընթացքում չափիչ համակարգերը ծավալային տվյալները անմիջապես վերադառնում են հսկողությանը: Այս տարրերը թույլ են տալիս իրական լույսի անջատում արտադրություն և հսկայական արտադրողականություն:
Spindle կրող տեխնոլոգիայի համեմատություն
Spindle տեսակը
Շփման մակարդակ
Թրթռումային թուլացում
Լավագույն հավելված
Rolling տարր
Չափավոր
Միջին
Ստանդարտ հանդուրժողականության արտադրություն
Հիդրոդինամիկ
Շատ ցածր
Գերազանց
Բարձր արագությամբ, շարունակական հղկում
Հիդրոստատիկ
Զրո (ցածր արագությամբ)
Բարձրակարգ
Ենթամիկրոնային ճշգրտության պահանջներ
Իրականացման ռիսկերը և օպերատորի ընդունումը
Ներկայիս հմտությունների բացը սպառնում է բազմաթիվ նոր մեքենաների տեղադրմանը: Ժամանակակից CNC-ը զգալիորեն հեշտացնում է հագնվելու և փոխհատուցման բարդ ընթացակարգերը: Այնուամենայնիվ, ձեր օպերատորները դեռևս կարիք ունեն առանց կենտրոնի ֆիզիկայի հիմնարար ընկալման: Նրանք պետք է հստակ իմանան, թե ինչպես է այդ մասը փոխազդում աշխատանքային սայրի հետ: Առանց այս հիմնարար գիտելիքների, նրանք չեն կարող արդյունավետ կերպով լուծել անկանխատեսելի խոսակցությունները կամ թուլանալը:
Բնապահպանական փոփոխականները հեշտությամբ խաթարում են ձեր լավագույն ինժեներական ջանքերը: Մեքենայի հնարավորությունները լիովին անվավեր են շրջակա միջավայրի ջերմաստիճանի վատ վերահսկման պատճառով: Գործարանի հատակը, որը տատանվում է տասը աստիճանով, անմիջապես կփչացնի ձեր ենթամիկրոնային հանդուրժողականությունը: Դուք պետք է ներդրումներ կատարեք կլիմայի կայուն կառավարման մեջ: Սա ներառում է հատուկ սառեցնող հովացուցիչներ և շրջակա միջավայրի HVAC համակարգեր:
Վերջապես, ուշադիր գնահատեք վաճառողի աջակցությունը և բանտապահ լուծումները: Պարզապես մեքենա գնելը բավարար չէ: Գնահատեք վաճառողներին՝ հիմնվելով նրանց հատուկ կիրառական ճարտարագիտական փորձաքննության վրա: Պահանջեք արտահոսքի համապարփակ փորձարկում՝ գործընթացը ամբողջությամբ ապացուցելու համար մինչև առաքումը: Տեղական ծառայությունների հասանելիությունը երաշխավորում է, որ ձեր արտադրական գիծը երբեք երկար չի կանգնում: Ուժեղ վաճառողը հանդես է գալիս որպես իսկական արտադրական գործընկեր:
Ձեր հաջորդ Grinding Solution-ի կարճ ցուցակում
Ձեր գնանշման հարցումը (RFQ) սահմանելը պահանջում է բացառիկ հստակություն և մանրամասնություն: Դուք պետք է նշեք ճշգրիտ հանդուրժողականությունը, նյութի կարծրության տատանումները և ցիկլի ժամանակի հատուկ պահանջները: Մոտեցեք OEM-ներին մանրամասն մասերի տպագրությամբ և պատմական հնարավորությունների տվյալներով: Մաքուր հաղորդակցությունը կանխում է մեքենայի անհամապատասխանությունը հետագայում:
Հաջորդ քայլերը ներառում են խիստ, փաստաթղթավորված վավերացում: Մենք խստորեն խորհուրդ ենք տալիս մեքենա շինարարից պահանջել մանրամասն ժամանակի ուսումնասիրություն: Պահանջվում է հզորության արտահոսք՝ օգտագործելով ձեր իրական արտադրության նյութերը: Ավարտեք այս քայլը վերջնական գնման պատվեր տալուց շատ առաջ:
Իրական աշխարհի փորձարկումն անմիջապես բացահայտում է գործընթացի թաքնված թերությունները: Այն երաշխավորում է, որ առաջարկվող լուծումը համապատասխանում է ձեր խիստ, մեծածավալ արտադրության չափանիշներին: Մանրակրկիտ վավերացումը պաշտպանում է ձեր կապիտալ ներդրումները:
Եզրակացություն
Հուսալի, կրկնվող կլորության և ուղիղության հասնելը խիստ գիտություն է: Այն մեծապես հենվում է կոշտության, երկրաչափության և ջերմային հսկողության վրա, երբեք բախտի վրա: Հզոր մեքենայի մեջ ներդրումներ կատարելը ճշգրտության ծանր բեռը հեռացնում է ձեռքով օպերատորի ինտուիցիայից: Այն ամուր դնում է այդ բեռը կրկնվող մեքենաների կինեմատիկայի վրա:
Ներդրումներ կատարեք ամուր մեքենաների կինեմատիկայում, այլ ոչ թե կախված օպերատորի ինտուիցիայից:
Աուդիտ կատարեք ձեր ընթացիկ թափոնների դրույքաչափերը՝ պարզելու այն ոլորտները, որտեղ ծավալային դրեյֆը քայքայում է ձեր շահույթը:
Վերանայեք ձեր առկա աշխատանքային սայրը և կարգավորող անիվի կարգավորումները՝ համեմատած արդյունաբերության չափանիշների հետ:
Կապվեք փորձառու կիրառական ճարտարագետների հետ՝ նախքան կապիտալ ծախսերը վերջնական տեսքի բերելը, գործընթացի համապարփակ գնահատման համար:
ՀՏՀ
Հարց. Ի՞նչն է առաջացնում շաղակրատանք CNC առանց կենտրոնական սրճաղաց սարքավորման մեջ:
A: Շատախոսությունը սովորաբար առաջանում է աշխատանքային սայրի սխալ բարձրությունից: Սխալ տեղադրման դեպքում մասը ցատկում է անիվների միջև: Մեքենայի վատ կոշտությունը նաև առաջացնում է բարձր հաճախականության թրթռումներ: Վերջապես, ձեր կոնկրետ կիրառման համար չափազանց դժվար համարվող հղկման անիվ օգտագործելը կանխում է պատշաճ խափանումը: Մենք խորհուրդ ենք տալիս թեթևակի իջեցնել ձեր աշխատանքային սայրը կամ ընտրել անիվների ավելի փափուկ դասակարգ՝ մակերեսի ավարտի այս թերությունները արագ վերացնելու համար:
Հարց. Ինչպե՞ս է սնուցման միջոցով հղկելը տարբերվում սնուցման հղկումից տրամագծի վերահսկմամբ:
A: Կերակրման միջոցով ձեր հատվածը սռնուալարով անընդհատ շարժվում է անիվների կողքով: Այս մեթոդը հիանալի կերպով աշխատում է ուղիղ բալոնների և երկար լիսեռների համար: Այն պահանջում է բացարձակ ուղեցույցի ափսեի հավասարեցում, որպեսզի կանխի նեղացումը: Սնուցման հղկումը անիվը սուզում է անմիջապես անշարժ, պտտվող մասի մեջ: Մենք օգտագործում ենք սնուցման կարգավորումներ հիմնականում բազմաչափ բաղադրամասերի կամ եզրային մասերի համար, որտեղ առանցքային շարժումը մնում է անհնարին:
Հարց. Կարո՞ղ է ժամանակակից CNC առանց կենտրոնական սրճաղացը աշխատել առանց հսկողության:
A: Այո, նրանք գեղեցիկ վազում են առանց հսկողության: Այնուամենայնիվ, լույսի անջատման հաջող շահագործումը պահանջում է համապատասխան ապարատային ինտեգրում: Չափերի շեղումը վերահսկելու համար դուք պետք է տեղադրեք գործընթացի ավտոմատ չափիչ: Անիվը հագցնելու ավտոմատացված համակարգերը, որոնք հիմնված են ակուստիկ սենսորների վրա, անիվը սուր են պահում: Վերջապես, ձեզ անհրաժեշտ են հուսալի ռոբոտային կամ գետնափոր սնուցման համակարգեր՝ մասերը բեռնելու և բնական մաշվածությունը անվտանգ կառավարելու համար՝ առանց ձեռքի միջամտության:
Հարց: Որքա՞ն հաճախ պետք է հագցնել կարգավորող անիվը:
A: Հագնվելու հաճախականությունը լիովին կախված է ձեր կոնկրետ նյութից և հանդուրժողականության պահանջներից: Բարձրակարգ CNC կարգավորումները անընդմեջ հետևում են մասերի շեղումը հետընթացային չափման միջոցով: Նրանք ինքնաբերաբար սկսում են հագնվելու ցիկլը միայն այն դեպքում, երբ վիճակագրական տատանումները դա դարձնում են խիստ անհրաժեշտ: Տվյալների վրա հիմնված այս մոտեցումը առավելագույնի է հասցնում անիվի կյանքը՝ միաժամանակ երաշխավորելով ենթամիկրոնային ճշգրտություն ձեր ամբողջ արտադրության ընթացքում: