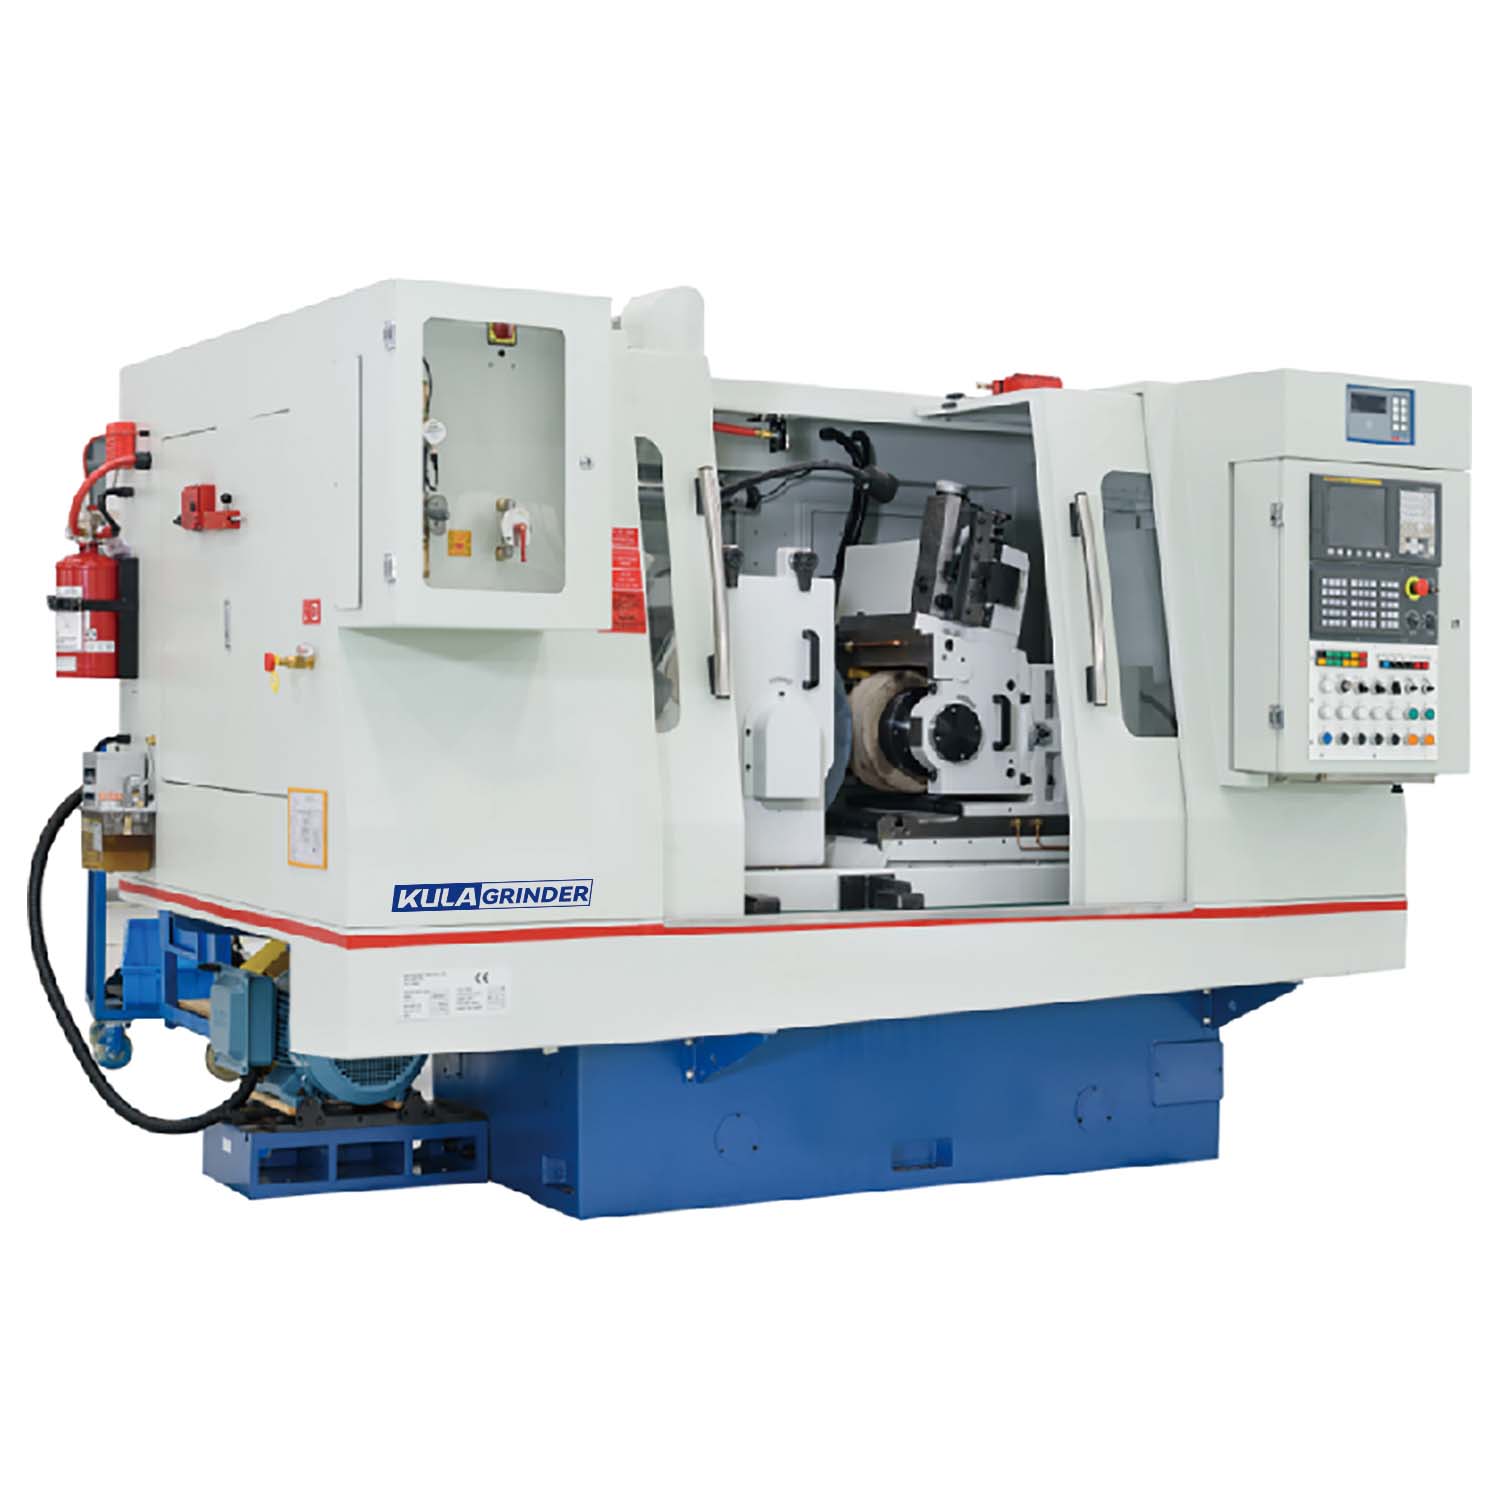
A konzisztens szubmikron átmérő szabályozás elérése középpont nélküli köszörülésnél gyakran lehetetlen sötét művészetnek tűnik. Az operátorok az egész folyamatot gyakran varázslatként kezelik, nem pedig tudományként. A valóságban a termodinamikai menedzsment, a mechanikai merevség és a precíz CNC-beállítások szigorú kombinációjára támaszkodik. Azon gyártók számára, akik nagy mennyiségű hulladékkal vagy instabil Cpk-vel szembesülnek a nagy mennyiségű gyártás során, a berendezés korszerűsítése vagy optimalizálása kritikus tőkedöntés. A rossz stabilitás súlyosan befolyásolja a napi hozamot és az általános alkatrészminőséget. Nem hagyatkozhat pusztán a kezelő intuíciójára a pontos tűréshatárok nap mint nap eléréséhez. Ez az átfogó útmutató lebontja az átmérőstabilitás mögött meghúzódó bonyolult fizikát. Alaposan megvizsgáljuk az alapvető beállítási paramétereket. Részletesen ismertetjük azokat a hardverjellemzőket is, amelyeket értékelnie kell, ha nagy pontosságú köszörülési megoldásba fektet be. E változók elsajátításával a kiszámíthatatlan hulladékot egy erősen ellenőrzött, jövedelmező gyártási folyamattá alakítja.
Kulcs elvitelek
A stabil átmérőszabályozáshoz tökéletesen szinkronizált kerékszögek, munkalapmagasságok és folyamatos hőszabályozás szükséges.
Az előtolási köszörülés speciális gépmerevséget igényel az előtolási folyamatokhoz képest, hogy elkerülje a kúposodást és a rázkódást a hosszú gyártási folyamatok során.
Az új CNC középpont nélküli köszörű értékelésénél nagy hangsúlyt kell fektetni a hidrosztatikus orsókra, az ágyazati öntőanyagra (pl. epoxi gránit) és az automatikus kötéskompenzációra.
A sikeres megvalósítás éppúgy múlik a kezelői képzésen és a környezetvédelmi ellenőrzésen, mint a gép megadott tűréshatárain.
A precíziós központ nélküli köszörülés stabilitásának üzleti példája
Az instabil átmérőszabályozás a későbbi költségek gyors növekedéséhez vezet. A túlzott selejt drága nyersanyagokat pazarol el. A törmelék az alkatrészekbe már befektetett gépidőt is tönkreteszi. A gyakori kézi beavatkozások jelentősen lelassítják a ciklusidőket. Hatalmas szűk keresztmetszeteket hoznak létre a minőség-ellenőrzési osztályokon. Agresszíven túl kell lépnünk a 'elég jó' tűréshatárokon.
Az igazi siker a folyamatképességi index (Cpk) szigorú meghatározásán múlik. Folyamatos kerekségre és egyenességre van szüksége több ezer alkatrészen. A nagy teljesítményű folyamat minimálisra csökkenti az állandó, kezelő által vezérelt mikrobeállítások szükségességét. Az 1,33-as vagy magasabb Cpk azt jelenti, hogy a folyamatváltozások az elfogadható tűréshatárokon belül maradnak. Ennek a mutatónak az eléréséhez abszolút mechanikai stabilitás szükséges.
Vegye figyelembe a dimenziósodródás rejtett költségeit. A hőtágulás és a kerékkopás titokban csökkenti a haszonkulcsot a szűk tűrőképességű futások során. Ahogy a hőmérséklet a gyártási műszak során ingadozik, a gépváz természetesen eltolódik. Ez a mikroszkopikus mozgás alapvetően megváltoztatja az őrlési zónát. Ha figyelmen kívül hagyja ezeket az apró változtatásokat, akkor elkerülhetetlenül nem megfelelő alkatrészeket fog előállítani. A robusztus stabilitási intézkedések megóvják az eredményt. Biztosítja, hogy minden egyes alkatrész készen álljon a gépre a végső összeszerelésre.
A CNC központ nélküli köszörű alapvető beállítási paraméterei
Egy tökéletesen konfigurált A CNC központ nélküli csiszoló a nyersfémet hibátlan hengerekké alakítja. A munkalap magassága és geometriája a beállítás abszolút alapját képezi. Gondosan ki kell számítania a középvonal feletti optimális magasságot. A kezelők ezt a magasságot általában az alkatrész átmérőjének 1/2 és 1/4 között állítják be. A megfelelő magasság biztosítja a gyors lekerekítést anélkül, hogy pusztító fecsegést váltana ki.
Ki kell választani a megfelelő pengeanyagot is. A keményfém rendkívül jól működik a legtöbb szabványos acélhoz. A PCD (polikristályos gyémánt) jobban kezeli az erősen koptató ötvözeteket és a repülőgépipari anyagokat. A sérült munkapenge azonnal tönkreteszi a geometriát.
Ezután vegye figyelembe a szabályozó kerék dinamikáját. Be kell állítani a pontos dőlésszöget. Ez a precíz szög szabályozza az előtolást és az alkatrész forgási sebességét is. A CNC-vezérlőkkel manapság könnyen kezelhető a kiegyenlítés és az öltözködés. Ezekkel a vezérlőkkel precíz hiperbolikus alakzatot hozhat létre a keréken. Ez a forma garantálja a szükséges vonalérintkezést a munkadarab teljes hosszában.
A hűtőfolyadék alkalmazása közvetlenül befolyásolja a hőstabilitást. Pontosan helyezze el a nagynyomású fúvókákat, hogy megtörje a gyorsan forgó köszörűkorongot körülvevő tartós léggátat. A hűtőfolyadék megfelelő szűrése megakadályozza a mikroszkopikus forgács visszakeringetését. A hőmérséklet-szabályozó rendszerek állandóan tartják a folyadékot. Ezek a proaktív lépések megőrzik a méretstabilitást a teljes nyolcórás műszakban.
Állítsa be pontosan a munkalap magasságát, hogy kiküszöbölje a csattanó rezgéseket.
Öltöztesd a szabályozó kerekeket valódi hiperbolikus profilba.
Nagynyomású hűtőfolyadékot közvetlenül az őrlési zónába juttatni.
Szorgalmasan szűrje le a hűtőfolyadékot, hogy elkerülje a felületi karcolásokat.
Optimalizálás előtolási köszörüléssel tengelyközép nélküli köszörüléshez
Hasonlítsuk össze röviden az előtolás és az előtolás mechanikáját. Az előtolásos köszörülés a korongot egy álló forgó részbe süllyeszti. Folyamatos a takarmányköszörülés révén az alkatrészt axiálisan a kerekek mellett folyamatosan tolja. Ez a folyamatos mozgás egyedülálló mérnöki kihívásokat jelent. A hosszú alkatrészek egyenletes átmérőjének fenntartása abszolút pontosságot igényel.
Végrehajtáskor tengely középpont nélküli köszörülés , a vezetőlemez igazítása rendkívül fontossá válik. Tökéletes be- és kilépési vezetővonalat kell kialakítani. Ha az igazítás kismértékben is sikertelen, fennáll annak a veszélye, hogy a munkadarab elkeskenyedik vagy henger alakúvá válik. A hosszú tengelyek könnyen szenvednek 'kígyó' csiszolási hibáktól, ha nem támasztják alá. Ennek elkerülése érdekében rögzítse szilárdan a vezetőket, és jelölje meg pontosan párhuzamosan a szabályozó kerék felületével.
A raktározási arányok kezelése ugyanolyan kritikus marad. Egyensúlyoznia kell az agresszív nagyoló passzokat a finom befejező passzok között. Az agresszív nagyolás gyorsan eltávolítja az anyagot, de hatalmas hőt termel. Ez a hő hőtorzulást vagy munkakeményedést okoz az olyan összetett ötvözetek esetében, mint az Inconel. Ossza el a teljes eltávolítást több öngyújtó menetben. Ez a bevált stratégia stresszmentes, pontos befejezést biztosít.
Az optimális beállításhoz kövesse az alábbi konkrét lépéseket:
Igazítsa a bemeneti vezetőket pontosan párhuzamosan a szabályozó kerék felületével.
Állítsa a kijárati vezetőket valamivel alacsonyabbra, mint a belépési pont.
Egyenletesen ossza el a leválasztást több gépi menet között.
Közvetlenül a kilépő csúszda után figyelje az alkatrész hőmérsékletét.
Hardver és szoftver értékelési kritériumai (Vásárlói útmutató)
Az üzlethelyiség korszerűsítése gondos hardverértékelést igényel. Az alap és az öntvény merevsége határozza meg a végső sikert precíziós központ nélküli köszörülés . Az öntöttvas kiváló csillapítási tulajdonságokat kínál a szabványos alkalmazásokhoz. Az ásványi öntvény vagy epoxi gránit ágyak még kiváló rezgéselnyelést biztosítanak. Ezek a nehéz alapok teljesen nem alkuképesek. Elnyelik az agresszív, folyamatos csiszolási ciklusok során keletkező nagyfrekvenciás rezgéseket.
Az orsó kialakítása elválasztja az átlagos gépeket az igazán kivételes gépektől. Gondosan értékelje a hidrosztatikus vagy hidrodinamikus orsócsapágyakat. Működés közben biztosítják a nulla fém-fém érintkezést. Ez a speciális folyadékfilm hihetetlen hosszú élettartamot biztosít. A hagyományos gördülőcsapágyakhoz képest kiváló felületkezelési képességeket is biztosít.
A modern vezérlők rendkívül fejlett CNC képességekkel rendelkeznek. A mikron alatti üvegskálás visszacsatolás lehetővé teszi az azonnali, automatikus kerékkopás kompenzációt. Az akusztikus kibocsátás-ellenőrzés hibátlanul automatizálja az érintési folyamatokat. Az érzékelő pontosan abban a mikroszekundumban érzékeli, hogy a gyémánt hozzáér a koronghoz, így megakadályozza a kerék szükségtelen elvesztését.
Az automatizálási készenlét teszi teljessé az értékelési csomagot. Korán integrálnia kell a portálrakodókat és a vibrációs tálakat. A folyamat közbeni mérőrendszerek a méretadatokat közvetlenül visszaadják a vezérlésnek. Ezek az elemek valódi világítás nélküli gyártást és hatalmas termelékenységnövekedést tesznek lehetővé.
Orsócsapágy technológia összehasonlítása
Orsó típusa
Súrlódási szint
Rezgés csillapítás
Legjobb alkalmazás
Gördülő elem
Mérsékelt
Átlagos
Szabványos tűrés gyártás
Hidrodinamikus
Nagyon alacsony
Kiváló
Nagy sebességű, folyamatos köszörülés
Hidrosztatikus
Nulla (alacsony sebességnél)
Felsőbbrendű
Mikron alatti pontossági követelmények
Megvalósítási kockázatok és üzemeltetői átvétel
A jelenlegi készségek hiánya sok új gép telepítését fenyegeti. A modern CNC nagymértékben leegyszerűsíti az összetett öltözködési és kompenzációs rutinokat. Az operátoroknak azonban még mindig szükségük van a középpont nélküli fizika alapvető megértésére. Pontosan tudniuk kell, hogy az alkatrész hogyan működik együtt a munkalappal. Ezen alapvető ismeretek nélkül nem tudják hatékonyan elhárítani a kiszámíthatatlan fecsegést vagy a csökkenést.
A környezeti változók könnyedén szabotálják legjobb mérnöki erőfeszítéseit. A rossz környezeti hőmérséklet-szabályozás miatt a gép képességei teljesen megszűnnek. A tíz fokkal ingadozó gyári padló azonnal tönkreteszi a mikron alatti tűréshatárokat. Be kell fektetnie a robusztus klímakezelésbe. Ez magában foglalja a dedikált hűtőfolyadék-hűtőket és a környezeti HVAC-rendszereket.
Végül gondosan értékelje a szállítói támogatást és a kulcsrakész megoldásokat. Egyszerűen egy gép vásárlása nem elegendő. Értékelje a szállítókat dedikált alkalmazásmérnöki szakértelmük alapján. Követeljen átfogó lefolyástesztet a folyamat teljes bizonyítására a szállítás előtt. A helyi szolgáltatások elérhetősége biztosítja, hogy a gyártósor soha ne álljon le sokáig. Egy erős eladó valódi gyártó partnerként működik.
A következő köszörülési megoldás szűkített listája
Az ajánlatkérés (RFQ) meghatározása rendkívüli egyértelműséget és részletességet igényel. Pontos tűréshatárokat, anyagkeménységi eltéréseket és konkrét ciklusidő-követelményeket kell megadnia. Közelítse meg az OEM-eket részletes alkatrésznyomatokkal és korábbi képességadatokkal. A tiszta előzetes kommunikáció megakadályozza, hogy a gép képességei később össze nem illőek legyenek.
A következő lépések szigorú, dokumentált érvényesítést foglalnak magukban. Nyomatékosan javasoljuk, hogy kérjen részletes időtanulmányt a gépgyártótól. A tényleges gyártási anyagok felhasználásával képesség-lefolyást igényel. Hajtsa végre ezt a lépést jóval a végső beszerzési rendelés kiadása előtt.
A valós tesztelés azonnal feltárja a rejtett folyamathibákat. Garantálja, hogy a javasolt megoldás megfelel az Ön szigorú, nagy volumenű gyártási szabványainak. Az alapos érvényesítés megvédi tőkebefektetését.
Következtetés
A megbízható, ismételhető kerekség és egyenesség elérése szigorú tudomány. Erősen támaszkodik a merevségre, a geometriára és a hőszabályozásra, soha nem a szerencsére. Ha egy jó gépbe fektet be, a pontosság súlyos terhe elhárítja a kézi kezelő intuíciójától. Ezt a terhet határozottan a megismételhető gépkinematikára helyezi.
Inkább fektessen be a robusztus gépkinematikába, ne a kezelő megérzéseitől függjön.
Vizsgálja át jelenlegi selejtezési arányát, hogy azonosítsa azokat a területeket, ahol a méretbeli eltolódás csökkenti a nyereségét.
Tekintse át meglévő munkalapját és szabályozókerék-beállításait az iparági referenciaértékek alapján.
Forduljon tapasztalt alkalmazásmérnökökhöz, hogy átfogó folyamatértékelést végezzenek a beruházások véglegesítése előtt.
GYIK
K: Mi okozza a fecsegést egy CNC központ nélküli köszörűben?
V: A remegést általában a nem megfelelő munkalapmagasság okozza. Ha nem megfelelően van beállítva, az alkatrész a kerekek közé pattan. A gép gyenge merevsége is magas frekvenciájú rezgéseket okoz. Végül az adott alkalmazáshoz túl keménynek ítélt csiszolókorong használata megakadályozza a megfelelő meghibásodást. Javasoljuk, hogy enyhén engedje le a pengét, vagy válasszon lágyabb korongminőséget, hogy gyorsan kiküszöbölje ezeket a felületi hibákat.
K: Miben különbözik az átmérőjű őrlés az előtolásos őrléstől az átmérő szabályozásában?
V: Az előtolás révén az alkatrésze folyamatosan tengelyirányban a kerekek mellett mozog. Ez a módszer tökéletesen működik egyenes hengereknél és hosszú tengelyeknél. A vezetőlemez abszolút igazítását igényli a kúposodás elkerülése érdekében. Az előtolásos köszörülés a korongot közvetlenül egy álló, forgó részbe süllyeszti. Az előtolást elsősorban több átmérőjű alkatrészekhez vagy karimás alkatrészekhez használjuk, ahol az axiális mozgás továbbra sem lehetséges.
K: Működhet felügyelet nélkül egy modern CNC központ nélküli köszörű?
V: Igen, szépen futnak felügyelet nélkül. A sikeres világítás-kikapcsolás azonban megfelelő hardverintegrációt igényel. A méreteltolódás figyeléséhez automatikus folyamat közbeni mérést kell telepítenie. Az akusztikus érzékelőkre támaszkodó automata keréktárcsázási rendszerek élesen tartják a kereket. Végül pedig megbízható robot- vagy portáletetőrendszerekre van szükség az alkatrészek betöltéséhez és a természetes kopás biztonságos, kézi beavatkozás nélküli kezeléséhez.
K: Milyen gyakran kell felvenni a szabályozókereket?
V: Az öltözködés gyakorisága teljes mértékben az adott anyag- és tűréskövetelményektől függ. A csúcskategóriás CNC-beállítások folyamatosan figyelik az alkatrész-sodródást a feldolgozás utáni mérésekkel. Csak akkor indítanak automatikusan kötözési ciklust, ha a statisztikai eltérések azt feltétlenül szükségessé teszik. Ez az adatvezérelt megközelítés maximalizálja a kerék élettartamát, miközben garantálja a mikron alatti pontosságot a teljes gyártási folyamat során.