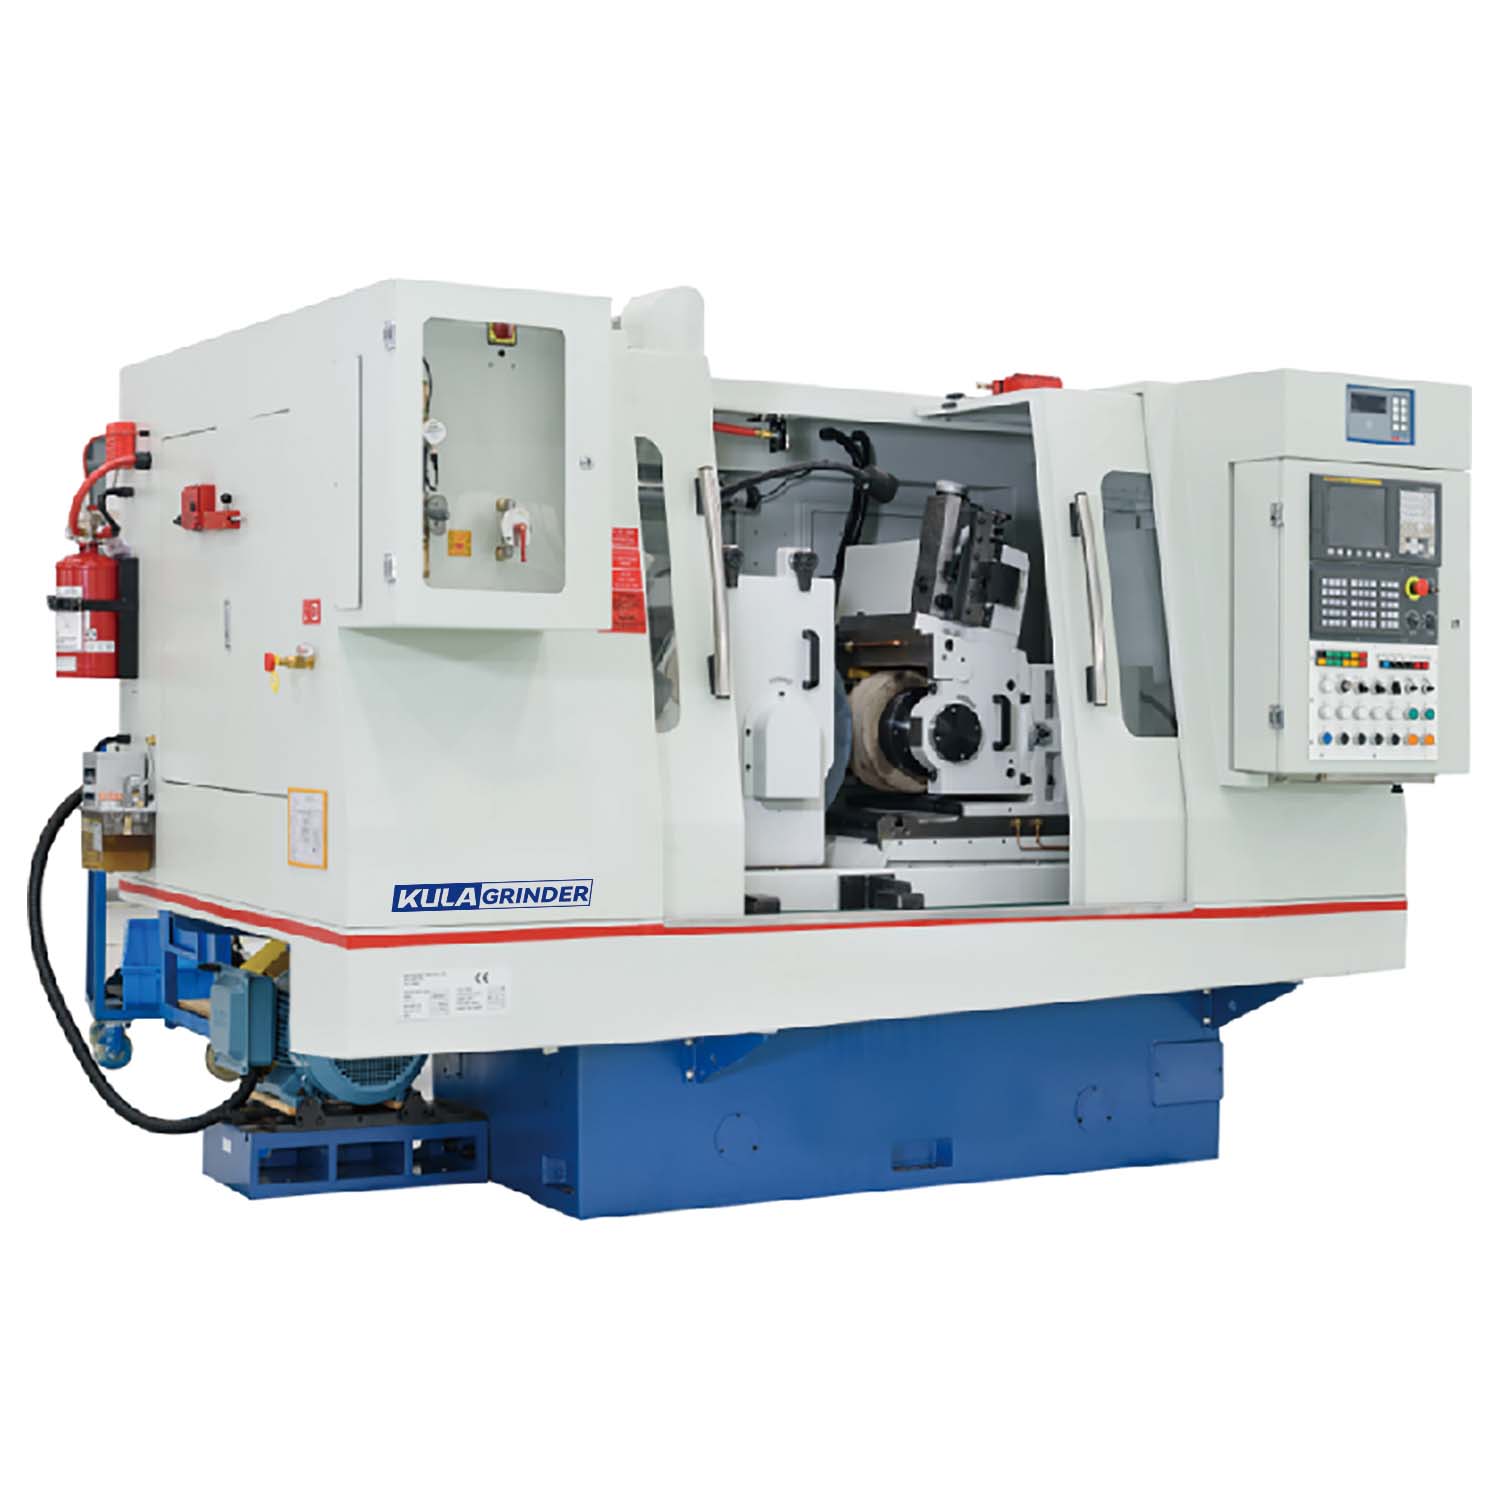
At opnå konsistent kontrol med sub-mikron diameter i centerløs slibning føles ofte som en umulig mørk kunst. Operatører behandler ofte hele processen som magi snarere end videnskab. I virkeligheden er den afhængig af en streng kombination af termodynamisk styring, mekanisk stivhed og præcise CNC-opsætninger. For producenter, der står over for høje skrotrater eller ustabil Cpk i højvolumenproduktion, repræsenterer opgradering eller optimering af dit udstyr en kritisk kapitalbeslutning. Dårlig stabilitet påvirker i høj grad det daglige udbytte og den generelle delkvalitet. Du kan ikke stole udelukkende på operatørens intuition for at nå nøjagtige tolerancer dag efter dag. Denne omfattende guide nedbryder den komplekse fysik bag diameterstabilitet. Vi vil udforske kerneopsætningsparametre dybt. Vi vil også detaljere de hardwarefunktioner, du skal evaluere, når du investerer i en højpræcisionsslibeløsning. Ved at mestre disse variabler forvandler du uforudsigelig skrot til en yderst kontrolleret, rentabel fremstillingsproces.
Nøgle takeaways
Stabil diameterkontrol kræver perfekt synkroniseret regulering af hjulvinkler, arbejdsbladshøjder og kontinuerlig termisk styring.
Gennem foderformaling kræver specifik maskinstivhed sammenlignet med indføringsprocesser for at forhindre tilspidsning og skravering over lange produktionsserier.
Evaluering af en ny CNC centerløs slibemaskine bør fokusere stærkt på hydrostatiske spindler, lejestøbemateriale (f.eks. epoxygranit) og automatiseret forbindingskompensation.
Succesfuld implementering afhænger lige så meget af operatøruddannelse og miljøkontrol, som den gør på maskinens angivne tolerancer.
Business Case for stabilitet i præcis centerløs slibning
Ustabil diameterkontrol fører til hurtigt at sammensætte downstream-omkostningerne. Overdreven skrot spilder dyre råvarer. Skrot ødelægger også den maskintid, der allerede er investeret i dine dele. Hyppige manuelle indgreb sænker cyklustider betydeligt. De skaber massive flaskehalse i dine kvalitetskontrolafdelinger. Vi skal aggressivt bevæge os ud over 'god nok'-tolerancer.
Ægte succes afhænger af nøje at definere dit proceskapacitetsindeks (Cpk). Du har brug for kontinuerlig rundhed og ligehed på tværs af tusindvis af dele. En yderst kompetent proces minimerer behovet for konstante, operatørdrevne mikrojusteringer. En Cpk på 1,33 eller højere betyder, at din procesvariation holder sig inden for acceptable tolerancegrænser. Opnåelse af denne metrik kræver absolut mekanisk stabilitet.
Overvej de skjulte omkostninger ved dimensionsdrift. Termisk ekspansion og hjulslid udhuler i hemmelighed fortjenstmargener under snævre tolerancekørsel. Når temperaturerne svinger gennem et produktionsskift, skifter maskinrammen sig naturligt. Denne mikroskopiske bevægelse ændrer fundamentalt slibezonen. Hvis du ignorerer disse små ændringer, vil du uundgåeligt producere ikke-overensstemmende dele. Implementering af robuste stabilitetsforanstaltninger beskytter din bundlinje. Det sikrer, at hver enkelt komponent forlader maskinen klar til endelig montering.
Kerneopsætningsparametre for en CNC centerløs slibemaskine
En perfekt konfigureret CNC centerløs slibemaskine forvandler rå metal til fejlfri cylindre. Arbejdsbladets højde og geometri danner det absolutte grundlag for din opsætning. Du skal omhyggeligt beregne den optimale højde over midterlinjen. Operatører indstiller typisk denne højde mellem 1/2 til 1/4 af delens diameter. Korrekt højde sikrer hurtig afrunding uden at fremkalde destruktiv snak.
Du skal også vælge det korrekte bladmateriale. Carbid fungerer usædvanligt godt til de fleste standardstål. PCD (polykrystallinsk diamant) håndterer meget slibende legeringer og rumfartsmaterialer bedre. Et beskadiget arbejdsblad ødelægger din geometri med det samme.
Overvej derefter din reguleringshjulsdynamik. Du skal indstille den nøjagtige hældningsvinkel. Denne præcise vinkel styrer både tilspændingshastigheden og delens rotationshastighed. CNC-styringer styrer nemt trimning og dressing operationer i dag. Du bruger disse kontroller til at generere en præcis hyperbolsk form på hjulet. Denne form garanterer den nødvendige linjekontakt i hele emnets længde.
Påføring af kølemiddel påvirker direkte din termiske stabilitet. Placer højtryksdyserne præcist for at bryde den vedvarende luftbarriere, der omgiver den hurtigt roterende slibeskive. Korrekt kølevæskefiltrering forhindrer mikroskopisk spånercirkulation. Temperaturreguleringssystemer holder væsken konsistent. Disse proaktive trin opretholder dimensionsstabilitet over en hel otte-timers vagt.
Indstil arbejdsbladets højde nøjagtigt for at eliminere støjvibrationer.
Klæd regulerende hjul til en ægte hyperbolsk profil.
Lever højtrykskølevæske direkte ind i slibezonen.
Filtrer kølevæske omhyggeligt for at forhindre overfladeridser.
Optimering gennem fremføringsslibning til centerløs slibning af skaft
Lad os kort sammenligne gennem foder- og indføringsmekanik. Indføringsslibning sænker skiven ned i en stationær roterende del. Sammenhængende gennem foder slibning skubber hele tiden delen aksialt forbi hjulene. Denne kontinuerlige bevægelse giver unikke tekniske udfordringer. At opretholde en ensartet diameter på tværs af lange dele kræver absolut præcision.
Ved udførelse aksel centerløs slibning , styrepladejustering bliver helt afgørende. Du skal etablere perfekt justering af ind- og udgangsguiden. Hvis justeringen svigter selv lidt, risikerer du at tilspidse eller tøndeforme emnet. Lange skafter lider let af 'slange'-slibefejl, hvis de ikke understøttes. For at forhindre dette skal du sikre styrerne godt og angive dem nøjagtigt parallelt med reguleringshjulets overflade.
Håndtering af dine lagerfjernelsesrater er fortsat lige så kritisk. Du skal afbalancere aggressive roughing-pas mod sarte finish-pas. Aggressiv skrubning fjerner materiale hurtigt, men genererer enorm varme. Denne varme forårsager termisk forvrængning eller arbejdshærdning i komplekse legeringer som Inconel. Fordel den samlede fjernelse på flere lightere. Denne gennemprøvede strategi sikrer en stressfri, præcis finish.
Følg disse specifikke trin for optimal opsætning:
Juster indgangsstyrene nøjagtigt parallelt med reguleringshjulets overflade.
Indstil udgangsguider lidt lavere end dit indgangspunkt.
Fordel spånudtagningen jævnt på tværs af flere maskingennemgange.
Overvåg delens temperatur umiddelbart efter udgangsskakten.
Hardware- og softwareevalueringskriterier (købervejledning)
Opgradering af dit butiksgulv kræver omhyggelig hardwareevaluering. Base- og støbestivhed bestemmer din ultimative succes i præcis centerløs slibning . Støbejern tilbyder fremragende dæmpningsegenskaber til standardapplikationer. Mineralstøbte eller epoxygranitbede giver en endnu overlegen vibrationsabsorbering. Disse tunge baser er fuldstændig uomsættelige. De absorberer højfrekvente vibrationer, der genereres under aggressive, kontinuerlige slibecyklusser.
Spindeldesign adskiller gennemsnitlige maskiner fra virkelig exceptionelle. Vurder hydrostatiske eller hydrodynamiske spindellejer omhyggeligt. De sikrer ingen metal-til-metal-kontakt under drift. Denne specialiserede væskefilm giver en utrolig lang levetid. Den leverer også overlegne overfladefinishegenskaber sammenlignet med traditionelle rullelejer.
Moderne kontroller har meget avancerede CNC-funktioner. Sub-mikron glasskala-feedback giver mulighed for øjeblikkelig, automatisk hjulslidskompensation. Akustisk emissionsovervågning automatiserer touch-dressing-processer fejlfrit. Sensoren registrerer det nøjagtige mikrosekund, diamanten rører ved hjulet, hvilket forhindrer unødvendigt hjultab.
Automatiseringsparathed fuldender din evalueringspakke. Du bør integrere portallæssere og vibrerende skåle tidligt. Målesystemer i processen fører dimensionsdata direkte tilbage til styringen. Disse elementer muliggør ægte lys-out-produktion og massive produktivitetsgevinster.
Sammenligning af spindellejeteknologi
Spindel type
Friktionsniveau
Vibrationsdæmpning
Bedste applikation
Rullende element
Moderat
Gennemsnit
Standard tolerance produktion
Hydrodynamisk
Meget lav
Fremragende
Højhastigheds, kontinuerlig slibning
Hydrostatisk
Nul (ved lave hastigheder)
Overlegen
Krav til sub-mikron præcision
Implementeringsrisici og operatøradoption
Den nuværende kvalifikationskløft virkelighed truer mange nye maskininstallationer. Moderne CNC forenkler i høj grad komplekse påklædnings- og kompensationsrutiner. Dine operatører har dog stadig brug for en grundlæggende forståelse af centerløs fysik. De skal vide præcis, hvordan delen interagerer med arbejdsbladet. Uden denne grundlæggende viden kan de ikke fejlfinde uforudsigelig chatter eller taper effektivt.
Miljøvariable saboterer nemt din bedste ingeniørindsats. Maskinens egenskaber er fuldstændig ugyldige af dårlig omgivende temperaturkontrol. Et fabriksgulv, der svinger med ti grader, vil ødelægge dine sub-mikron-tolerancer øjeblikkeligt. Du skal investere i robust klimastyring. Dette inkluderer dedikerede kølevæskekølere og omgivende HVAC-systemer.
Vurder endelig omhyggeligt leverandørsupport og nøglefærdige løsninger. Det er ikke nok at købe en maskine. Evaluer leverandører baseret på deres dedikerede applikationsingeniørekspertise. Kræv omfattende afstrømningstest for at bevise hele processen inden forsendelse. Lokal servicetilgængelighed sikrer, at din produktionslinje aldrig stopper længe. En stærk leverandør fungerer som en ægte produktionspartner.
Kortliste din næste slibeløsning
At definere din anmodning om tilbud (RFQ) kræver enestående klarhed og detaljer. Du skal angive nøjagtige tolerancer, variationer i materialehårdhed og specifikke krav til cyklustid. Henvend dig til OEM'er med detaljerede deleprint og historiske kapacitetsdata. Klar kommunikation på forhånd forhindrer uoverensstemmende maskinkapaciteter senere.
Næste trin involverer streng, dokumenteret validering. Vi anbefaler stærkt at kræve en detaljeret tidsundersøgelse fra maskinbyggeren. Kræv en kapacitetsafstrømning ved hjælp af dine faktiske produktionsmaterialer. Gennemfør dette trin længe før du udsteder en endelig indkøbsordre.
Test i den virkelige verden afslører skjulte procesfejl med det samme. Det garanterer, at den foreslåede løsning opfylder dine strenge produktionsstandarder for store mængder. Grundig validering beskytter din kapitalinvestering.
Konklusion
At opnå pålidelig, gentagelig rundhed og ligehed er en streng videnskab. Den er stærkt afhængig af stivhed, geometri og termisk kontrol, aldrig på held. Investering i en dygtig maskine flytter den tunge byrde af nøjagtighed væk fra manuel operatørintuition. Det lægger denne byrde fast på gentagelig maskinkinematik.
Invester i robust maskinkinematik frem for at være afhængig af førerens intuition.
Revider dine nuværende skrotsatser for at identificere områder, hvor dimensionsforskydning udhuler dit overskud.
Gennemgå dine eksisterende arbejdsblade og reguleringshjulsopsætninger i forhold til industriens benchmarks.
Kontakt erfarne applikationsingeniører for en omfattende procesevaluering, før du afslutter anlægsudgifter.
FAQ
Spørgsmål: Hvad forårsager skravling i en centerløs CNC-kværnopsætning?
A: Snakken skyldes typisk forkert arbejdsbladshøjde. Hvis den er indstillet forkert, hopper delen mellem hjulene. Dårlig maskinstivhed forårsager også højfrekvente vibrationer. Endelig forhindrer brugen af en slibeskive, der anses for at være for hård til din specifikke anvendelse, korrekt nedbrydning. Vi anbefaler, at du sænker dit arbejdsblad lidt eller vælger en blødere hjulkvalitet for hurtigt at eliminere disse overfladefinish defekter.
Spørgsmål: Hvordan adskiller foder-slibning sig fra foder-slibning i diameterkontrol?
A: Gennem fremføringen bevæger din del konstant aksialt forbi hjulene. Denne metode fungerer perfekt til lige cylindre og lange aksler. Det kræver absolut justering af styrepladen for at forhindre tilspidsning. Indføringsslibning styrter hjulet direkte ind i en stationær, roterende del. Vi bruger primært indføringsopsætninger til komponenter med flere diameter eller flangedele, hvor aksial bevægelse forbliver umulig.
Q: Kan en moderne CNC centerløs slibemaskine køre uden opsyn?
A: Ja, de løber smukt uden opsyn. Men en vellykket slukningsdrift kræver korrekt hardwareintegration. Du skal installere automatisk måling i processen for at overvåge dimensionsforskydning. Automatiserede hjulafdækningssystemer, der er afhængige af akustiske sensorer, holder hjulet skarpt. Endelig har du brug for pålidelige robot- eller portalfødesystemer til at indlæse dele og håndtere naturligt slid sikkert uden manuel indgriben.
Q: Hvor ofte skal reguleringshjulet klædes på?
A: Påklædningshyppigheden afhænger helt af dine specifikke materiale- og tolerancekrav. Avancerede CNC-opsætninger overvåger delens drift kontinuerligt via efterbehandlingsmåling. De udløser kun en forbindingscyklus automatisk, når statistiske variationer gør det absolut nødvendigt. Denne datadrevne tilgang maksimerer hjulets levetid, mens den garanterer sub-mikron præcision på tværs af hele dit produktionsforløb.