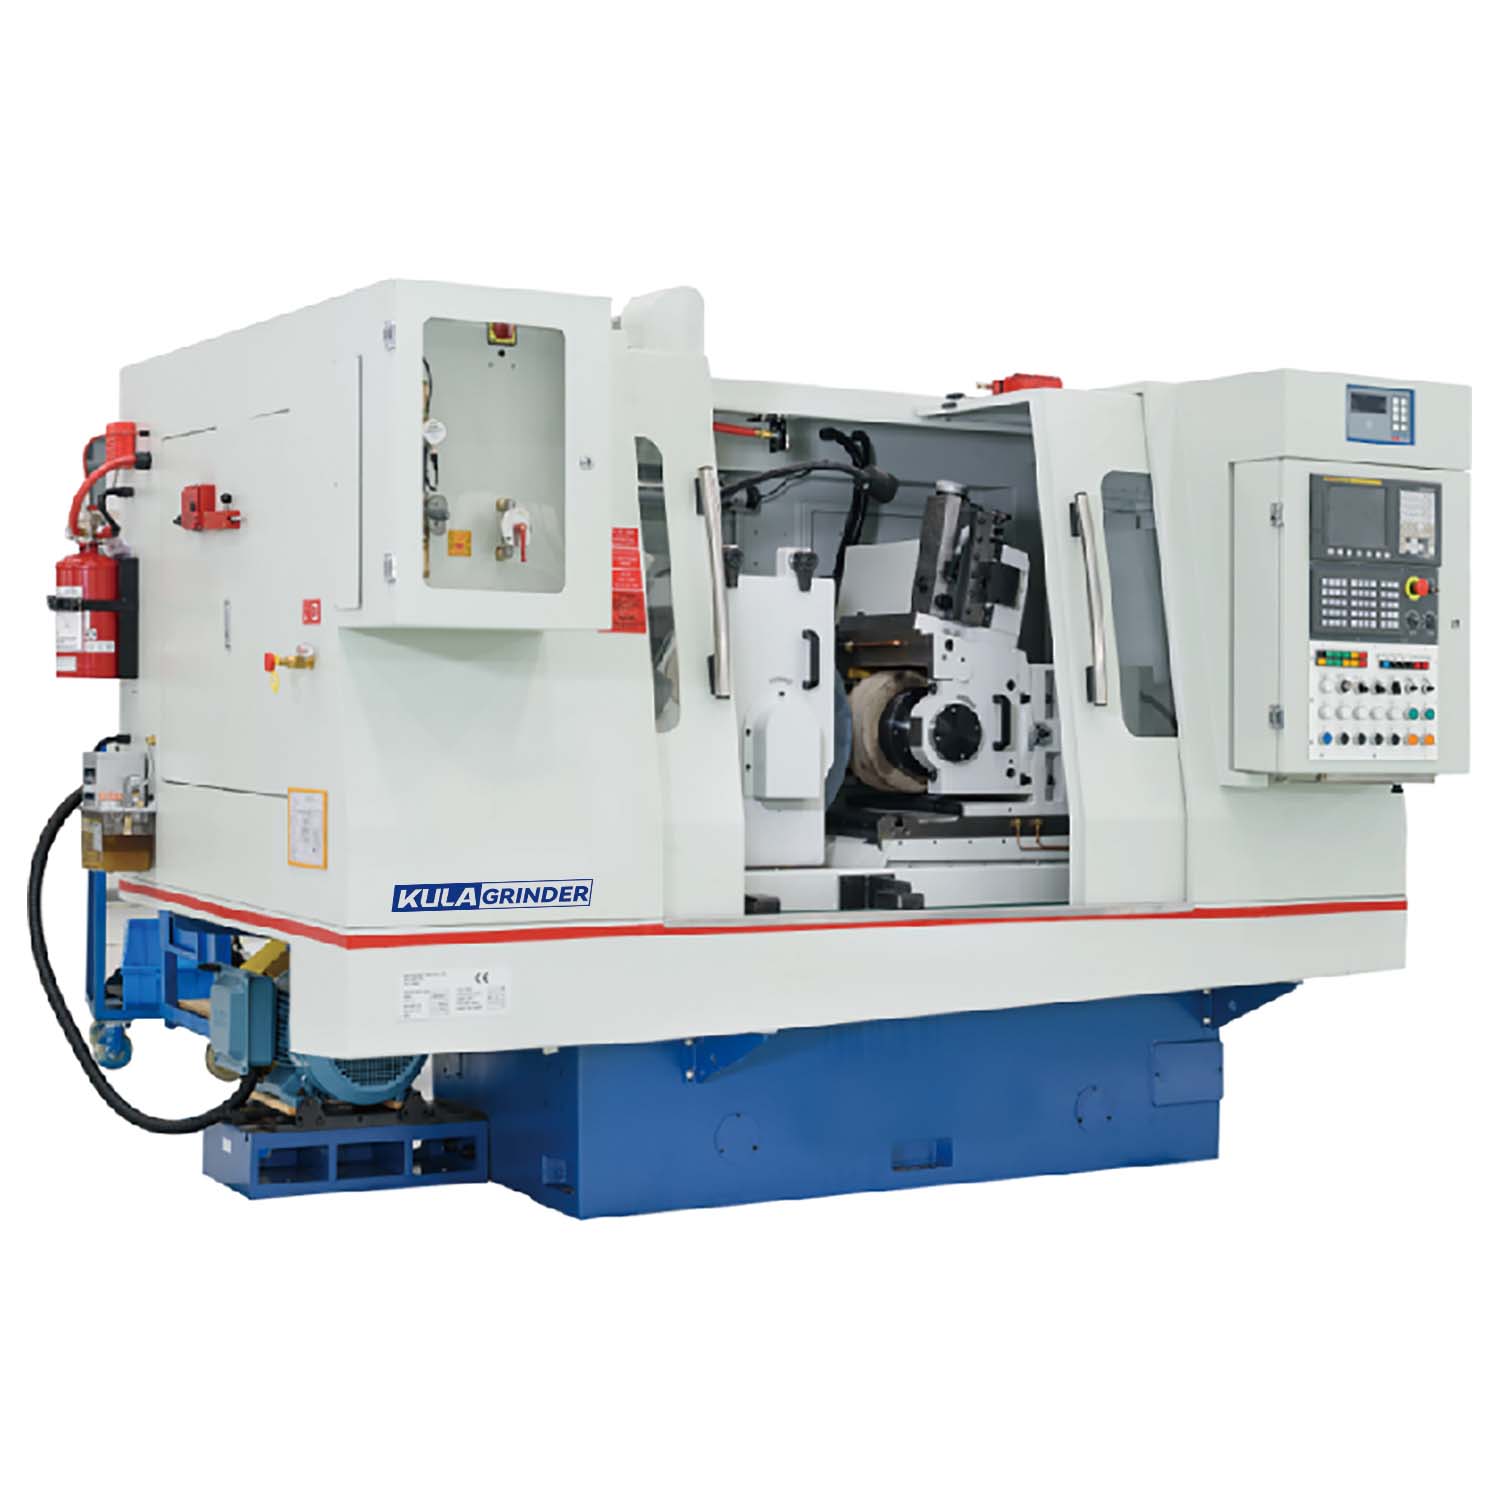
Lograr un control constante del diámetro submicrónico en el rectificado sin centros a menudo parece un arte oscuro imposible. Los operadores frecuentemente tratan todo el proceso como magia en lugar de ciencia. En realidad, se basa en una combinación estricta de gestión termodinámica, rigidez mecánica y configuraciones CNC precisas. Para los fabricantes que enfrentan altas tasas de desperdicio o Cpk inestable en producción de gran volumen, actualizar u optimizar sus equipos representa una decisión de capital crítica. La mala estabilidad afecta gravemente el rendimiento diario y la calidad general de las piezas. No se puede confiar únicamente en la intuición del operador para alcanzar tolerancias exactas día tras día. Esta guía completa analiza la compleja física detrás de la estabilidad del diámetro. Exploraremos en profundidad los parámetros de configuración básicos. También detallaremos las características del hardware que debe evaluar al invertir en una solución de rectificado de alta precisión. Al dominar estas variables, usted transforma desechos impredecibles en un proceso de fabricación rentable y altamente controlado.
Conclusiones clave
Un control estable del diámetro requiere una regulación perfectamente sincronizada de los ángulos de las ruedas, las alturas de las hojas de trabajo y una gestión térmica continua.
El rectificado directo exige una rigidez específica de la máquina en comparación con los procesos de alimentación para evitar el estrechamiento y la vibración en tiradas de producción largas.
La evaluación de una nueva rectificadora sin centros CNC debe centrarse principalmente en los husillos hidrostáticos, el material de fundición del lecho (por ejemplo, granito epoxi) y la compensación automática del rectificado.
Una implementación exitosa depende tanto de la capacitación del operador y del control ambiental como de las tolerancias indicadas de la máquina.
El argumento comercial a favor de la estabilidad en el rectificado sin centros de precisión
El control inestable del diámetro conduce a un rápido aumento de los costos posteriores. El exceso de chatarra desperdicia materias primas caras. La chatarra también destruye el tiempo de máquina que ya se ha invertido en sus piezas. Las frecuentes intervenciones manuales ralentizan significativamente los tiempos de ciclo. Crean enormes cuellos de botella en sus departamentos de control de calidad. Debemos ir más allá de las tolerancias 'suficientemente buenas'.
El verdadero éxito depende de definir rigurosamente el índice de capacidad de su proceso (Cpk). Necesita redondez y rectitud continuas en miles de piezas. Un proceso altamente capaz minimiza la necesidad de microajustes constantes impulsados por el operador. Un Cpk de 1,33 o superior significa que la variación de su proceso se mantiene dentro de los límites de tolerancia aceptables. Lograr esta métrica requiere una estabilidad mecánica absoluta.
Considere el costo oculto de la deriva dimensional. La expansión térmica y el desgaste de las ruedas erosionan secretamente los márgenes de beneficio durante los ciclos de tolerancia estricta. A medida que las temperaturas fluctúan durante un turno de producción, el bastidor de la máquina cambia naturalmente. Este movimiento microscópico modifica fundamentalmente la zona de molienda. Si ignora estos pequeños cambios, inevitablemente producirá piezas no conformes. La implementación de medidas sólidas de estabilidad protege sus resultados. Garantiza que cada componente deje la máquina lista para el montaje final.
Parámetros de configuración básicos para una amoladora sin centros CNC
Un perfectamente configurado La amoladora sin centros CNC transforma el metal en bruto en cilindros impecables. La altura y la geometría de la hoja de trabajo forman la base absoluta de su configuración. Debe calcular cuidadosamente la altura óptima sobre la línea central. Los operadores normalmente establecen esta altura entre 1/2 y 1/4 del diámetro de la pieza. La altura adecuada garantiza un redondeo rápido sin provocar vibraciones destructivas.
También debe seleccionar el material de hoja correcto. El carburo funciona excepcionalmente bien con la mayoría de los aceros estándar. El PCD (diamante policristalino) maneja mejor las aleaciones altamente abrasivas y los materiales aeroespaciales. Una hoja de trabajo dañada arruina su geometría al instante.
A continuación, considere la dinámica de sus ruedas reguladoras. Debes establecer el ángulo de inclinación exacto. Este ángulo preciso controla tanto la velocidad de avance como la velocidad de rotación de la pieza. Los controles CNC gestionan fácilmente las operaciones de rectificado y rectificado actuales. Utiliza estos controles para generar una forma hiperbólica precisa en la rueda. Esta forma garantiza el contacto lineal requerido a lo largo de toda la pieza de trabajo.
La aplicación de refrigerante afecta directamente su estabilidad térmica. Coloque las boquillas de alta presión con precisión para romper la persistente barrera de aire que rodea la muela que gira rápidamente. La filtración adecuada del refrigerante evita la recirculación de virutas microscópicas. Los sistemas de regulación de temperatura mantienen el fluido constante. Estos pasos proactivos mantienen la estabilidad dimensional durante un turno completo de ocho horas.
Ajuste la altura de la hoja de trabajo con precisión para eliminar las vibraciones.
Viste las ruedas reguladoras con un verdadero perfil hiperbólico.
Suministre refrigerante a alta presión directamente a la zona de molienda.
Filtre el refrigerante con diligencia para evitar rayones en la superficie.
Optimización del rectificado directo para rectificado sin centros de ejes
Comparemos brevemente la mecánica de alimentación y de alimentación. El rectificado de alimentación sumerge la muela en una pieza giratoria estacionaria. Continuo mediante el rectificado por avance empuja constantemente la pieza axialmente más allá de las ruedas. Este movimiento continuo presenta desafíos de ingeniería únicos. Mantener un diámetro constante en piezas largas requiere una precisión absoluta.
Al ejecutar Rectificado sin centros del eje , la alineación de la placa guía se vuelve absolutamente crucial. Debes establecer una perfecta alineación de las guías de entrada y salida. Si la alineación falla aunque sea ligeramente, corre el riesgo de que la pieza de trabajo se estreche o se forme un barril. Los ejes largos sufren fácilmente defectos de rectificado tipo 'serpiente' si se dejan sin soporte. Para evitar esto, asegure las guías firmemente e indíquelas exactamente paralelas a la cara de la rueda reguladora.
La gestión de sus tasas de eliminación de stock sigue siendo igualmente crítica. Debe equilibrar las pasadas de desbaste agresivas con las pasadas de acabado delicadas. El desbaste agresivo elimina el material rápidamente pero genera un calor inmenso. Este calor provoca distorsión térmica o endurecimiento por trabajo en aleaciones complejas como Inconel. Distribuya la eliminación total en varias pasadas más ligeras. Esta estrategia comprobada garantiza un acabado preciso y sin estrés.
Siga estos pasos específicos para una configuración óptima:
Alinee las guías de entrada exactamente paralelas a la cara de la rueda reguladora.
Coloque las guías de salida ligeramente más bajas que su punto de entrada.
Distribuya la remoción de material de manera uniforme en varias pasadas de la máquina.
Monitoree la temperatura de la pieza inmediatamente después del conducto de salida.
Criterios de evaluación de hardware y software (guía del comprador)
Actualizar su taller requiere una evaluación cuidadosa del hardware. La rigidez de la base y la fundición determinan su éxito final en Rectificado sin centros de precisión . El hierro fundido ofrece excelentes propiedades de amortiguación para aplicaciones estándar. Los lechos de granito mineral o epoxi proporcionan una absorción de vibraciones incluso superior. Estas bases pesadas son completamente innegociables. Absorben las vibraciones de alta frecuencia generadas durante ciclos de rectificado continuos y agresivos.
El diseño del husillo separa las máquinas promedio de las verdaderamente excepcionales. Evalúe cuidadosamente los cojinetes del husillo hidrostáticos o hidrodinámicos. Garantizan cero contacto metal con metal durante el funcionamiento. Esta película fluida especializada proporciona una longevidad increíble. También ofrece capacidades de acabado superficial superiores en comparación con los rodamientos tradicionales.
Los controles modernos cuentan con capacidades CNC altamente avanzadas. La retroalimentación de escala de vidrio submicrónica permite una compensación automática e inmediata del desgaste de las ruedas. El control de emisiones acústicas automatiza los procesos de contacto sin problemas. El sensor detecta el microsegundo exacto en el que el diamante toca la rueda, evitando pérdidas innecesarias de la misma.
La preparación para la automatización completa su paquete de evaluación. Conviene integrar los cargadores de pórtico y los cuencos vibratorios con antelación. Los sistemas de medición en proceso envían datos dimensionales directamente al control. Estos elementos permiten una verdadera fabricación sin complicaciones y enormes ganancias de productividad.
Comparación de tecnologías de rodamientos de husillo
Tipo de husillo
Nivel de fricción
Amortiguación de vibraciones
Mejor aplicación
Elemento rodante
Moderado
Promedio
Producción de tolerancia estándar
hidrodinámico
Muy bajo
Excelente
Rectificado continuo de alta velocidad
Hidrostático
Cero (a bajas velocidades)
Superior
Requisitos de precisión submicrónica
Riesgos de implementación y adopción de operadores
La realidad actual de la brecha de habilidades amenaza muchas instalaciones de máquinas nuevas. El CNC moderno simplifica enormemente las complejas rutinas de compensación y rectificado. Sin embargo, sus operadores aún necesitan una comprensión fundamental de la física sin centros. Deben saber exactamente cómo interactúa la pieza con la hoja de trabajo. Sin este conocimiento fundamental, no pueden solucionar problemas de vibración o reducción impredecible de manera efectiva.
Las variables ambientales sabotean fácilmente sus mejores esfuerzos de ingeniería. Las capacidades de la máquina quedan completamente anuladas por un control deficiente de la temperatura ambiente. Una planta de fábrica que fluctúa diez grados arruinará instantáneamente sus tolerancias submicrónicas. Es necesario invertir en una gestión climática sólida. Esto incluye enfriadores de refrigerante dedicados y sistemas HVAC ambientales.
Por último, evalúe cuidadosamente el soporte de los proveedores y las soluciones llave en mano. Simplemente comprar una máquina no es suficiente. Evalúe a los proveedores en función de su experiencia dedicada en ingeniería de aplicaciones. Exija pruebas exhaustivas de escorrentía para comprobar el proceso por completo antes del envío. La disponibilidad del servicio local garantiza que su línea de producción nunca se detenga por mucho tiempo. Un proveedor sólido actúa como un verdadero socio de fabricación.
Selección de su próxima solución de molienda
Definir su Solicitud de cotización (RFQ) requiere claridad y detalle excepcionales. Debe especificar tolerancias exactas, variaciones de dureza del material y requisitos de tiempo de ciclo específicos. Acérquese a los OEM con impresiones detalladas de las piezas y datos históricos de capacidad. Una comunicación clara desde el principio evita que las capacidades de la máquina no coincidan más adelante.
Los próximos pasos implican una validación rigurosa y documentada. Recomendamos encarecidamente exigir al fabricante de la máquina un estudio detallado de los tiempos. Requerir una capacidad de escorrentía utilizando sus materiales de producción reales. Complete este paso mucho antes de emitir cualquier orden de compra final.
Las pruebas del mundo real exponen de inmediato fallas ocultas en los procesos. Garantiza que la solución propuesta cumpla con sus estrictos estándares de producción de alto volumen. Una validación exhaustiva protege su inversión de capital.
Conclusión
Lograr una redondez y rectitud confiables y repetibles es una ciencia estricta. Depende en gran medida de la rigidez, la geometría y el control térmico, nunca de la suerte. Invertir en una máquina capaz aleja la pesada carga de la precisión de la intuición manual del operador. Coloca esa carga firmemente sobre la cinemática repetible de la máquina.
Invierta en una cinemática de máquina robusta en lugar de depender de la intuición del operador.
Audite sus tasas de desechos actuales para identificar áreas donde la desviación dimensional erosiona sus ganancias.
Revise su hoja de trabajo existente y las configuraciones de las ruedas reguladoras comparándolas con los puntos de referencia de la industria.
Póngase en contacto con ingenieros de aplicaciones experimentados para una evaluación integral del proceso antes de finalizar los gastos de capital.
Preguntas frecuentes
P: ¿Qué causa la vibración en una configuración de rectificadora sin centros CNC?
R: El ruido suele deberse a una altura incorrecta de la hoja de trabajo. Si se ajusta incorrectamente, la pieza rebota entre las ruedas. La mala rigidez de la máquina también provoca vibraciones de alta frecuencia. Finalmente, el uso de una muela que se considera demasiado dura para su aplicación específica evita una avería adecuada. Recomendamos bajar ligeramente la hoja de trabajo o seleccionar un grado de rueda más suave para eliminar rápidamente estos defectos del acabado superficial.
P: ¿En qué se diferencia el rectificado de alimentación directa del rectificado de alimentación en el control del diámetro?
R: La alimentación directa mueve constantemente la pieza axialmente más allá de las ruedas. Este método funciona perfectamente para cilindros rectos y ejes largos. Requiere una alineación absoluta de la placa guía para evitar el estrechamiento. El rectificado de alimentación sumerge la muela directamente en una pieza giratoria estacionaria. Utilizamos configuraciones de alimentación principalmente para componentes de múltiples diámetros o piezas con bridas donde el movimiento axial sigue siendo imposible.
P: ¿Puede una rectificadora sin centros CNC moderna funcionar sin supervisión?
R: Sí, funcionan maravillosamente sin supervisión. Sin embargo, una operación exitosa requiere una integración adecuada del hardware. Debe instalar mediciones automáticas durante el proceso para monitorear la desviación dimensional. Los sistemas automatizados de acabado de ruedas que se basan en sensores acústicos mantienen la rueda afilada. Por último, necesita sistemas de alimentación robóticos o de pórtico fiables para cargar piezas y gestionar el desgaste natural de forma segura sin intervención manual.
P: ¿Con qué frecuencia se debe revestir la rueda reguladora?
R: La frecuencia del rectificado depende completamente de los requisitos específicos de tolerancia y material. Las configuraciones de CNC de alta gama monitorean continuamente la desviación de las piezas mediante medición posterior al proceso. Activan un ciclo de vendaje automáticamente sólo cuando las variaciones estadísticas lo hacen absolutamente necesario. Este enfoque basado en datos maximiza la vida útil de la rueda y al mismo tiempo garantiza una precisión submicrónica en todo el ciclo de producción.