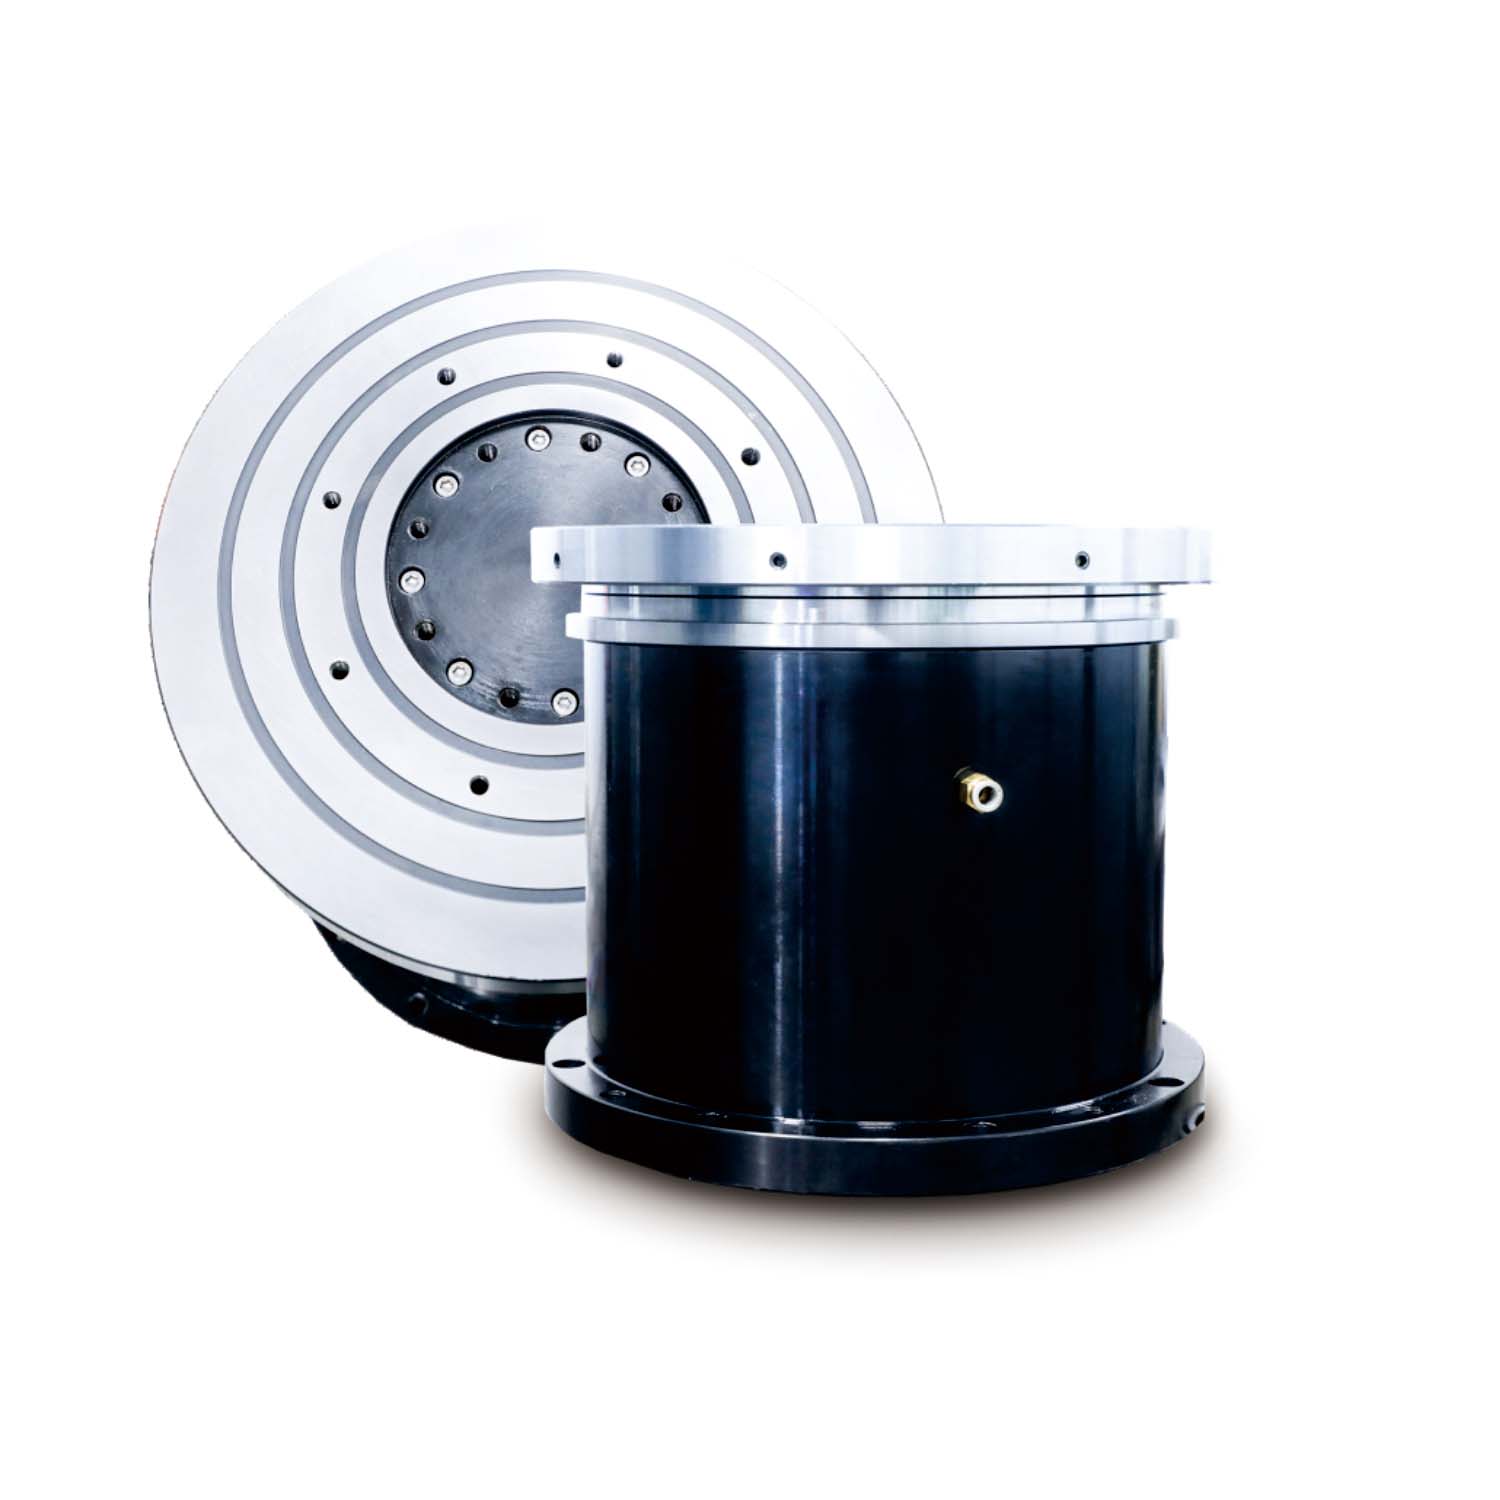
Præcisionsslibning arbejder med absolut nulmargin for fejl. Manglende struktureret vedligeholdelse udløser sjældent et øjeblikkeligt maskinstyrt. I stedet afføder det en farlig stille drift. Snævre tolerancer som ±0,002 mm fordamper langsomt over tid. Dette øger stille og roligt dine daglige skrotpriser. At arbejde reaktivt fører dig til at bekæmpe uventede sammenbrud i stedet for at forhindre dem helt.
Skift til en tilstandsbaseret metode løser dette grundlæggende problem. Det stabiliserer dit baseline-output og beskytter dyre præcisionskomponenter. Vi nedbryder en omfattende Tjekliste for vedligeholdelse af CNC-sliber nedenfor. Du lærer at adskille daglige operatørrutiner fra avanceret maskindiagnostik. Vi hjælper dig også med at beslutte, hvornår du skal udføre forebyggende opgaver internt, og hvornår du skal kontrahere professionel support.
Nøgle takeaways
Tolerancebeskyttelse: Rutinemæssig vedligeholdelse er primært en kvalitetskontrolfunktion; forsømte maskiner forringes i overfladefinish-evner uger før en hård mekanisk fejl.
Subsystemfokus: Spindelsundhed, kølevæskeintegritet (pH og koncentration) og ensartet hjulbeklædning er de tre grundpiller i slibemaskinens pålidelighed.
Undgå fatale fejl: Almindelige operatørvaner - som at bruge trykluft til at rense koniske forbindelser - kan tvinge slibende forurenende stoffer ind i præcisionslejer, hvilket accelererer fejl.
Serviceevaluering: Overgang fra papirlogfiler til digital CMMS og at vide, hvornår man skal udnytte tredjeparts OEM-kalibrering, adskiller meget rentable butikker fra inkonsekvente butikker.
Forretningssagen: Hvorfor CNC-slibemaskinevedligeholdelse ikke kan udskydes
At ignorere maskinens helbred resulterer sjældent i pludselig katastrofe på dag ét. Mekanisk nedbrydning følger en forudsigelig og målbar tidslinje. Vi kalder dette den stille fiasko-model. Det viser præcis, hvordan forsømt vedligeholdelse ødelægger din bearbejdningspræcision.
Nedenfor er et oversigtsdiagram, der skitserer den almindelige nedbrydningstidslinje, du kan forvente, når vedligeholdelse springes over.
Tidslinjefase
Nedbrydningsstadiet
Observerbare symptomer
Uge 1-2
Stille Drift
Kølevæskeniveauet falder. Vejviskere nedbrydes en smule. Der vises ingen aktive alarmer på controlleren.
Uge 3-4
Kvalitet glidning
Spindelløbet øges. Overfladefinish viser pladdermærker. Måling under processen kræver manuelle offsetjusteringer.
Uge 5-8
Katastrofal fiasko
Spindellejer sidder fast. Hydrauliske tætninger blæser ud. Driften lider under uplanlagt og længere nedetid.
Du skal sammenligne de mindre omkostninger ved forebyggende væsker og filterskift mod massive reparationsudgifter. En spindelombygning kræver betydelige anlægsudgifter. Tabte fly- eller medicinske produktionskørsler skader din omsætning og omdømme på samme tid. Implementering Vedligeholdelse af CNC-slibemaskine fungerer som din primære risikobegrænsende strategi. En korrekt styret maskine kører pålideligt og holder snævre tolerancer i årtier. Forsømte maskiner dræner din butiks rentabilitet gennem skjulte skrotomkostninger længe før de officielt går i stykker.
Core CNC-sliberens vedligeholdelsestjekliste (daglige og ugentlige opgaver)
Daglige og ugentlige rutiner danner grundlaget for maskinens pålidelighed. Operatører skal tage ejerskab af disse grundlæggende visuelle inspektioner og væskehåndteringsopgaver. Vi opdeler disse rutiner i tre afgørende delsystemer.
Spindel- og konuspleje
Spindlen fungerer som hjertet i din slibemaskine. Enhver forurening her ødelægger delens nøjagtighed.
Kontroller dagligt, om værktøjsholderens tilspidsning er korrosion. Se efter en tydelig rød-brun misfarvning.
Kontroller pneumatisk udrensningstryk rutinemæssigt. Korrekt tryk sikrer, at fugt ikke kan korrodere de indvendige lejer.
Tør alle sammenflader af med fnugfri klude og godkendte rengøringsmidler.
Risikoadvarsel: Du skal instruere operatører strengt mod at bruge højtrykstrykluft omkring spindelkeglen. Trykluft skubber let slibende spåner direkte ind i spindeltætningerne. Denne vane fremskynder lejesvigt hurtigt.
Kølevæske og filtreringsstyring
Kølevæske fjerner varme og skyller slibende snavs væk. Dårlig kølevæskekvalitet beskadiger direkte dine slibeskiver og arbejdsemner.
Test kølevæskekoncentrationen dagligt med et kalibreret refraktometer. De fleste systemer kræver opretholdelse af en 5-10% vandopløselig blanding.
Overvåg pH-niveauer konstant. Mål et optimalt interval mellem 8,5 og 9,5. Dette forhindrer mikrobiel vækst og additiv udtømning.
Fjern slam fra magnetudskilleren regelmæssigt. Bekræft tilstanden af dit filtreringsmedie. Du skal forhindre recirkulering af slibekorn tilbage i skærezonen.
Hjulbeklædning og mekanismer til justering
Din maskine kan ikke skære nøjagtigt, hvis selve slibeskiven er kompromitteret. Ensartet forbinding afslører friske slibekorn.
Inspicer forbindingsdiamanter ofte for synlige slidflader.
Udskift kedelige kommoder med det samme. Sløve værktøjer knuser slibekornene i stedet for at skære dem rent. Dette fører til ruder på hjul og alvorlige delforbrændinger.
Bekræft den jævne aktivering af forbindingsenheden. Enhver mekanisk binding inducerer vibrationer under udjævningscyklussen. Denne vibration overføres direkte til dit endelige emnefinish.
Avanceret månedlig og årlig PM: Sikring af nøjagtighed og måling
Grundlæggende daglige væsketjek kan ikke forhindre længerevarende mekanisk slid. Vedligeholdelsesteknikere skal udføre dybere fysiske inspektioner månedligt og årligt. Disse avancerede opgaver låser din maskines geometriske nøjagtighed.
Vejsmøring og vinduesviskere
Lineære guider kræver ren olie for at bevæge sig jævnt. Mikroskopiske slibespåner ødelægger disse veje hurtigt, hvis de ikke kontrolleres.
Først skal du inspicere den fysiske måde viskere. Rivede eller iturevne vinduesviskere tillader slibende snavs at glide nedenunder. Dette snavs blandes ind i smøremidlet og skaber en hård lapmasse. Denne forbindelse ødelægger aktivt dine dyre lineære guider.
Derefter skal du kontrollere dit smørepumpetryk. Bekræft, at olien rent faktisk når alle udpegede distributionsblokke. En fungerende pumpe betyder ingenting, hvis en knust ledning blokerer væsketilførslen til akserne.
Termisk stabilitet og udjævning
Varmekspansion ændrer maskinens geometri. Selv små temperaturskift ødelægger sub-mikron tolerancer over et langt skift.
Evaluer din maskines termiske kompensationssystemer nøje. Kontroller kølevæskekølerfunktionen for at sikre, at maskinen undgår termisk drift på mikronniveau under lange produktionskørsler. Stabile temperaturer er lig med stabile dimensioner.
Ydermere skal du udføre en årlig sengudjævning. Betonfabriksgulve sætter sig naturligt over tid. Denne bundfældning vrider den stive maskinstøbning. En snoet støbning forringer permanent din geometriske nøjagtighed over hele rejseslaget.
Målekalibrering i gang
Din maskine er afhængig af interne feedback-mekanismer til at bestemme delstørrelser. Disse mekanismer kræver kalibrering for at forblive troværdige.
Rengør alle optiske vægte og sarte sonderingsmekanismer med godkendte opløsningsmidler.
Monter en certificeret masterartefakt sikkert i maskinens arbejdsområde.
Kør interne sonderingscyklusser for at måle masterartefakten.
Udfør gauge R&R-kontrol (Repeatability and Reproducibility) ved at sammenligne disse resultater med dit kvalitetslaboratoriums CMM-data.
Juster maskinparametre, indtil interne målinger matcher de certificerede laboratoriedata perfekt.
Fælles implementeringsrisici i slibemiljøer
Selv de bedste vedligeholdelsesplaner mislykkes, hvis de omgivende anlægsforhold forbliver ukontrollerede. Slibemiljøer byder på unikke udfordringer. Du skal imødegå disse eksterne risici proaktivt.
Miljøforurenende stoffer spiller en enorm rolle i nedbrydning af udstyr. Udsving i omgivelsestemperaturen udvider og trækker maskinstøbegods på uforudsigeligt vis. Høj luftfugtighed fremmer hurtig rust på udsatte metaloverflader. Luftbåret støv fra tilstødende bearbejdningsoperationer sætter sig på følsom elektronik. Disse faktorer påvirker direkte evt CNC slibemaskine og forkorte dens operationelle livscyklus.
En anden stor risiko involverer siled vedligeholdelsesdata. At stole på udklipsholder-baserede papirtjeklister skaber en farlig videnskløft. Papirposter bliver let tabt eller ignoreret. Du mister evnen til at spore basistrends over tid. Langsomt stigende spindelvibrationer går ubemærket hen. Gradvist stigende spindeltemperaturer ignoreres. Teknikere går glip af disse kritiske advarselsskilte, indtil en katastrofal fejl stopper produktionen.
Forkert slibende håndtering ødelægger også maskinens sundhed. Operatører opbevarer ofte slibeskiver forkert. Hjul absorberer fugt fra luften, hvilket bringer dem ud af balance. Undladelse af at ringteste hjul, før de monteres, er en anden almindelig fejl. Et ubalanceret hjul ryster hele maskinen. Denne intense vibration fremskynder spindelslid og ødelægger din overfladefinish øjeblikkeligt.
In-House Audits vs. Outsourcet CNC Grinder Service: Evalueringsramme
At beslutte, hvem der udfører specifikke vedligeholdelsesopgaver, kræver en klar strategi. Faciliteter skal balancere den daglige intern tilgængelighed mod specialiseret ekstern ekspertise.
Vedligeholdelsesniveau
Opgaveejerskab
Nøgleansvar
Niveau 1: Dagligt/Ugentligt
In-house operatører
Væskekontrol, visuelle inspektioner, grundlæggende maskinrengøring, verifikation af koncentrationer.
Niveau 2: Månedligt/Kvartalsvis
In-house teknikere
Filterbytte, drejningsmomentkontrol, udskiftning af visker, grundlæggende geometri verifikation.
Du har brug for specifikke succeskriterier for intern eksekvering. Operatører bør fuldt ud eje daglige operationelle kontroller. De skal håndtere væsker, visuelle inspektioner og grundlæggende rengøring uafhængigt. Vedligeholdelsesteknikere bør eje de ugentlige og månedlige delsystemopgaver. De håndterer filterbytte og mekaniske momenttjek.
Du skal dog vide, hvornår du skal hente professionel CNC slibeservice . Eksterne eksperter håndterer avanceret diagnostik. De leverer årlig laserinterferometri og ballbar-test. Denne test kortlægger og kompenserer for skjult akse-backlash. Professionelle udfører også avanceret vibrationsanalyse og test af spindeltrækstangdynamometer. De udfører meget dygtige opgaver som at skrabe og genopbygge hydrostatiske føringsveje.
Digitalisering af hele din proces binder alt sammen. At flytte til et digitalt CMMS (Computerized Maintenance Management System) forvandler dit pålidelighedsprogram. Det låser i audit-klar overholdelse af ISO- og AS9100-certificeringer. Det reducerer også arbejdstiden pr. arbejdsordre ved at holde historiske data øjeblikkeligt tilgængelige.
Konklusion
Slibning repræsenterer det sidste og dyreste trin i din bearbejdningsarbejdsgang. En kasseret del her spilder al tidligere fræsning, drejning og varmebehandlingsarbejde. Struktureret vedligeholdelse tjener til at beskytte al tidligere værditilvækst til arbejdsemnet. Ved at følge en stringent tidsplan eliminerer du den tavse drift, der ødelægger snævre tolerancer.
Tag handling med det samme for at sikre din produktionspålidelighed. Først skal du give dit ingeniørteam en opgave til at baseline den aktuelle maskinnøjagtighed i denne uge. For det andet, få operatørerne til at revidere din kølevæskes pH og koncentration i morgen tidlig. Til sidst skal du evaluere en struktureret vedligeholdelseskontrakt, hvis dine interne tekniske ressourcer føles strakte. Konsekvent vedligeholdelse garanterer, at din maskine leverer højeste præcision i de kommende år.
FAQ
Spørgsmål: Hvad er den ideelle pH-værdi for CNC-kværn-kølevæske?
A: Det ideelle mål ligger typisk mellem 8,5 og 9,5. Fald under dette niveau indikerer kraftigt bakterievækst i sumpen. Omvendt risikerer ekstreme spidser over dette område at forårsage irritation af operatørens hud og alvorlige pletter af aluminiumsdele.
Q: Hvor ofte skal en CNC-slibemaskine nivelleres igen?
A: Du bør omplanere udstyret mindst en gang om året. Du skal også nivellere igen, når maskinen udviser uforklarlig tilspidsning eller uoverensstemmelser i størrelsen over lange dele. Tunge fabriksbetongulve sætter sig løbende, hvilket forvrænger maskinstøbningen over tid.
Q: Hvad er den mest almindelige årsag til for tidlig spindelfejl i kværne?
A: Indtrængen af kølevæske og slibende forurening forårsager de mest for tidlige fejl. Operatører fremskynder ofte denne skade ved at bruge højtrykstrykluft til at rense spindlen og konusgrænsefladen. Dette blæser mikroskopisk grus direkte forbi de beskyttende tætninger ind i lejerne.